



5軸製造の専門用語完全ガイド:TCPM、トランスフォームプレーン、工具ベクトル等をマスター
業界のあらゆる技術と同様、5軸製造にも独自のボキャブラリーと技術的バズワードがあります。以下に説明する機能の多くは一般的ですが、一部はより高度なマシン制御でのみ搭載されています。5軸加工を検討されている方にとって、これらのバズワードを理解することは大きなメリットとなり、後で後悔するような未熟な意思決定を防ぐ助けになります。
工具中心点管理(TCPM):一部メーカーではRTCPとも呼ばれます。最も強力な機能の一つで、マルチ軸加工プロセス全体に大きな影響を与えます。TCPMにより、プログラマーは「マシン座標系から独立した」プログラムを作成でき、ワーク上の単一ポイントを参照するだけでジョブセットアップやプログラミングが可能になります。ワークの実際のマシン上位置を気にする必要がありません。TCPMなしでは、プログラムのポイントデータはマシン座標と回転中心線に相対的な移動を参照しなければならず、全プログラミングがワークの実際のマシンワークエンベロープ内位置に「依存」します。例:TCPMなしでは、プログラム作成前にワークをマシン上で位置決め・クランプし、ワークとマシン中心線の実距離をプログラムで考慮しなければなりません…通常はCAM空間でソリッドモデルを、マシン上のゼロからの実距離だけ物理的に移動させて対応します。これが「TCPMなしではプログラムがマシン座標に依存する」と言われる理由です。TCPMなしで微調整が必要なら、オペレーターはCAMシステムに戻り、ソリッドモデルを必要量移動させ、ポストし直し、マシンにリロードし、再び切削試行する必要があります。TCPM搭載マシンなら、同じシナリオでワークセットアップやワーク座標をシンプルに調整するだけで再実行可能。TCPMが次回セットアップをいかに楽にするかお分かりいただけるでしょう。
トランスフォームプレーン:元のマシン座標ワークプレーンを基準に配置されるワークプレーン。考えてみれば、トランスフォームプレーンこそが5面プログラミングを容易にし、ワークの全5面を単一プログラム内で個別に制御できる「魔法」です。第一に、ワークの各面ごとに異なる原点を参照できること。第二に、カッターを制御する平坦なワークプレーンを指定できること。ブループリント上のフィーチャーは多くの場合、各面ごとの単一ポイントを参照して描かれます(初期セットアップで使ったポイントとは通常異なります)。したがって、これら複数の原点を指定できることは極めて重要です。また、個別ワークプレーンを変換する能力がなければ、G83ドリルサイクル等の定数サイクルをワーク上面以外の面で使用できません…工具軸が加工対象面に垂直でなければならないからです。
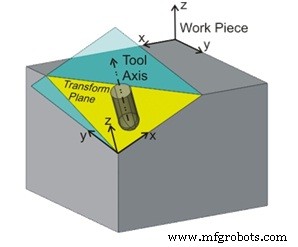
サーフェスノーマル(面法線):本来は加工用語ではありませんが、5軸プログラミングでは必須のバズワードです。任意のソリッドモデル上の特定サーフェスに垂直な軸ベクトル(または線)を指します。ソリッドモデルは多数のサーフェスを結合して形状を作ります。プログラマーは常に、サーフェスノーマルを参照して工具傾斜ベクトルを指定します。例:カッターが形状に沿って移動する際、工具を各サーフェスに対して垂直に保ちたいなら「工具はサーフェスにノーマル(垂直)」と言います。工具を片側に傾けたいなら、プラス/マイナスのチルト角を指定…その角度は垂直なサーフェスノーマルを基準とします。
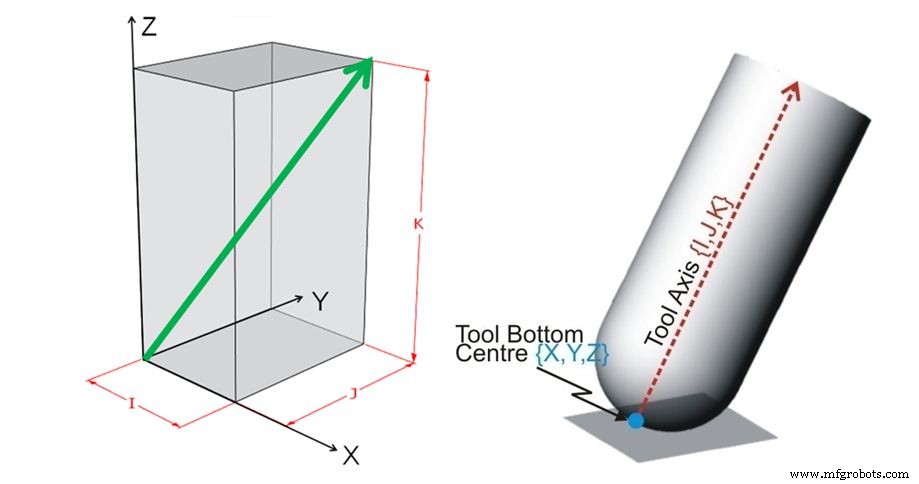
工具ベクトル:工具がXYZ接触点からどの角度で傾くかを指定するもの。プログラムの各Gコード行にIJK値のセットとして記述され、値は正負の数値を取ります。ベクトルには相対的な測定単位がなく、メトリックでもインチでもありませんが、視覚化の便宜上「測定距離として捉える」と分かりやすいです。例:プログラムに `X2.0 Y2.0 Z.125 I.50 J.50 K.70` があれば、XYZは工具底中心を指定位置に配置し、IJKは傾斜方向と量を指定。IはX軸、JはY軸、KはZ軸に同義。接触点からX正方向0.50″、Y正方向0.50″、Z正方向0.70″上の空間点を想像し、両点を結ぶ線が工具の指定ベクトルです。
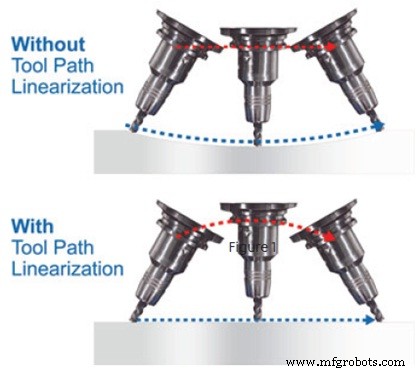
ツールパスリニアライゼーション(工具パス直線化):2点間で工具先端を直線的に制御する能力。この機能がないと、プログラミングは工具先端の動きにおける2点(移動開始点「A」と終了点「B」)のみ制御可能。その間の動きは非制御で、マシンが「盲目的に」移動します。しかし、ツールパスリニアライゼーション有効時は、マシンが全軸を協調制御し、工具先端が2点間を直線移動するよう保証。必要ならZ軸も上下させます。下図例では、リニアライゼーションなしでは工具先端がワークに深く食い込みますが、有効時は開始点から終了点まで直線的に移動。工具先端制御が向上するだけでなく、不十分な工具先端制御を補うための微小分割移動が不要になるため、プログラムサイズ縮小にも寄与します。
CNCマシン
- 5軸CNC加工:精度、効率、設計の自由度を解き放つ
- 工作機械スピンドル:精密製造を駆動するコアコンポーネント
- 5軸機のアウトプットを最大化:ワークホールディング、ツーリング、セットアップのエキスパートヒント
- 5軸CNC工作機械:産業横断的な主要用途
- 穴あけ盤の進化:18世紀の手工具から現代CNC精密加工まで
- 世界トップクラスのCNC工作機械ブランド7選|精度と信頼性で選ぶ
- 旋盤の歴史:古代エジプトから現代CNC旋盤までの進化の軌跡
- フライス盤入門:機能、コンポーネント、用途の包括的ガイド
- 2024年CNC工作機械トレンドTOP5:最適な1台を選ぶ指針
- 理想的なCNC工作機械を選ぶ7つの必須ステップ
- CNC工作機械の進化:18世紀から現代の精密製造へ