



マイクロドリリング:精度、課題、そして最先端の革新
私にとってマイクロドリリングは決して得意分野ではありませんでした。これまで多くの穴あけ加工を行ってきましたが、1/64インチ(約0.4mm)以下のサイズを扱ったことはほとんどありません。同じような経験をお持ちの方も多いと思いますが、実はそこには全く別のドリリングの世界が広がっており、驚くべき技術革新が進行しています。最近のマイクロドリリングに関する調査は非常に示唆に富むもので、現在取り組んでいるプロジェクトは私のキャリアの中で最も挑戦的なものの一つです。人間の髪の毛よりわずかに太い穴をあけるためのものです。今回は注意すべきポイントや、独自の研究プロジェクトを始めるための基本パラメータについて解説します。
機械加工の世界では「数字は嘘をつかない」と言いますが、マイクロドリリングでも同じ公式の多くが適用されます。しかし、許容誤差は極めて小さくなります。フルートの長さからドリル先端の形状まで、あらゆる要素を綿密に検討する必要があり、簡単な答えなどありません。ツールメーカーが自社製品のエキスパートであるため、最初のパラメータ設定において最も頼りになる情報源となります。私はツールセールスマンではないため、特定のブランドを推奨することはしません。その選定こそが、皆さんのリサーチの一部となるべきです。
ステップ1:材料を徹底的にリサーチする
ここからがマイクロドリリングの冒険の第一歩です。リサーチです。使用する工作機械、被削材、クーラントとクーラントシステム、そしてツールについて深く知る必要があります。「知る」というのは基礎知識だけではありません。金属を削る前に、関わるすべてについて可能な限り専門家レベルの知識を身につけてください。マイクロドリリングに関する情報は多く存在しますが、矛盾していたり混乱を招いたりするものも少なくありません。正しい知識で武装し、情報の海を切り抜けてください。様々なクーラントやドリルについて調べましょう。ドリルサプライヤーとクーラントサプライヤーの両方に、材料に関する具体的な情報を電話で相談できる担当者がいるはずです。これが最も重要です。
現在、私は15-5 PHステンレス鋼にφ0.008インチ(約0.2mm)の穴をあけています。最初に行ったのは、15-5ステンレスについて徹底的に学ぶことでした。この材料は興味深い特性を持ちます。ステンレス鋼に分類されますが、その挙動はダイス鋼に近いのです。このことを事前に知っていたため、ツールメーカーのカタログでステンレス鋼の項目をスキップし、ダイス鋼の項目からパラメータを採用できました。これにより多くのトラブルを回避できました。ステンレス鋼として扱うと、推奨回転数が大きく異なっていたからです。要点は、材料知識が鍵だということです。まずそれを知ることから始めてください。
ステップ2:クーラントを理解する
材料のリサーチを行い、使用するクーラントを決め、ドリルメーカーを2〜3社に絞り込んだら、次はプログラムを見直します。マイクロドリリングのプログラミングにおいて最も重要なのは、ドリルサイクルそのものです。最も成功しやすい戦略については様々な情報がありますが、誰もが同意する一点があります。それは「ペッキングサイクルでなければならない」ということです。チップブレークサイクル(ドリルが穴から完全に抜けず、チップを折るだけの動作)は一般的に効果がありません。チップが穴内に残るからです。通常のドリルではフルートがチップを穴の外へ運び出します。マイクロドリルでも理論上は同じですが、実際にはそうさせたくありません。極小径ドリル(私のケースではφ0.008インチ)はチップの再切削を極端に嫌い、やがて折損に至ります。私は毎回フルリトラクト(完全抜き)を行う戦略を採用しています。多少時間はかかりますが、ドリル寿命を最大化する最善の方法です。一部の機械技師やツールメーカーは「チップブレーク、チップブレーク、フルペック」の組み合わせを提案します。これは速度面で有利ですが、マイクロドリリングの上限サイズ付近でのみ適用すべきです。ちなみに「マイクロドリリング」の定義自体にも議論があります。一般的にφ0.1インチ(約2.5mm)未満の穴を指しますが、異論もあります。呼び名はともかく、小さいことは事実です。話を戻します。戦略は非常に重要です。ツールが穴から十分な距離と時間を確保して抜け、チップを排出し、クーラントを受けられるようにする必要があります。
マイクロドリリングに最適なクーラント
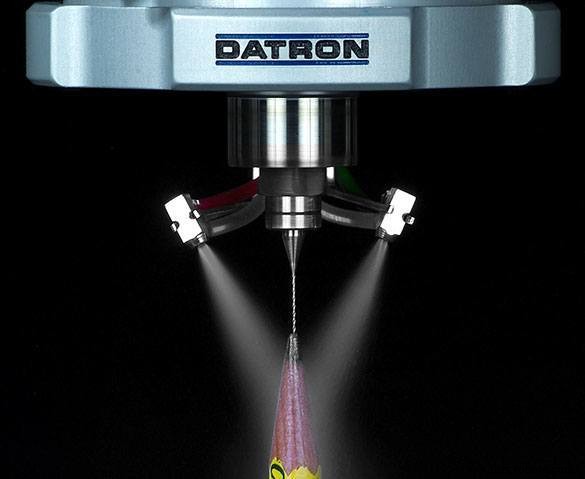
マイクロドリリングではクーラント選定が鍵となります。写真はミスト(最小量潤滑)がマイクロドリルに吹き付けられている様子です(鉛筆の芯と比較)。そう、鉛筆の芯に穴をあけました…できるからです!
クーラント。興味深い用語です。文字通り工具を冷やし、熱伝達の媒体として機能します。しかしマイクロドリリングでは、冷却以上に「潤滑」の役割が重要になります。水溶性クーラントには、多くの人が気づいていない興味深い挙動があります。穴底にクーラントが溜まった状態で工具が進入すると、クーラントが加圧されるのです。通常のドリルなら問題になりませんが、極めて脆弱なマイクロドリルでは、この圧力だけで工具が負けてしまうことがあります。私の作業ではミストシステムと、流動性の良い薄いオイルを使用しています。オイルがワーク表面に溜まるため、ドリルがワークに接触する前に必ず潤滑層を通過します。この方法の課題はチップです。オイルがフラッドクーラントのように流れないため、チップが加工済み穴の周囲に堆積します。現在この問題の解決に取り組んでいますが、忍耐と挫折を伴う非常に時間のかかるプロセスです。皆さんも大丈夫です。何本かドリルを折ることは織り込み済みで、様々な方法を試してください。ただ、10分で100穴あけられるような高速加工だとは思わないでください。マイクロドリリングは高速加工ではありません。ケアと精度が求められます。
マイクロドリリングに最適なツール
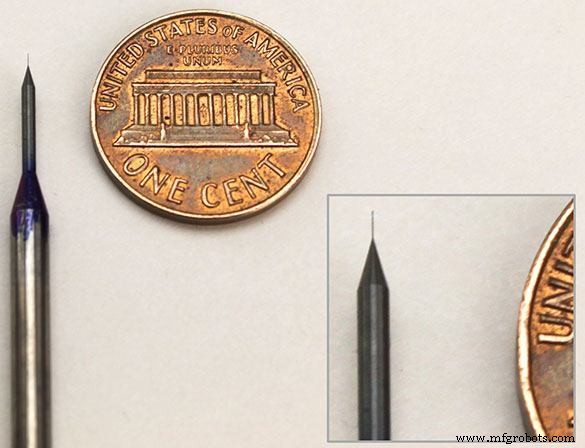
最後にツールについて少し触れます。マイクロドリルを提供するツールメーカーは多数存在します。リサーチを進めると、各社がカッターの形状、コーティング、その他あらゆる機能について非常に具体的な情報を公開していることがわかります。これらに目を通すことを強くお勧めします。一見すると宣伝文句に見える内容でも、重要な情報が含まれていることがあります。私の他のブログをお読みの方ならご存知の通り、些細なことが結果を大きく左右するのです。ここでも同じです。これらのツールは精密に研削され、驚異的な鋭さを持つ必要があります。ツール材質(超硬かハイスか)については意見が分かれます。超硬は剛性が高く切れ刃の持続性に優れますが、ハイスは柔軟性があります。超硬は脆く、切れ味が落ちると即座に折損しますが、ハイスは寛容でコストも低く抑えられます。すべては被削材次第です。ここでも真のエキスパートであるツールメーカーに判断を委ねるのが賢明です。ツール選定で最後のアドバイス:「安物を買わないこと」。リサーチの結果、15ドルのドリルで目標が達成できるなら素晴らしいことです。しかし、75ドルのドリルだからといって敬遠しないでください。勝負は「価値」です。経理部門には「最高の価値=最安値ではない」ことを説明してください。「ドリルA」が15ドルで100穴、「ドリルB」が75ドルで1,000穴あけられるなら、5倍の価格でもドリルBの方が価値があります。
私が使用しているパラメータをお伝えすれば早いかもしれませんが、それこそがこの投稿の目的を損なうことになります。自分でリサーチし、自分で数値を見つけ、実践してください。ツールメーカーから提供されるベースパラメータの成功率には感心させられました。常に覚えておいてください。「数字を信じろ」と。
CNCマシン
- 穴あけ・タッピングマシン専門ガイド:カスタマイズと汎用性
- フライス盤・穴あけ盤の必須機能とメリット
- 穴あけ・ボーリング・リーマーの違い:3つの穴加工を完全使い分け
- 手送り vs 動力送りボール盤:特徴・用途・選定基準完全ガイド
- 穴あけ加工(ドリリング)完全ガイド:定義、プロセス、金属加工の12のコツ
- ドリリングマシン完全解説:定義、種類、操作方法
- 航空宇宙におけるCFRP複合材のドリリングとフライス加工の最適化
- 精密レーザー刻印・彫刻サービス:アルミ、革、木材などへのカスタムデザイン
- Fanuc マクロと G66 モーダル呼出しでカスタム G81 ドリリングサイクルを作成
- 掘削リグ事故・災害の主な原因:知っておくべきこと
- congatec、高性能組み込みエッジ/マイクロサーバー向け100Wエコシステム発表