



適切なCNC加工工具の選び方:実践ガイド
CNC加工は依然として金属切削加工のカテゴリーに属しますが、独自の特徴を持っています。主に高度な自動化、長時間の連続加工プロセス、工具セッティングにかかる時間が従来加工より複雑で時間がかかることが特徴です。したがって、工具選定において考慮すべき問題が多くあります。本記事ではCNCで一般的に使用される工具の関連知識をお届けします。良い工具はCNC加工効率を向上させる第一歩だと信じています。
工具材質とコーティング
現在使用されているさまざまな工具材質にはそれぞれ特性があり、異なる加工要件に適しています。一般的な工具材質に必要な特性には、低摩擦係数、高精度、良好な熱伝導性、十分な靭性と衝撃抵抗が含まれます。
従来CNC工作機械の一般的な工具材質はハイス(HSS)と超硬合金です。しかし、高速切削、ドライ切削、難削材切削、研削代わりの旋削などの特殊な場合には、セラミックス、CBN、PCBN、ダイヤモンドなどの超硬材料の使用が必要です。これらの超硬材料の価格は比較的高く、切削プロセスとパラメータの習得が容易ではなく、工作機械の剛性に一定の要求があり、従来の加工での用途は多くありません。
超硬材料工具
工具表面コーティングは工具性能を向上させる重要な方法の一つで、近年広く使用されています。コーティング付き工具の寿命はコーティングなし工具の10倍です。一般的なコーティングにはチタン窒化物(TiN)、チタン炭化窒化物(TiCN)、酸化アルミニウムがあります。以下の図は、ハイスと超硬合金の切削速度が100倍に短縮されたのに対し、コーティング工具の使用で加工時間が4倍短縮されたことを示しています(原文の表現に誤りあり、文脈からコーティング工具で切削速度が向上し加工時間が短縮されることを意味すると推測)。
工具分類
一般的なCNC工具は形状により3タイプに分類されます:エンドミル、ラジアスエンドミル(ラウンドノーズカッター)、ボールエンドミル(ボールカッター)。各工具には固有の役割があります。
エンドミル
CNC加工センターのエンドミルはフラットボトムカッターとも呼ばれ、外周に主切削刃があり、底面に副切削刃があります。エンドミルの外周と底面にはフライス刃があり切削刃を形成するため、ワークの垂直面をフライス加工できます。エンドミルの形状変化は非常に複雑で、平面、溝、輪郭面などあらゆる種類の加工に適しており、最も広く使用されているフライスカッターと言えます。
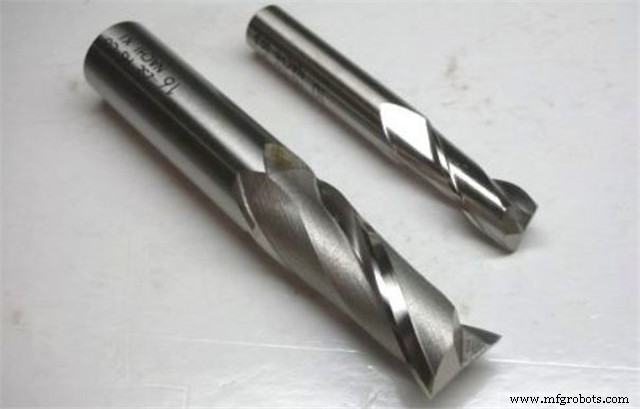
2D形状ワークをフライス加工する場合、ワークとの接触面積が外周と底面であるため、工具ピッチと切り込み深さの両方で極めて効率的な値を使用できます。しかし、3Dワークの金型を切削する場合、ワークとの接触面積はほぼ常に鋭利な先端近くになります。したがって、工具間距離または切り込み深さを減らさなければならず、加工効率が低下します。
要するに、エンドミルは2D形状ワークに適していますが、3D形状ワークには適していません。
ボールエンドミル(ボールナイフ)
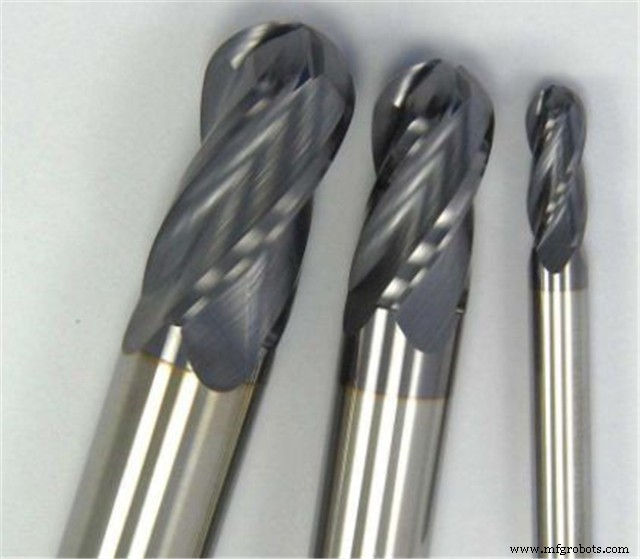
ボール形状の底刃を持つブレードはボールナイフと呼ばれ、Rナイフとも呼ばれます。エンドミルとは対照的に、ボールカッターは3Dワークのフライス加工に不可欠な工具です。ボールナイフの底面はエンドミルのような鋭利な先端ではなくR角を持つブレードであるため、ボールナイフのブレードはより安定しており、欠けにくいです。
金型加工では、ボールカッターは主に3D金型のフライス加工、特に仕上げとコーナーのクリアリングに使用されます。しかし、球形カッターとワークの接触面積が小さく、工具間距離を大きくできないため、比較的平らな領域のフライス加工には適していません。
ラジアスエンドミル(ラウンドノーズナイフ)
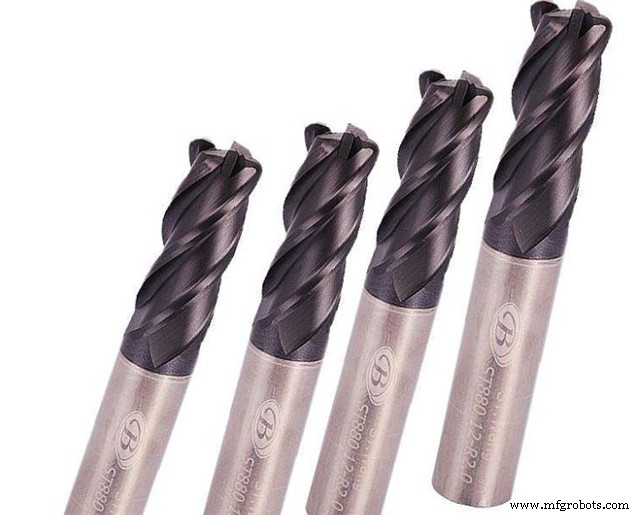
CNC加工センターのラウンドノーズナイフはフラットボトムRナイフとも呼ばれ、荒取り、平面仕上げ、曲面輪郭仕上げに使用できます。エンドミルと球形カッターと比較して、ラウンドノーズカッターは両者の利点を兼ね備え、より良い作業効率を発揮します。ラウンドノーズナイフの水平工具間隔はボールナイフより大きくでき、仕上げ時にボールナイフと同じ利点があります。したがって、ラウンドノーズナイフは荒取りまたは仕上げの良い選択肢です。
ワークが大きく、表面変化が小さく、狭い凹み領域が小さく、比較的平らな領域が大きい場合、ラウンドノーズナイフで加工し、二次荒取りで後処理が必要な領域を見つけるのが最適です。しかし、一部の凹み領域に直面すると、ラウンドノーズナイフにはブレードの盲点があり、「トップエッジ(食い込み)」現象が発生します。
一般的な問題と解決策
実際の操作では常にさまざまな問題が発生します。ここではいくつかの一般的な問題と解決策を紹介します。これらの問題が解決されることで、工作機械の加工効率が向上すると信じています。
工具振動
ますます多くの難削材が使用されるようになるにつれ、振動は加工効率向上の障害の一つとなっています。振動の発生は加工精度と表面粗さに直接影響し、工具摩耗を加速し、工具寿命を著しく短縮し、深刻な場合は切削作業を継続できなくなります。
工具振動が発生するには3つの条件が同時に存在する必要があります。工具を含むプロセスシステムの剛性が十分でなく、固有振動数が低い。切削時に十分な大きさの外部励振力が発生する。外部励振力の周波数がプロセスシステムの固有振動数と同じ。共振。
工具振動解決のアプローチは3つに分けられます。第一に切削力を最小限に減らす。切削力を減らすには、可能な限り最小のチップブレーカ先端Rを使用する。工具のすくい角を増やす。押し付けブレードを研磨ブレードに置き換える。切り込み深さを減らし、切削速度を落とし送りを増やす。突出しシャンクには90度の切り込み角を使用する。細長いシャンクのフライスカッターには丸いインサートが振動軽減に最も有利です。
第二に、工具システム、治具、ワークの静的剛性を最大化する。
第三に、ツールバー内部に別の振動を生成し、外部励振切削力の振動周波数を攪乱して工具振動を除去する。
ブレード摩耗
加工プロセス中、工具のすくい面と逃げ面が早急に摩耗することがよくあります。ブレード損傷の状態に応じて、異なる対応方法を取るべきです。
1. 逃げ面の過度な摩耗による粗い表面と不良な加工寸法
このシナリオの理由には、切削速度が高すぎる、またはブレードの耐摩耗性が悪いことが含まれます。解決策には、切削速度を下げる方法の改善、切削量を徐々に増やす、より耐摩耗性の高いブレード材料やコーティングの使用、アップカットではなくダウンカット(順送り)の使用を試みることが含まれます。
2. ノッチ摩耗
ブレード溝が研削された後、損傷を受けて表面粗さとチッピングを引き起こす可能性があります。理由には、送り速度が小さすぎる;フライス材料が加工硬化傾向を持つ;ワーク表面に酸化皮膜があるなどが含まれます。この状況に直面したら、爪でブレードの溝摩耗を頻繁にチェックする必要があります。
3. ステンレス鋼と耐熱合金のフライス加工時の溶着エッジ(ビルトアップエッジ)
フライス時の溶着カッターはビルトアップエッジとも呼ばれ、加工面を粗くしバリを生じさせます。ビルトアップエッジの剥離はブレードのすくい面の剥離とブレードエッジの崩壊を引き起こし、耐熱合金ワークの二次チッピングがエッジを急速に崩壊させます。この種の状況の理由は、鈍い切削刃、負のすくい角、低い切削速度、薄すぎるチップ厚、不良な切りくず排出などに過ぎません。
ビルトアップエッジ解決法は概ね「6ステップ」に基づきます。ステップ1:ステンレス鋼とアルミニウム合金の切削速度を上げる。ステップ2:物理コーティングブレードまたは無コーティングブレードを使用する。ステップ3:切削量を徐々に増やして最適なチップ厚を達成する。ステップ4:十分な高圧クーラントまたはエアを準備し二次切りくずを防ぐ。ステップ5:アップカットではなくダウンカットを使用する。ステップ6:耐熱チタン合金と析出硬化ステンレス鋼には、低速で純鉱物油で切削領域を洗浄する。
4. ブレードの破損または刃こぼれ
この種のエッジチッピングには多くの理由があります。ブレード材料が硬すぎる、ブレード形状が弱すぎる、使用切削速度が低すぎて切削刃が潰れる、ワーク材料が不均一または断続切削であるなどです。
この状況に対して、まずシムが破損していないか、ブレードネジが変形して交換が必要でないかチェック;次に振動要因を排除し、より良い靭性を持つブレード材料を使用し、強いエッジを持つブレードに変更;最後に切削速度を上げてエッジが潰れる可能性を排除します。(関連記事:加工摩耗問題と解決策のまとめ)
製造プロセス
- CNC加工におけるフィレットの習得:設計、機能性、品質
- CNC加工精度向上:根本原因分析と効果的なエラー軽減策
- フラットボトムCNCフライス工具:主な利点と実用的な応用
- CNC工作機械工具が摩耗している5つの重要サイン
- CNC加工の一般的な欠陥と実証済みの対策
- CNC加工における工具たわみの理解:原因と効果的な低減戦略
- 高度なCNC横形マシニングセンタ(HMC)による生産効率の最大化
- 最適なフライス工具選びのエキスパートガイド:最高性能を引き出す
- CNCルータービット選定の基本と運用上の注意点
- CNC加工のプロ技:工具選定・切削油・治具・切削条件・材料選びの極意
- CNC加工における工具たわみの理解と対策