



CNCフライス盤 セットアップ完全ガイド:手順とポイント
CNCフライス盤のセットアップ手順
「CNCフライス盤のセットアップ方法」を答える前に、考慮すべき要素が多数あります。
- 立形か横形か?
- 何軸機か?
- 工具タレット/マガジンの容量は?
- ワークの保持方法は?(バイス、クランプ、チャック、真空等)
また、以下の基本的な機械操作スキルがあることを前提とします。
- エッジファインダの使い方
- NC制御装置の画面操作・ナビゲーション
- 基本的なCNC制御コマンド (G/Mコード、オフセット設定等) の知識
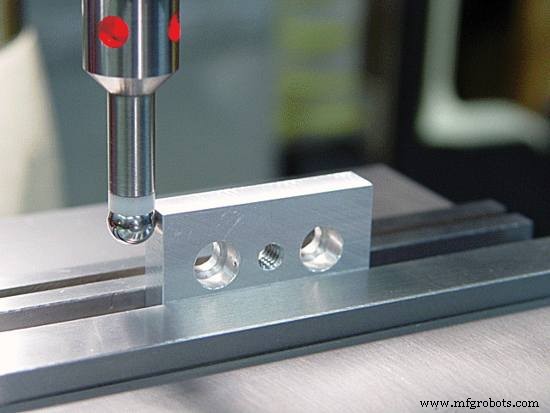
LEDエッジファインダ
3軸立形CNCフライス盤 汎用セットアップ手順
機種により手順は多少異なりますが、現場で日常的に実践される一般的な手順をまとめます。
- テーブル・治具・ワークの清掃:テーブル面、バイスジョー、ワーク表面を布で拭き、油・切粉・異物を完全に除去する。寸法精度・把持力確保の基本。
- 工具装着:加工に必要な全工具(エッジファインダ、バイス水平出し用工具含む)をツールマガジン/タレットに装着。工具番号とオフセット番号(H/D)を一致させる。
- ワーク装着・位置決め:バイスや治具にワークをセットし、クランプ。ダイヤルゲージ等で水平・平行出しを行う。
- X,Y軸 ワーク座標系原点設定 (ワークオフセット):エッジファインダまたはエンドミルでワーク基準面を触知し、機械座標値をワークオフセット (G54-G59 等) に登録。X軸→Y軸の順で実施。
- Z軸 工具長オフセット設定:工具を主軸に装着し、Z軸を手動でワーク天面(または基準ブロック)付近まで下ろす。シムストック(決まった厚み 例:1.00mm)をワークと工具先端の間に挟み、0.001mm刻みで下ろしてシムがわずかな抵抗で引き抜ける点を探る。機械座標Z値 ± シム厚 を工具長オフセット(H番号)に入力。全工具分繰り返す。
- 工具径登録 (カッタ半径補正用):各工具の実測径を工具径オフセット(D番号)に登録。G41/G42使用時に正確な輪郭加工が可能になる。
- クーラント/切削油ライン調整:ノズル位置・流量を調整し、切削点に確実に当たり、切粉排出・工具冷却・寿命延長を図る。
- 試運転 (ドライラン/シングルブロック/低送り):低送り・シングルブロックモードでサイクルスタート。全ブロックの動きを目視確認し、干渉・プログラムミスがないか検証。不安ならワーク上空10mm等で空運転、またはドライラン機能を活用。

クーラントライン調整
セットアップの正確さが加工品質・段取り時間・工具寿命を大きく左右します。チェックリスト化し、漏れなく実施することを推奨します。
CNCマシン
- CNCフライス加工エッセンシャル:プロオペレーターのためのクイックリファレンスガイド
- 中古CNC工作機械の探し方:包括的ガイド
- 中古CNC工作機械の清掃法:長寿命化と再販価値向上のエキスパート tips
- 失敗しないCNC工作機械選び|実務に役立つ8つの選定基準
- 最適なCNC工作機械選びの実践ガイド|見逃せない4つの重要特性
- コーナー加工の極意:高精度ミリングで優れたコーナー品質を実現
- CNCフライス加工精度を極める:精密部品製造のための実証済みステップ
- フライス盤の仕組みを理解する
- CNCフライス vs 手動フライス:違いと使い分けの判断基準
- 精密CNCフライス・旋盤加工:時間短縮とコスト削減
- CNC工作機械への新規工具追加:ステップバイステップガイド