工業製造
産業用モノのインターネット | 工業材料 | 機器のメンテナンスと修理 | 産業プログラミング |
home  MfgRobots >> 工業製造 >  >> Manufacturing Equipment >> CNCマシン

カスタムアルミパーツ製作の必須ポイント:変形対策と加工ノウハウ


CNCアルミ加工中にアルミパーツが変形する原因は多岐にわたり、材料、形状、生産条件などに関係します。主に以下の要因です:ブランクの内部応力、切削力、切削熱、クランプ力による変形。特にカスタムアルミパーツでは、メインプロセスへの細心の注意が不可欠です。

加工変形を減らすプロセス対策

1. ブランクの内部応力低減

自然時効、人工時効、振動時効でブランクの固有応力を部分的に除去できます。事前加工も有効です。大型で代(しろ)が大きいブランクは加工後変形も大きいため、余分な部分を事前に削り各部の残代を減らせば、後工程の変形抑制に加え、事前加工後に一定期間放置することで内部応力の一部を開放できます。

2. 工具の切削能力向上

工具材質と幾何パラメータは切削力と切削熱に大きく影響します。適切な工具選定はパーツ変形低減の要です。

2.1 工具幾何パラメータの合理的選択

すくい角: 切れ刃強度を維持しつつ、適切に大きめに設定します。鋭い刃先が得られ、切削変形を減らし切りくず排出がスムーズになるため、切削力と切削温度が低下します。マイナスすくい角工具は使用しないでください。

逃げ角: 逃げ角の大きさは逃げ面摩耗と仕上げ面品質に直結します。切削厚が逃げ角選択の重要条件です。荒加工では送りが大きく切削負荷・発熱が大きいため工具の放熱条件が良く、逃げ角は小さめに。仕上げフライスでは刃先を鋭くし、逃げ面と加工面の摩擦を減らし弾性変形を抑制するため、逃げ角を大きめに設定します。

ねじれ角: フライスを滑らかにし切削抵抗を減らすため、ねじれ角はできるだけ大きくします。

先端角: 適切に小さくすることで放熱条件が改善し、加工域の平均温度を下げられます。

カスタムアルミパーツ製作の必須ポイント:変形対策と加工ノウハウ

2.2 工具構造の改良

  • フライスカッタの刃数を減らしチップポケットを拡大。アルミは可塑性が高く切削変形が大きいため、大きなチップスペースが必要です。チップ溝底Rを大きくし、刃数を少なくします。
  • 仕上げ研磨刃を使用。切れ刃粗さをRa 0.4μm未満に。新品工具使用前、細目砥石で刃先前後を軽く研磨し、バリや微小なギザギザを除去。切削熱と切削変形の両方を低減できます。
  • 工具摩耗基準を厳格管理。摩耗後はワーク表面粗さ悪化、切削温度上昇、変形増大を招きます。高耐摩耗工具材選定に加え、摩耗基準は0.2mm以下に。切削時のワーク温度は100℃を超えないよう制御し変形を防ぎます。

2.3 ワーククランプ方法の改善

剛性の低い薄肉アルミワークには、以下のクランプ方法で歪みを低減できます。

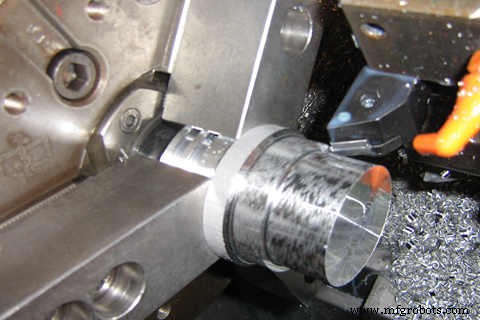
  • 薄肉ブッシュ部品の場合、三爪スクロールチャックやコレットチャックで径方向からクランプすると、加工後に緩めると必ず変形します。この場合、剛性の良い軸方向端面押さえ方式を採用します。部品内孔で位置決めし、ネジ付きマンドレルを内孔に挿入、カバープレートで端面を押さえナットで締め付けます。外周加工時にクランプ変形を防ぎ、満足な加工精度が得られます。
  • 薄肉・薄板ワーク加工時、真空吸着チャックでクランプ力を均一分布させ、微小切削量で加工すれば変形を効果的に防止できます。
  • 詰め物法も有効です。薄肉ワークのプロセス剛性を高めるため、内部に媒質を充填しクランプ・切削時の変形を抑制。例:硝酸カリウム3〜6%含有尿素溶融物を注入し、加工後水やアルコールに浸けて溶解排出させます。
カスタムアルミパーツ製作の必須ポイント:変形対策と加工ノウハウ

2.4 工程の合理的配置

高速切削では大代と断続切削により振動が発生し、精度と表面粗さに影響します。NC高速加工プロセスは一般に、荒取り → 半仕上げ → コーナー残し取り → 仕上げ → 精仕上げの順で分割します。高精度要求部品では、全仕上げ前に二次半仕上げを入れることもあります。

荒取り後、自然冷却で荒加工由来の内部応力を除去し歪みを低減。荒取り後残代は変形量より大きく、通常1〜2mm。仕上げ時は加工面全域で均一な仕上げ代(一般0.2〜0.5mm)を維持し、工具を安定状態に保つことで切削変形を大幅低減、良好な表面品質と製品精度が得られます。

操作スキルによる加工変形低減

アルミ材パーツの変形は上記理由のほか、実際の操作方法も極めて重要です。

  • 大代のパーツは、加工中の放熱条件を良くし熱集中を避けるため、対称加工を採用。例:厚み90mmを60mmにする場合、片面だけ削ると平面度5mm出るが、双方を繰り返し切削(各面2回ずつ)すれば最終平面度0.3mmに収まります。
  • プレート部品に複数キャビティがある場合、一箇所ずつ加工すると偏荷重で変形しやすい。多層加工で、各層を全キャビティ同時に加工し次層へ進めば、均等応力で変形抑制。
カスタムアルミパーツ製作の必須ポイント:変形対策と加工ノウハウ カスタムアルミパーツ製作の必須ポイント:変形対策と加工ノウハウ
  • 切削条件変更で切削力と切削熱を低減。切削三要素中、切込み深さ(バック切り込み)が切削力に最も影響。代が大きすぎると一回の切削力過大でパーツ変形、主軸剛性低下、工具寿命短縮を招く。バック切り込みを減らすと能率低下だが、CNC高速フライスなら送り上げと主軸高速化で切削力低減と能率確保を両立可能。
  • 切削順序も重要。荒取りは能率と単位時間あたり除去率重視で一般にアップカット(逆フライス)を採用。ブランク表面の余分材を最速・最短時間で除去し、仕上げに必要な幾何輪郭を概ね形成。仕上げは高精度・高品質重視でダウンカット(順フライス)推奨。切削厚が最大からゼロへ減少するため加工硬化度が大幅低減、パーツ変形も緩和。
  • 薄肉ワークはクランプで変形し、仕上げでも回避困難。仕上げ最終寸法手前で押さえを緩め、ワークを自由に元の形状へ復元させ、再度軽くクランプするだけで保持。手応えで判断し、クランプ力作用点は支持面上、力の向きはワーク剛性方向、ワークが緩まない前提でクランプ力は最小限に。
カスタムアルミパーツ製作の必須ポイント:変形対策と加工ノウハウ カスタムアルミパーツ製作の必須ポイント:変形対策と加工ノウハウ
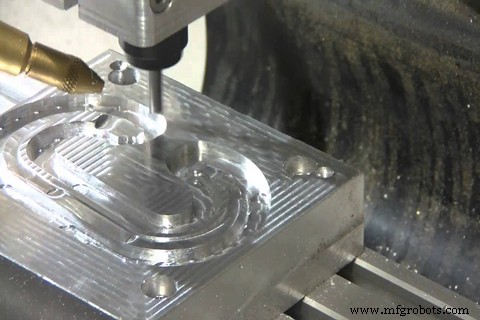
  • キャビティ部品加工時、ドリルのようにフライスカッタを直接突入させない。チップポケット不足で切りくず排出不良、過熱、膨張、崩壊、工具損傷を招く。同径またはそれ以上のドリルで下穴を開けてからフライス加工、またはCAMソフトでヘリカル穴あけプログラムを生成。

アルミパーツの加工精度と表面品質に影響する主因子は、加工中の変形しやすさにあり、オペレーターには一定の経験とスキルが求められます。

CNCマシン

  1. カスタムCNC加工部品における切削速度・切込み深さ・送り速度のマスター
  2. 精密加工解説:CNC精密加工のキーポイントとベストプラクティス
  3. 金属用ファイバーレーザー切断機選定の必須ガイド
  4. ファイバーレーザー切断機の6大必須コンポーネントと選定ポイント
  5. 小型アルミ部品の効率的加工:精密RPM制御で高品質生産
  6. 高速切削(HSC)解説:製造効率と精度を飛躍させる技術
  7. 精密CNC加工によるカスタム部品製造:迅速・高精度・最適なソリューション
  8. 旋削加工:精密機械加工所のキープロセス
  9. ワイヤー放電加工(EDM)の仕組み:精密切断を実現する電気放電機械加工
  10. シャーリング(せん断切断):高速・クリーン・多用途な金属切断ソリューション
  11. ウォータージェット切断の解説:精密で多用途な加工技術