



金属用ファイバーレーザー切断機選定の必須ガイド
1. ファイバーレーザー切断機とは
ファイバーレーザー切断機は、レーザーから出射された光を光学系で高電力密度レーザービームに集光するレーザー機械です。レーザービームが工作物表面に当たり、工作物を溶融点または沸点まで加熱し、ビームと同軸の高圧ガスが溶融・気化した金属を吹き飛ばします。
ビームと工作物の相対位置移動により、材料が最終的に切断され、切断目的を達成します。
レーザー切断プロセスは、従来の機械ナイフを不可視ビームに置き換えます。高精度、高速切断、切断パターンの制約なし、自動ネスティングによる材料節約、滑らかな切断面、低加工コストが特徴です。従来の金属切断プロセス装置を徐々に改善・置き換えるでしょう。レーザーカッターヘッドの機械部品は工作物と接触せず、作業中に工作物表面を傷つけません。レーザー切断速度は速く、切断面は滑らかで平らで、一般的に後処理不要。熱影響部が小さく、板材変形が小さく、切断幅が狭い(0.1mm〜0.3mm)。機械的応力と切断バリなし。高精度加工、良好な再現性、材料表面を傷つけません。NCプログラミングで任意の形状を加工でき、大判板材を全面切断可能で、金型不要、経済的で時間短縮。
2. ファイバーレーザー切断機の用途材料
ファイバーレーザー切断機は以下のあらゆる金属材料を切断可能です:
- 鉄
- 合金
- 真鍮
- 銅
- チタン
- アルミニウム
- 炭素鋼
- 構造用鋼
- ステンレス鋼
3. ファイバーレーザー切断機の適用業界
ファイバーレーザー切断機の用途は非常に広範で、多くの業界に及び、多くのビジネスにとって必要不可欠な設備の一つです。
- 広告業界
- 板金加工業界
- シャーシ・キャビネット製造
- スプリングシート製造
- 地下鉄部品
- エレベーター製造
- 厨房用品製造
板金加工、広告看板製作、高低圧電気キャビネット製作、機械部品、厨房用品、自動車、機械、金属工芸、鋸刃、電気部品、眼鏡業界、スプリングシート、回路基板、電気ケトル、医療用マイクロエレクトロニクス、ハードウェア、ナイフ測定工具などの業界で広く応用されています。
4. ファイバーレーザー切断機の構成要素
主に3つの重要な部分で構成されます。
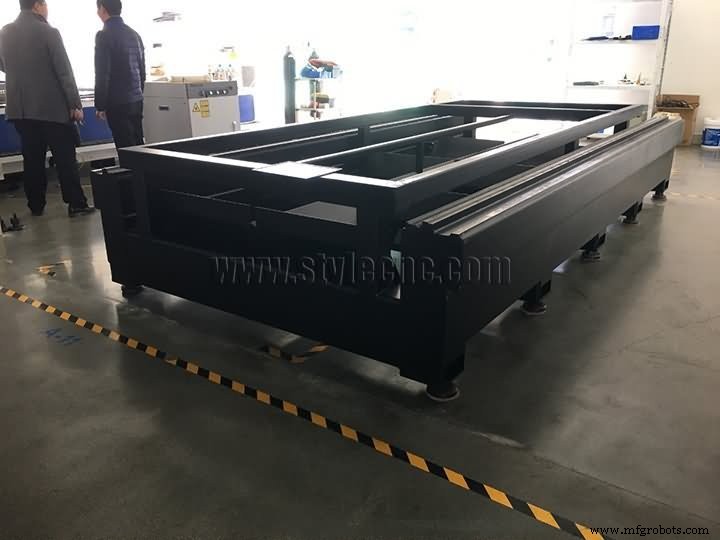
第1:重量級フレーム
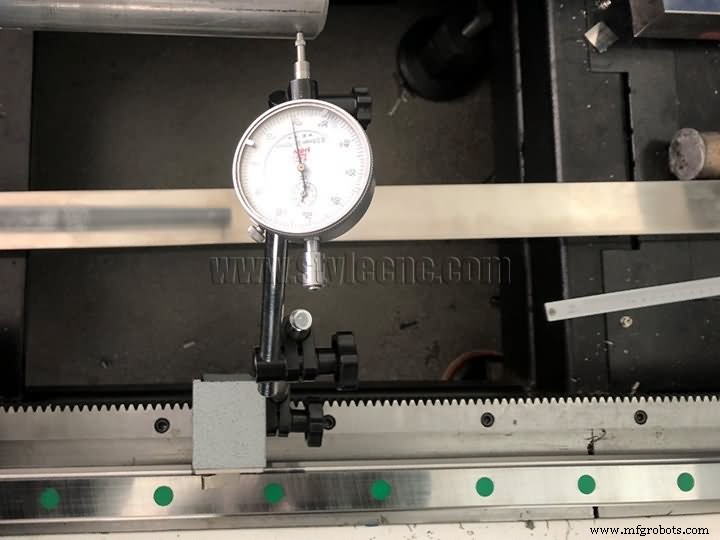
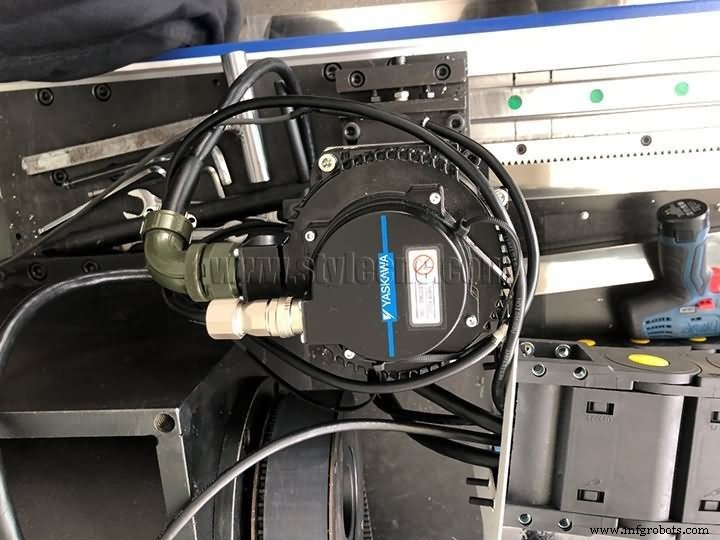
通常、チューブと板金で溶接されています。長寿命を提供し、水平器測定(図4-1)により作業精度を保証します。工作物を配置し、制御プログラムに従って正確かつ精密に移動させます。通常、2台のサーボモーターで駆動されます(図4-2)。
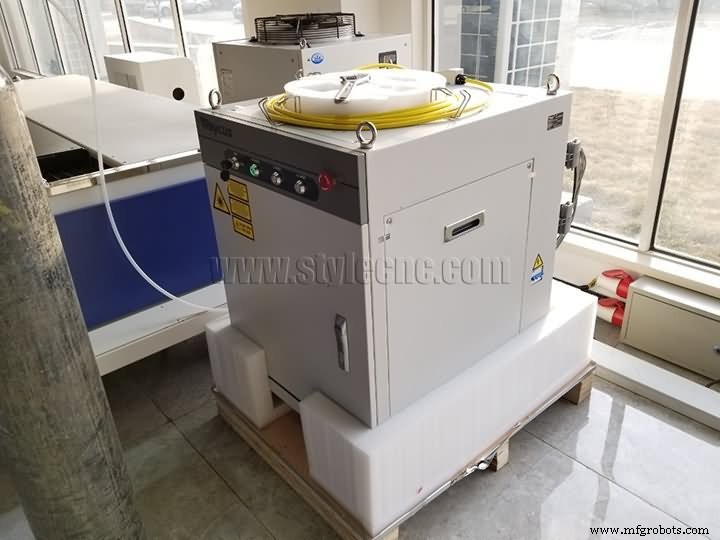
第2:ビーム伝送システム
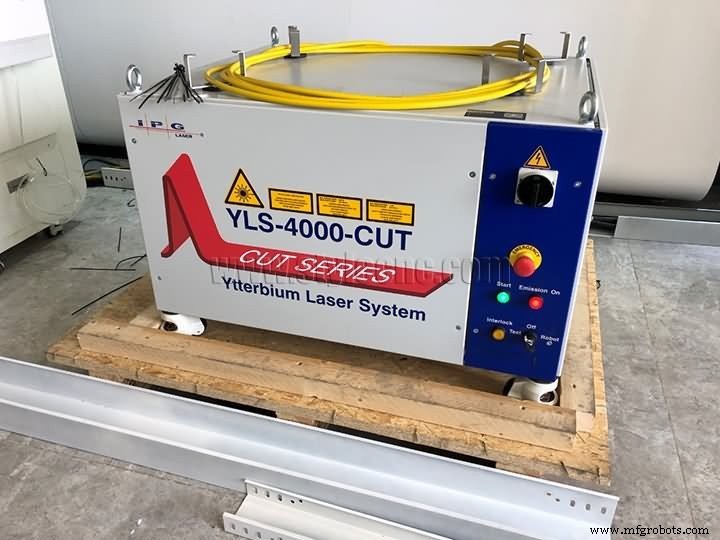
レーザー発振器(図4-3)から出射されたビームが工作物に到達するまでの、伝送光学系と機械部品の全プロセス。
第3:CNC制御システム
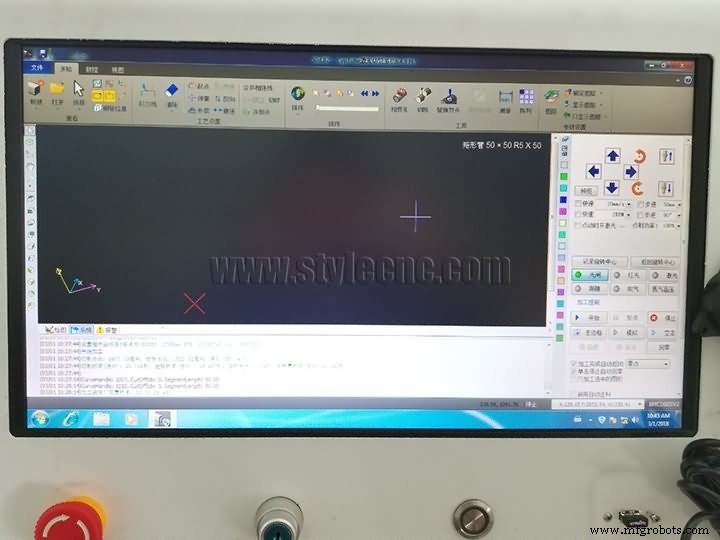
X、Y、Z軸の移動を提供し、発振器の出力パワーも制御します(図4-4)。
上記3つの重要部分以外にも、以下の部品があります。
A. 外部光路
レーザーを所望の方向に導く反射鏡。ビームパスの故障を防ぐため、すべてのミラーは保護カバーで保護され、クリーンな正圧保護ガスが導入されてレンズの汚染を防ぎます。優れた性能のレンズセットは、発散のないビームを無限小スポットに集光します。一般的に5.0インチ焦点距離レンズを使用。7.5インチレンズは12mm超の厚材のみに使用。
B. 安定化電源
レーザー発振器、フレーム、電源システム間を接続。主に外部電力網の干渉を防止。
C. ファイバーレーザー切断ヘッド
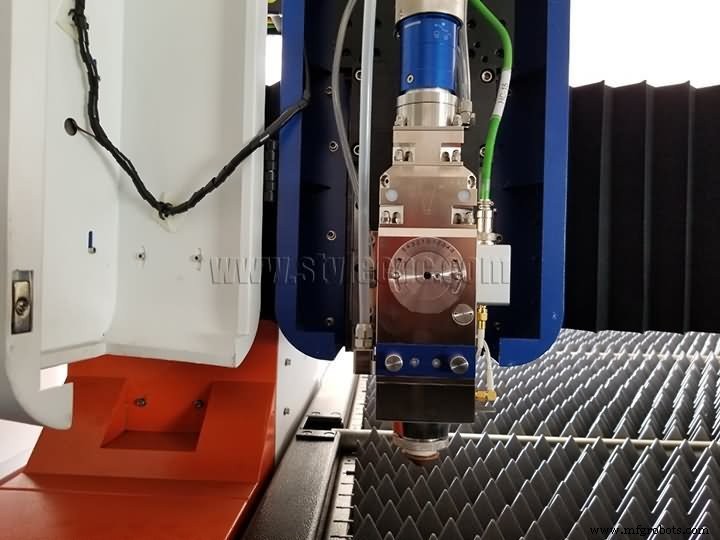
主にキャビティ、集光レンズホルダー、集光レンズ、容量センサー、アシストガスノズル等で構成。切断ヘッド駆動装置は、プログラムに従って切断ヘッドをZ軸方向に駆動し、サーボモーター、ネジロッド、ギア等で構成されます。
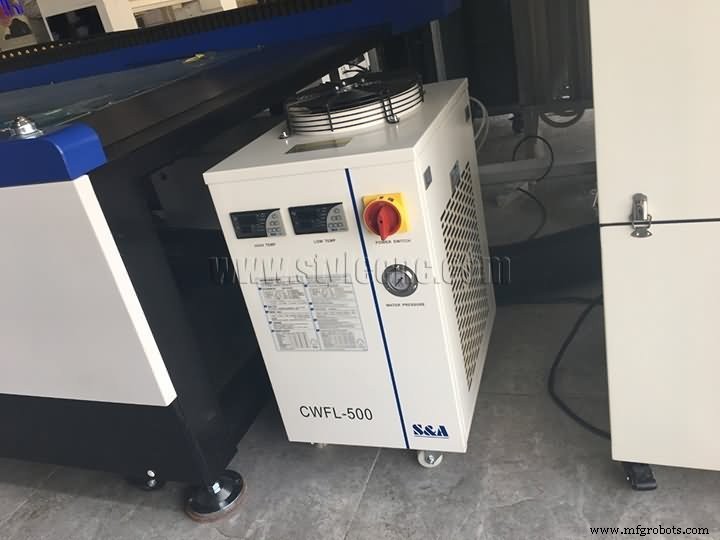
D. 水冷システム(図4-5)
レーザーヘッドとレーザー発振器の冷却用。レーザーは電気エネルギーを光エネルギーに変換する装置。例えばファイバーレーザーは一般的に25%以上の変換率を持ち、残りのエネルギーは熱に変換されます。冷却水が余分な熱を除去し、レーザー発振器を冷水で稼働させます。また、機械の外部光路ミラーと集光レンズも冷却し、安定したビーム伝送品質を確保し、レンズの過熱による変形や破裂を効果的に防止します。
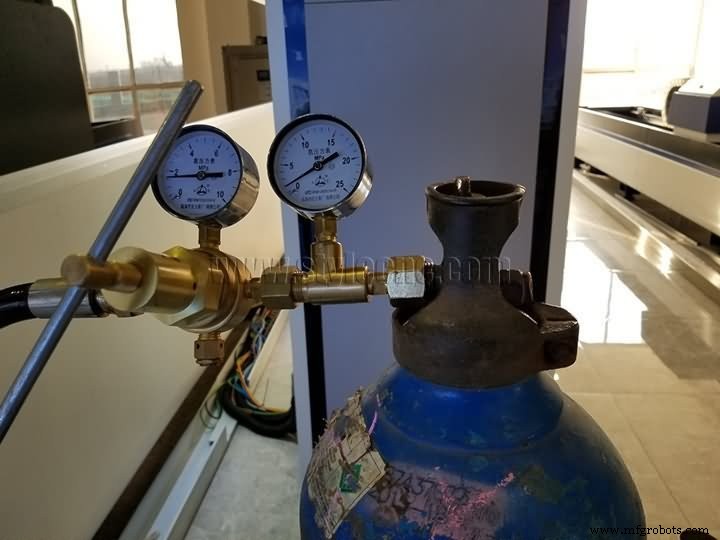
E. ガス(図4-6)
レーザー切断機作業用の媒質ガスとアシストガスを含み、切断ヘッドへアシストガスを供給します。
F. 日常使用のその他設備
エアコンプレッサー、フィルター、排気ファン等。
5. ファイバーレーザー切断機の動作原理
レーザーは光の一種です。他の光と同様、原子(分子、イオン等)の遷移によって生成されます。
しかし、通常の光とは異なり、レーザー光(図5-1)は最初の非常に短い時間のみ自然放射に依存します。プロセスが励起光によって完全に決定されるため、レーザーは非常に純粋な色、ほぼ発散のない指向性、高輝度、高コヒーレンスを持ちます。
ファイバーレーザー切断は、レーザー集光によって生成される高電力密度エネルギーを適用することで達成されます。コンピュータ制御下で、レーザーがパルスで放電し、制御された繰り返しの高周波パルスレーザーを出力して、特定の周波数とパルス幅のビームを形成します。パルスレーザービームは光学系で伝送・反射され、集光レンズ群で集光されます。被加工物表面に微細で高エネルギー密度の光スポットが形成されます。焦点スポットは加工面近くに位置し、加工材料が瞬時に高温で溶融または気化します。各高エネルギーレーザーパルスが物体表面に微小な穴を瞬時に形成します。コンピュータ制御下で、レーザー加工ヘッドと被加工材料が事前に描かれたパターンに従って連続的に移動・描画され、物体が所望の形状に加工されます。
6. ファイバーレーザー切断機の切断品質をどう定義するか
切断精度は、CNCレーザー切断機の品質を決定する第一の要因です。CNCレーザー切断機の切断精度に影響する4つの要因:
- レーザー発振器のレーザー凝集サイズ。 凝集後にレーザービームが非常に小さければ、切断精度は非常に高く、切断後の隙間も非常に小さい。切断品質と精度が非常に良いことを示します。レーザー発振器からのビームが大きければ、切断隙間も大きくなります。この条件下では、工作物が厚いほど隙間が大きくなります。
- フレームの精度。 作業前にフレームの各部分をチェック。フレームの垂直度と水平度が非常に良好である必要があります。各部分に0.1mmの偏差があれば、機械稼働とともに拡大します。
- レーザービームの形状。 レーザー発振器からのビームがテーパー状であれば、切断隙間もテーパー状になります。この条件下では、工作物が厚いほど隙間が大きくなります。
- 材料の違いによる切断品質の差。 例えば同条件下で、ステンレス鋼とアルミニウムの切断では大きな差があります。ステンレス鋼の方が精度と切断エッジがアルミニウムより良好です。
一般的に、ファイバーレーザー切断機の切断品質は以下の5基準で定義できます:
- 切断エッジの品質
- 切断エッジのスラグサイズ
- トリミングの垂直度と傾斜
- 切断エッジフィレットサイズ
- 平坦度
7. ファイバーレーザー切断機の安全操作
操作者は専門家によるトレーニングを受け、独立操作できる必要があります。経験に基づき、ファイバーレーザー切断機の安全操作に関する13の詳細をまとめました。
- 切断機の安全規則を遵守。レーザー起動手順を厳守してレーザーを起動。
- 操作者は装置の構造と性能に精通し、操作システム知識を習得するためのトレーニングを受けること。
- ファイバーレーザービーム付近で操作する場合は保護メガネを着用。
- 材料がファイバーレーザーに適しているか判明するまで加工しない(蒸気や煙の発生防止)。
- 操作開始後、操作者は離れたり他人に引き継いだりしない。離れる必要がある場合は機械を停止。
- 消火器を近くに配置。操作しない時は機械を停止。紙、革、その他可燃物をレーザービーム近くに置かない。
- 操作中に異常を発見したら即座に機械を停止し、トラブルシューティングまたはエンジニアに報告。
- レーザー、フレーム、周辺エリアを清潔、整然、無油状態に保つ。工作物、金属板、スクラップを規定通りに積み重ねる。
- ガス使用時、溶接ワイヤーの破損を避け漏洩事故を防止。ガスシリンダーの使用と輸送はシリンダー監視手順に準拠。シリンダーを直射日光や熱源近くに置かない。ボトルバルブ開放時、操作者はボトル口の横に立つこと。
- メンテナンス時は高圧安全規則を遵守。40時間稼働ごとまたは週次メンテナンス、1000時間稼働ごとまたは半年ごとのメンテナンスを規定と手順に従って実施。
- 機械起動後、X方向とY方向で低速手動運転し、異常がないか確認。
- 新しい部品プログラムを入力後、テストし動作を確認。
- 作業中、機械フレームの動作を観察し、有効範囲外への逸脱や2台の機械衝突による事故を防止。
8. ファイバーレーザー切断機の日常メンテナンス
フレーム(図8-1)
- 毎日起動前、レーザー作業ガスと切断ガスの作動状態を慎重にチェック。ガス圧が不足していれば即座に交換。
- X軸ゼロ点、Y軸ゼロ点、Z軸ゼロ点、レーザー準備状態等の表示器が破損していないかチェック。
- X軸、Y軸、Z軸のゼロ点、リミットスイッチ、衝撃ブロック取り付けネジの緩み、各軸リミットスイッチの感度をチェック。
- チラーの循環水位が十分かチェック。不足していれば即座に補水。
- 外部光路の循環水路に漏れがないかチェック。漏れは即座に対処、さもなければ光学レンズ寿命に影響。
- 毎日の切断完了後、集光レンズのレンズ損傷をチェック。
- 外部光路のベローズが焼損または破損していないかチェック。
- 日々の作業完了後、切断廃棄物を即座に清掃、作業現場を清掃し、整然と清潔に保つ。同時に設備清掃も良く行い、すべての部品が清潔で汚れがないことを確認。
- 日々の作業完了後、エアコンプレッサー底部のエアタンクのドレンバルブを開けて排水、排水完了後にドレンバルブを閉める。
- 日々の作業完了後、シャットダウン手順でシャットダウンし、その後機械全体の総電源を切る。
レーザー発振器(図8-2)
レーザー発振器は毎日起動前にメンテナンスする必要があります。
- 冷却水圧が3.5〜5 Paで維持されているかチェック。
- 冷却水温度をチェック、選択したレーザー発振器に必要な水温が望ましい。
- レーザー発振器真空ポンプのオイルレベル高さをチェック。不足していれば補充。
- レーザー発振器のオイル、水、ガスラインに漏れがないか、真空ポンプまたは共振器内の空気圧部品に漏れがないかチェック。
9. STYLECNCからファイバーレーザー切断機を購入する方法
- 相談:切断したい金属材料、金属材料の最大サイズ(長さ×幅×厚み)などの要件をお聞きした後、最も適したファイバーレーザー切断機を推奨します。
- 見積もり:相談した機械に基づき、最高品質と最も競争力のある価格で詳細な見積もりを提供します。
- プロセス評価:双方が注文のすべての詳細(技術パラメータ、仕様、ビジネス条件を含む)を慎重に評価・議論し、誤解を排除します。
- 発注:疑義がなければ、PI(プロフォーマインボイス)を送付し、双方で売買契約を締結します。
- 生産:署名済み売買契約とデポジット受領次第、生産を手配します。生産中の最新情報を随時更新し、購入者に通知します。
- 品質管理:生産工程全体を定期検査と厳格な品質管理の下で実施。完成機をテストし、工場出荷前に正常動作を確認します。
- 納品:双方が合意した条件に基づき、購入者の確認後に納品を手配します。
- 通関手続き:購入者に必要なすべての船積み書類を提供・送付し、スムーズな通関を確保します。
CNCマシン
- 最適なシートメタル切断ツールの選び方:CNCシャー、プラズマ、ウォータージェット、ファイバーレーザーの比較
- ファイバーレーザー切断機選定の決定版ガイド
- CO2 vs ファイバーレーザー:どちらの切断技術があなたのビジネスに適すか?
- ファイバーレーザー切断機:長寿命、高性能、メンテナンスのポイント
- ファイバーレーザー切断機:板金製造における精度と効率の解放
- 金属レーザー切断機:現代メーカーのためのエキスパートガイド
- アブレシブウォータージェット切断機購入前に評価すべき重要ポイント
- 適切なCNCルーターの選び方:考慮すべき重要ポイント
- 金属加工精度を極める:精密部品に不可欠な知見
- ファイバーレーザー機購入で失敗しないための5大チェックポイント
- プレートローリング機購入時に考慮すべき重要な要素