



精密アルミニウムCNC加工の必須要因
アルミニウム精密部品・製品は軽量で美しい外観から人気があり、工業製品と日用品でますます広く使用されています。科学技術の継続的な進歩に伴い、人々の製品多様性への需要は強まる一方です。したがって、アルミニウム合金製品のプロセス要求と市場需要は高まるばかりです。アルミニウム合金シェル製品の多様性と高品質へのニーズに応えるため、アルミニウム合金CNC加工メーカーは加工中のプロセス技術とアルミニウムCNC加工で注意すべき問題を総括しています。
1. 適切な加工方法の選択
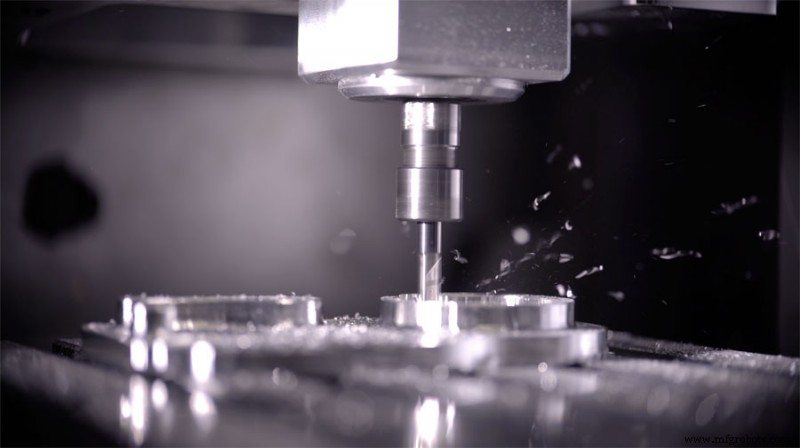
CNC切削は切削を合理化する加工方法であり、アルミニウム精密加工の一般的なプロセスです。多方向切削機能、螺旋切削補間、輪郭切削補間を持つエンドミルを使用し、少数の穴を少数の工具で加工します。
2. ボールエンドミルと螺旋補間でテーパー穴を連続加工
ボールエンドミルと螺旋補間ドリルでボーリングと面取りが可能です。エンドミルと輪郭切削補間の組み合わせで、穴の半仕上げと精密部品加工ができます。ねじ加工用エンドミルと螺旋補間で様々なねじ穴を加工できます。
任意サイズの高精度穴を高効率でアルミニウム合金精密部品加工する場合、工具補間機能が使用できます。特に高速フライス加工では各刃の負荷が比較的軽いため、同じコーティング超硬エンドミルで多様な被削材に高速・高精度穴加工が可能です。
さらに、アルミニウムCNC加工における加工技術とスキルを習得する必要があります。
3. 適切な切削量の選択
担当者は、被削材、硬度、切削状態、材質、切削深さに応じて切削速度を選択できます。これらの条件は機械摩耗を効果的に低減するために必要です。
4. 適切な工具の選択
すくい角: 切れ刃強度を維持する条件下で、すくい角は適切に大きく選択すべきです。一方は鋭利な刃を研げ、切削変形を減らし、切りくず排出をスムーズにし、切削力と切削熱を低減できます。マイナスすくい角工具は決して使用しないでください。
逃げ角: 逃げ角の大きさは逃げ面摩耗と加工面品質に直接影響します。切削厚は逃げ角選択の重要条件です。荒フライスでは送りが大きく、切削負荷大、発熱大のため工具の放熱条件を良くする必要があり、逃げ角を小さく選択します。仕上げフライスでは切れ刃を鋭利にし、逃げ面と加工面の摩擦を減らし、弾性変形を減らす必要があるため、逃げ角を大きく選択します。
ねじれ角: フライス加工をスムーズにし切削力を減らすため、ねじれ角は可能な限り大きく選択すべきです。
切込み角: 適切に切込み角を減らすと放熱条件を効果的に改善し、加工領域の平均温度を下げられます。
フライスカッタの刃数を減らしチップポケットを拡大:
アルミニウム合金は可塑性が大きく、加工時の切削変形が大きいため、より大きなチップポケットが必要です。チップポケットの底部半径を大きくし、フライスカッタの刃数を少なくすべきです。例えば、φ20mm以下のフライスカッタは2枚刃、φ30〜φ60mmは3枚刃が望ましく、チップ詰まりによる薄肉アルミニウム合金部品の変形を防止できます。
刃の精密研磨: 刃の切れ刃粗さはRa=0.4μm未満にすべきです。新しいナイフ使用前、細目オイルストーンで刃の前面と背面を軽く研磨し、研磨時の残留バリと微小な鋸歯を除去します。これにより切削熱を減らし、切削変形も比較的小さくなります。
工具摩耗基準の厳格管理: 工具摩耗後、ワーク表面粗さ値が増加し、切削温度が上昇し、ワーク変形が増大します。したがって、耐摩耗性の良い工具材料選択に加え、摩耗基準は0.2mmを超えないようにすべきです。それ以上だとビルトアップエッジが発生しやすくなります。切削時、ワーク温度は一般に100℃を超えないようにし、変形を防ぎます。
5. 適切な治具の選択
部品は機械のニーズを完全に満たし、不必要な位置決め誤差を減らす必要があり、専用クランプ工具を選択すべきです。
6. 適切な加工ルートの決定
加工ルートを可能な限り短くし、機械の摩耗を減らします。
高速切削では加工余代が大きく断続切削になるため、フライス加工で振動が発生しやすく、加工精度と表面粗さに影響します。したがって、CNC高速切削プロセスは一般に:荒加工〜半仕上げ加工、コーナークリア加工、仕上げ加工などのプロセスに分けられます。
高精度要求部品では、二次半仕上げ後に仕上げを行うこともあります。荒加工後、部品を自然冷却し、荒加工による内部応力を除去し変形を減らします。荒加工後の余代は変形量より大きく、一般に1〜2mmとします。仕上げ加工時、部品の仕上げ面は均一な加工余代を維持し、一般に0.2〜0.5mmが適切で、工具が加工中安定状態にあり、切削変形を大幅に減らし、良好な表面加工品質を得て、製品精度を確保できます。
製造プロセス