



精度を実現する:アルミニウム加工における寸法安定性の維持
投稿日:2020年10月23日 | By WayKen Rapid Manufacturing
精度が核心要件である部品の正確な寸法管理を維持することは、金属加工サービスプロバイダーにとって常に関心の的です。これにより、弾性限界、微小歪み、微小クリープ、それらを引き起こすメカニズム、寸法管理を改善するための様々な提案手法など、寸法安定性に関する様々な研究活動が行われてきました。材料の寸法安稳性とは、特定の環境条件下で、指定された期間にわたってその元の形状、サイズを維持し、予測された寸法公差内に留まる能力を指します。
この記事では、最も使用されている金属の一つであるアルミニウムにおける寸法不安定性について議論し、アルミニウム加工で遭遇するジレンマに対抗する方法を提示します。最新のCNCアルミニウム加工およびフライス加工プロセスをサポートしています。アルミニウム加工でお困りの際は、ぜひお手伝いさせてください。
なぜアルミニウム加工を議論するのか?
地殻で最も豊富な金属(8.1%)であるアルミニウムは、航空、自動車、建設などほぼすべての産業で広く使用されています。アルミニウム合金の独特な性質と、様々な用途に提供する多様な特性は、真に画期的な金属と言えます。しかし、その多様な用途には代償があります。つまり、鋼鉄とは異なり、アルミニウム合金の加工にはいくつかの加工上の配慮が必要です。
主なジレンマは、アルミニウム合金の熱膨張係数が他の一般的な金属と比較してかなり高い値を持つことです。以下の表で熱膨張係数の比較値を見てみましょう。
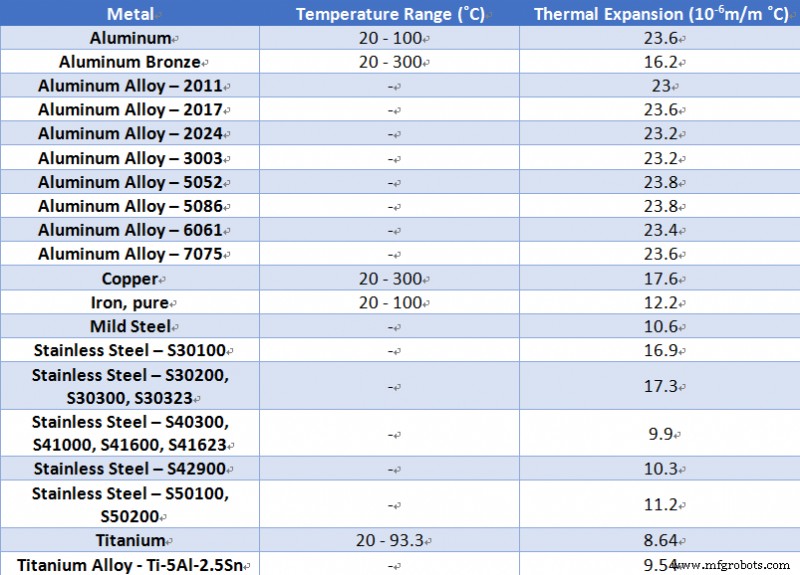
この表から、アルミニウムとその合金の熱膨張係数が相対的に高い値であることが明確にわかります。したがって、記事が進むにつれて、アルミニウム加工における重要な考慮事項について議論します。
アルミニウム加工で直面するジレンマ
アルミニウム合金の加工は、薄肉加工や鍛造など、複数の加工操作において大きな変形に直面します。さらに進む前に、回復可能な寸法変化、塑性変形(微小歪み)、寸法不安定性の違いを理解する必要があります。
- 回復可能な寸法変化は時間に依存せず、予測可能です。弾性歪み、熱膨張、磁歪歪みが含まれます。
- 塑性変形は、適用応力の結果として生じる時間依存の非回復性塑性歪みを指します。
- 寸法不安定性は、内部応力による寸法変化を指します。相変化、析出などの冶金学的不安定性を指し、外力がない状態で発生します。
金属における寸法不安定性を引き起こす2つの主要メカニズムがあります。第一は冶金学的不安定性、第二は残留応力の緩和です。アルミニウム部品の変形理由について議論しましょう。これらの理由には、材料面、部品形状、生産時の条件、冷却液の性能が含まれます。
- ブランク内の内部応力による変形
- 切削力による変形
- 切削作業における熱放散による変形
- 加工操作中のクランプ力による変形
したがって、アルミニウム合金の高品質加工を確保するために、これらの変形を制御することは極めて重要です。したがって、以下のセクションで様々な対策を分類して議論します。
アルミニウム加工変形を低減するステップ
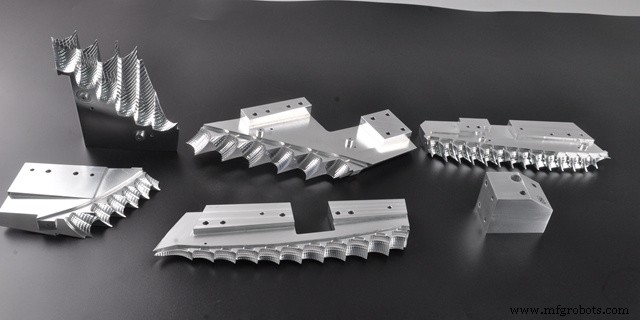
加工業界での豊富な経験に基づき、アルミニウム合金に特化した機械加工変形を低減する主要なステップをご案内します。ステップは、技術的側面、CNC工作機械の選択、適切な機械パラメータの設定、工具選択、クランプ方法、必要なオペレータースキルで構成されます。
金属片の内部応力の低減
前述の通り、寸法不安定性は主に内部応力に依存し、外力は関与しません。アルミニウム合金の内部応力を除去する最も一般的な方法は、振動処理とワークピースの自然または人工時効です。ASMハンドブックによると、応力除去には3つの方法があります。
第一は、圧縮または引張荷重を用いて材料を制御された方法で塑性変形させるものです。この方法は開放型鍛造にのみ適用可能です。第二は、サブゼロ処理やコールドスタビライゼーションなどの熱処理で、材料を-73〜100℃の循環温度に曝露させます。これにより内部応力を最大25%低減できます。最後に推奨される方法はアップヒルクエンチングで、ブランクを-273℃まで冷却し、その後熱蒸気の流れで急速に加熱します。
工具の切削能力の向上
適切な工具パラメータの選択は、切削力の質と熱放散量に直接影響します。したがって、まず重要な幾何学的パラメータを見てから、適切な工具構造の選択を見ていきましょう。
幾何学的パラメータ
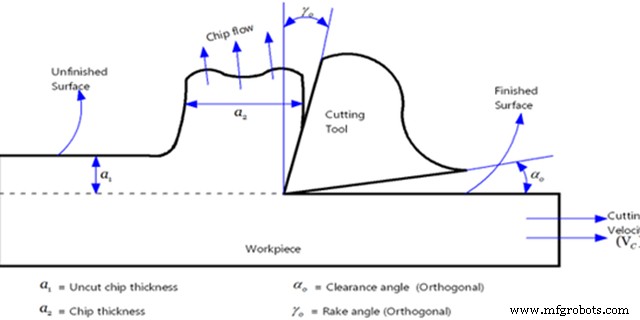
- アルミニウム合金加工用工具は適切に研削されるべきです。これにより、より大きな後退角と横すくい角が可能になります。仕上げ用工具にはより大きなすくい角を使用すべきです。また、より大きなすくい角は、より軟らかいアルミニウム合金の加工にも有益です。なぜなら、大きなすくい角はより鋭い工具の切れ刃を意味するからです。小さなすくい角は、荒切削や深切り込み、高送りに有益です。すくい角は0〜40度の範囲で、決して負であってはなりません。
- 後退角の量は常に大きくすべきです。これは後面の摩耗と仕上げ面品質に直接影響するからです。後退角は送り速度と切り込み深さに依存します。荒切削と高送りが必要な場合、後退角は小さくすべきです。しかし、精密CNCアルミニウム加工では、弾性変形を減らし、カッターとワーク表面間の摩擦を減らして高い仕上げ面を出力する必要があります。このため、後退角の大きさは可能な限り大きくすべきです。
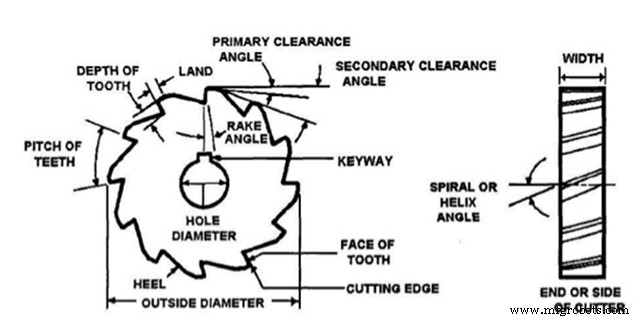
- 逃げ角の重要性を理解することは、工具の適切な機能のために必要です。逃げ角が非常に小さい場合、工具の踵(側面)がワークに擦れ、熱を発生させます。一方、大きな逃げ角は工具がワークに深く食い込み、チャタリングを引き起こします。したがって、逃げ角の選択は最適である必要があります。ほとんどの用途では、6〜10度の角度が最適です。
- 幾何学的パラメータの最後はねじれ角です。スムーズなフライス加工を確保し、アプリケーションに必要なフライス力を減らすため、ねじれ角は可能な限り大きくすべきです。
ワークピースのクランプ方法の改善
アルミニウムワークピースのより良いクランプには2つの方法があります。薄肉円筒部品の場合、三爪スクロールチャックでクランプすると変形が生じます。この場合、端面圧縮法が役立ちます。端面をカバープレートで圧縮し、ナットで締め付けます。これにより満足のいく加工精度が得られます。
第二の方法は薄肉板ワークピースに適用可能です。吸着カップを使用して薄板に沿ってクランプ力を均等に分散させます。追加の方法として、液体媒体を使用してクランプによる変形を防ぐことができます。例えば、3〜6%の硝酸カリウムを含む溶融尿素をワークピースに注ぎます。最終部品をアルコールや水で洗浄し、液体媒体を完全に洗い流します。
工具構造
- フライスカッターの歯数を減らすことはアルミニウム加工で重要です。これはアルミニウムの高い可塑性により、加工操作中により大きな変形が生じるためです。アルミニウム切りくずには粘着性があり、所望の公差を持つ微細部品の生産に干渉します。切れ刃間の間隔を広げることで、より大きな切りくずを排出できます。
- 切れ刃の粗さを0.4µm未満に保ち、適切な研削操作で切れ刃を処理することが重要です。これにより不要なバリがすべて除去され、最終的には熱放散と切削変形を低減します。
- 工具の交換または再研磨は基準に従って行うべきです。したがって、表面粗さ値が0.2mmを超え、切削温度が100℃を超える場合、工具を交換または補充しなければなりません。
加工オペレーターへのヒント
加工オペレーターのスキルセットの重要性は見逃せません。これが、同じ工具とワークピースパラメータを使用しても、信頼できるCNCアルミニウム加工サービスプロバイダーが大きな違いを生む理由です。CNCアルミニウム合金加工中にオペレーターが考慮すべき点を見てみましょう:
- 熟練オペレーターは、送り速度と回転数の計算について十分な知識を持つ必要があります。アルミニウム合金の送り速度と回転数の範囲は、他の材料よりはるかに狭いです。アルミニウムの切削には高いスピンドル回転数が必要ですが、送り速度は要件に依存します。より速いスピンドル回転数により、より小さな直径のビットが使用可能になります。したがって、熟練オペレーターは、アルミニウム加工に適した送り速度とスピンドル回転数の適切な公式を使用する経験を持つ必要があります。
- アルミニウムの加工には、ゆっくりと着実なアプローチが必要です。生産性向上のためにCNC工作機械をより深い切り込みでプログラミングしたくなる誘惑は、アルミニウムの場合は逆効果になる可能性があります。粘着性のあるアルミニウム切りくずの除去は困難になり、バリによる仕上げ面の悪化も招きます。優れたCNC加工オペレーターは、より良い結果のために常に忍耐強く動きます。理想的な切り込み深さの適切な計算を行います。
- クーラントの使用にはオペレーターの特別な注意が必要です。さらに、ワークピースの前処理と後処理が必要で、オペレーターは忍耐強く慎重に、完成部品の微細な欠陥を指摘し、優れた加工サービスプロバイダーの信頼性を維持しなければなりません。
結論
この包括的かつ簡潔なアルミニウム加工ガイドが、あなたの技術知識を助け、次回アルミニウム部品を加工する際に、加工サービスプロバイダーと各側面を技術的に効果的に議論できることを願っています。
CNCマシン
- アルミニウム部品製造のエキスパートガイド:実証済み手法とベストプラクティス
- アルミニウム切削加工:工具選定、切削条件、操作のコツ、メリット
- 6061アルミニウムの理解:テンパーが切削性能に与える影響
- 真鍮とアルミニウムの切削比較:伝統の持つ永続的な優位性
- アルミニウム加工完全ガイド:工具形状、切削条件、高能率フライス
- 小型アルミ部品の効率的加工:精密RPM制御で高品質生産
- アルミニウム切削性向上:クリーンな切削と強靭な部品のためのヒント
- アルミニウムCNC加工:メリット、デメリット、合金解説
- 試作から量産へ:3DプリントとCNC加工の選択
- 精密CNC機械加工に最適なアルミニウム合金の選び方
- 高精度アルミニウムプレート機械加工:ブラケット、シール、シル