



アルミ加工コストを削減する3つの実証済み戦略
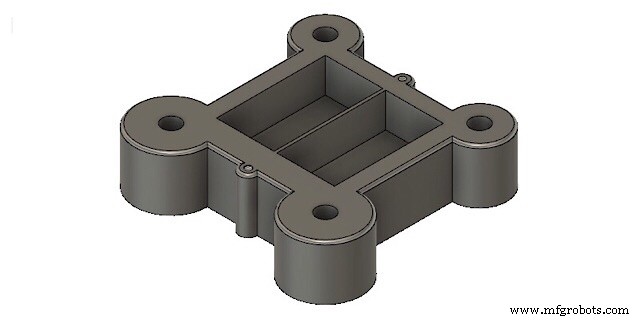
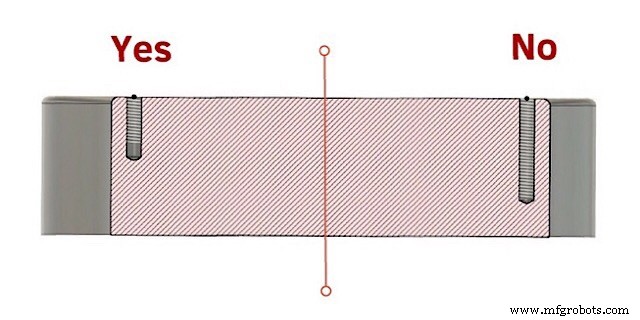
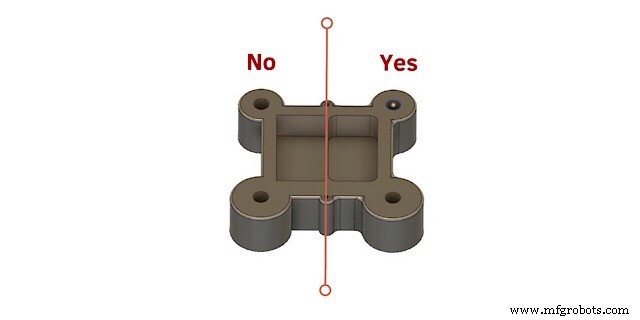
試作段階でコスト削減を目指す設計者向け。設計と製造は全く異なる技術です。設計者は機能性と美観を追求し、製造エンジニアには不可能な形状が残されがちです。状況はそれほど悪くなく、通常は製造可能ですが、最初から製造を考慮した設計であればコストを大幅に下げられます。CNCアルミパーツを見て、加工コストカットを考えましょう。 試作段階前にチェックすべきヒントを、エンクロージャモデルで説明します。パネルを角穴に挿入し、4本ネジで固定するシンプルなデバイスです。 「ねじとボルトが長いほど強く保持される」は誤解です。力計算すると、ねじ山の最初の2〜3山が80%の力を負担します。つまり、長いボルト用の深い穴は不要です。 止まり穴にねじを切る場合、穴底付近にねじなし領域を最低2ピッチ分以上確保してください。タップ工具には「切り込みゾーン」(初期径がねじ内径で徐々に外径へ拡大)と「仕上げゾーン」(精度出し)の2ゾーンがあり、最後の山を完全に切るための余裕スペースが必要です。 一般ガイドライン:深さは直径の3倍以内。深いほどドリルが長くなり剛性低下、芯ズレ、低品質穴になります。深穴用ガンドリルは任意長可能ですがコスト増。深穴があるなら、径拡大で特殊工具回避を検討すべきです。試作なら機能維持しつつ可能かもしれません。 設計者はポケットに90度角を指定しがちですが、試作技術の多くはCNCフライス盤で円筒形回転工具で切削します。密閉空間で90度角は不可能です。設計を満たすためシェーパーで面取りする追加工程が必要です。多くの場合、その角は不要です。フィレット(R)を残せば、シェーピングという不要工程を省けます。 対応部品をスロットに嵌める必要がある場合でも、嵌める側に同じフィレットを付けることを検討すべきです。CNCプログラムの難易度・時間は変わりません。どうしても角が必要なら、ポケット深さの1/3以上の円筒切り欠きを設ければ、フライス盤で加工でき角形部品も嵌まります。 私が初心者の頃、大型タービンブレードのエアフォイル部分を加工する際、材料が小さくジグがエアフォイル境界ギリギリに固定されていました。サイズと曲率で中央ポケットが深く、ジグに当たらないよう周囲内部しか動けず、150mm長10mmエンドミルを使用。切込み0.3mm超でポキリと折れ、2〜3本消費しました。教訓:小さく深いポケットは避ける。避けられないなら工具消費を覚悟。 薄肉は製造現場の敵です。加工には大きな力と熱が伴うため、薄肉は大きく損傷します。軽量化で薄肉にするなら、厚くして穴あけするか、基部に向かって肉厚を厚くする設計にすべきです。 「精度が高く表面仕上げが細かいほど良い」は大きな誤解です。研磨・鏡面仕上げは見栄えが良く耐食性も高いですが、製造は長く高コストです。だからこそ公差と表面粗さは区別されています。 製造工学では全パーツ面を機能面と二次面に分類します。機能面はメカニズム内での動作を決定する面(例:車輪内径はシャシに嵌合するため機能面)。最も高精度・高仕上げになります。荷重を負担し働く面だから当然です。 二次面は機能面間の媒介や強度確保(肉厚確保)のための面です。全面を高仕上げにする意味はなく、コストが5倍になります。 同様の話です。0.005mm精度で全面研磨仕上げしても、その利点を活かさなければ無意味です。設計時、まず機能面を特定し、そこに注力すべきです。 加工コスト削減のヒントは無数にあります。図面上の適切な寸法配置、固定用面の選択・創出、設計変更なしで加工改善する手法、その他複雑な対策など。製品設計者が全て知る必要はありません。製造エンジニアの仕事です。しかし外注先のエンジニアのために、設計段階でその仕事の一部を担うべきです。これらのヒントを守れば、試作加工時間を大幅短縮できます。
ヒント1. 穴をチェック
第一. 長いねじ穴
第二. 止まり穴
第三. 深穴に注意
ヒント2. ポケットをチェック
第一. 90度角
第二. 深いポケットを避ける
第三. 薄肉を避ける
ヒント3. パーツ要件をチェック
第一. 表面仕上げをチェック
第二. 公差をチェック
結論
CNCマシン
- CNC加工コスト削減:精密部品のためのエキスパートのヒント
- 6061アルミニウムの理解:テンパーが切削性能に与える影響
- 真鍮とアルミニウムの切削比較:伝統の持つ永続的な優位性
- CNCプラズマ切断のマスター:高品質カットのための必須ヒント(パート5)
- CNC加工コストを削減する14の実証済み設計戦略
- CNC加工コストに影響する要因:知っておくべきポイント
- CNC加工におけるアルミニウム変形を防ぐ7つの実証済み戦略
- アルミニウム切削性向上:クリーンな切削と強靭な部品のためのヒント
- チタンCNC加工のプロフェッショナルヒント:航空宇宙、自動車など
- CNC加工コストの理解:主要因と最適化方法
- 精密CNC加工コストの決定要因:主要因を解説