



アルミニウム加工完全ガイド:工具形状、切削条件、高能率フライス
アルミニウム加工で競争優位を得るための工具・条件・ツールパス最適化
アルミニウムは最も一般的に加工される材料の一つで、ほとんどの形態が優れた被削性を持つため、製造現場で広く使用されています。このため、アルミニウム加工の競争は激しくなります。工具選定、切削条件、アルミニウム向け高能率フライス加工技術の基本を理解することは、機械加工技術者が競争優位を得るのに役立ちます。
材料特性
アルミニウムは成形性、加工性に優れ、軽量な材料です。この材料で作られた部品はほぼすべての産業で見られます。また、低コストと柔軟性からプロトタイプ用途でも人気の選択肢となっています。
アルミニウムには鋳造と鍛造の2つの基本形態があります。鍛造アルミニウムは一般的に強度が高く、より高価で、合金中の外来元素割合が低いです。鍛造アルミニウムは鋳造より耐熱性が高く、より高い被削性を持ちます。
鋳造アルミニウムは引張強度が低いですが柔軟性が高いです。コストが低く、合金中の外来元素(シリコン、マグネシウム等)割合が高く、鍛造より研磨性が高いです。
ヘリカルソリューションズのアルミニウム・非鉄金属用エンドミル
工具形状
アルミニウム工具には、人気の金色ZrN(窒化ジルコニウム)や、あまり知られていないが高効果なTiB₂(チタンジボライド)など、いくつかのコーティング選択肢があります。無コーティング工具も堅実な加工性能を提供します。しかし、アルミニウムでの高性能加工の真の鍵は、用途に必要な適切な溝数とネジレ角を知ることです。
溝数
アルミニウム用エンドミルは通常2枚刃または3枚刃スタイルで提供されます。溝数が多くなると、アルミニウムで運転可能な高速域で切りくずを効果的に排出することが困難になります。これはアルミニウム合金が大きな切りくずを残し、エンドミルの溝数が増えるごとにチップポケットが小さくなるためです。
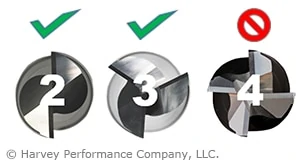
伝統的に、2枚刃エンドミルがアルミニウムの推奨選択肢でした。しかし、3枚刃エンドミルは多くの仕上げ作業でより成功しており、適切なパラメータがあれば荒加工としても成功します。2枚刃と3枚刃の議論の多くは個人の好みに帰着しますが、作業タイプ、剛性、望ましい材料除去率も工具選択に影響を与えます。
ネジレ角
工具のネジレ角は、工具中心線と切削刃に沿った接線で形成される角度で測定されます。アルミニウム用切削工具は通常、標準エンドミルより高いネジレ角を特徴とします。アルミニウム向け特殊ネジレ角は通常35°、40°、または45°です。可変ネジレ工具も利用可能で、チャッターとハーモニクス低減しながら材料除去率増加に優れた選択肢となります。
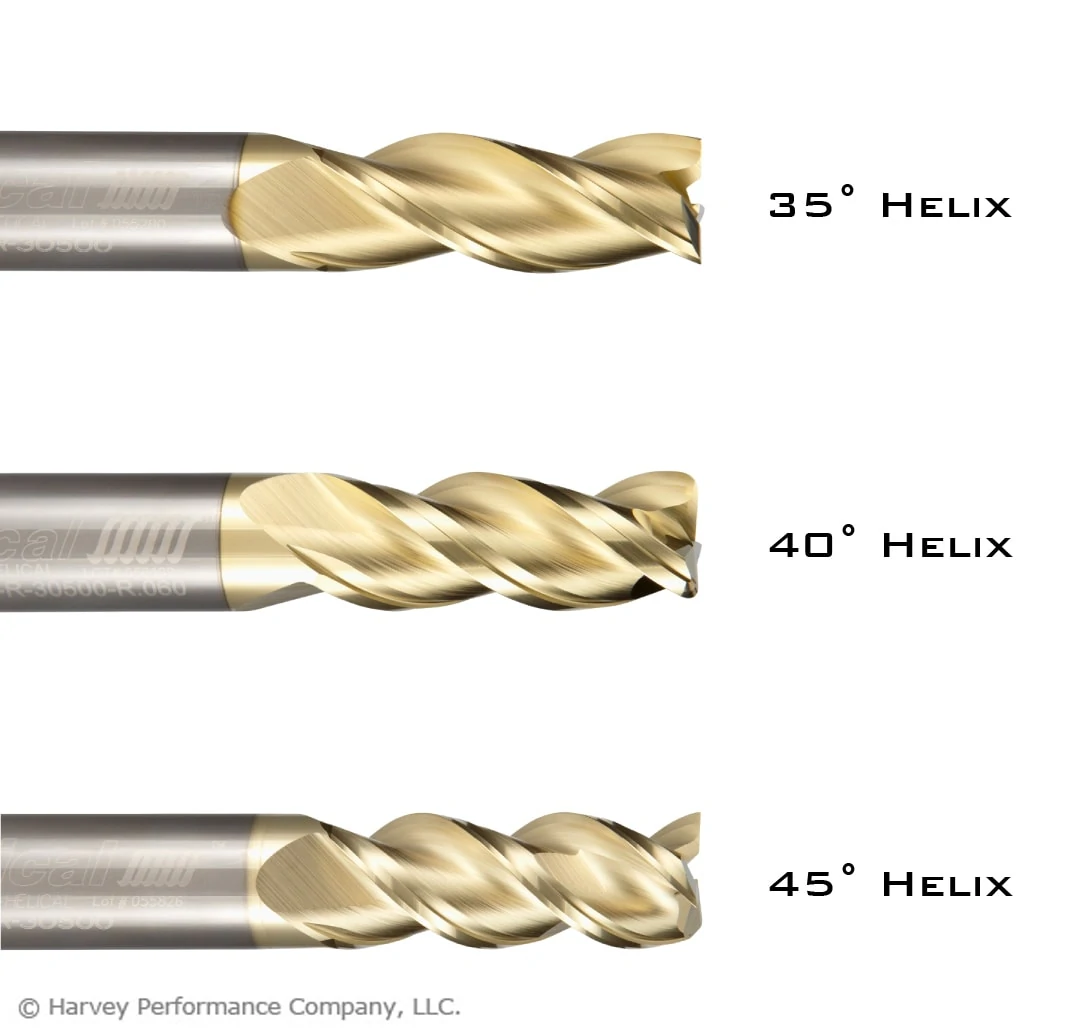
35°または40°のネジレ角は従来型荒加工とスロッティング用途に適しています。45°ネジレ角は仕上げ向けの推奨選択ですが、高能率フライス(HEM)ツールパスでも好まれます。高ネジレ角は工具をより速く巻き、よりアグレッシブな切削を実現するためです。
工具オプション
アルミニウム加工では、標準2または3枚刃工具でしばしば仕事が完了します。しかし、特定用途と機械セットアップでは、さらに良い性能を得るための工具オプションがあります。
チップブレーカー工具
アルミニウム(および多くの他材料)加工で最も重要な考慮事項の一つは効果的な切りくず排出です。推奨切削条件と適切なチップロードで稼働する標準2-3枚刃エンドミルは切りくずをかなり良く排出できます。しかし、3枚刃チップブレーカー工具は更なる高速・高送りで運転可能で、更なる高性能を発揮します。独自のオフセットチップブレーカー形状は、半仕上げ面を残しながら最適な排出のためにより小さな切りくずを生成します。
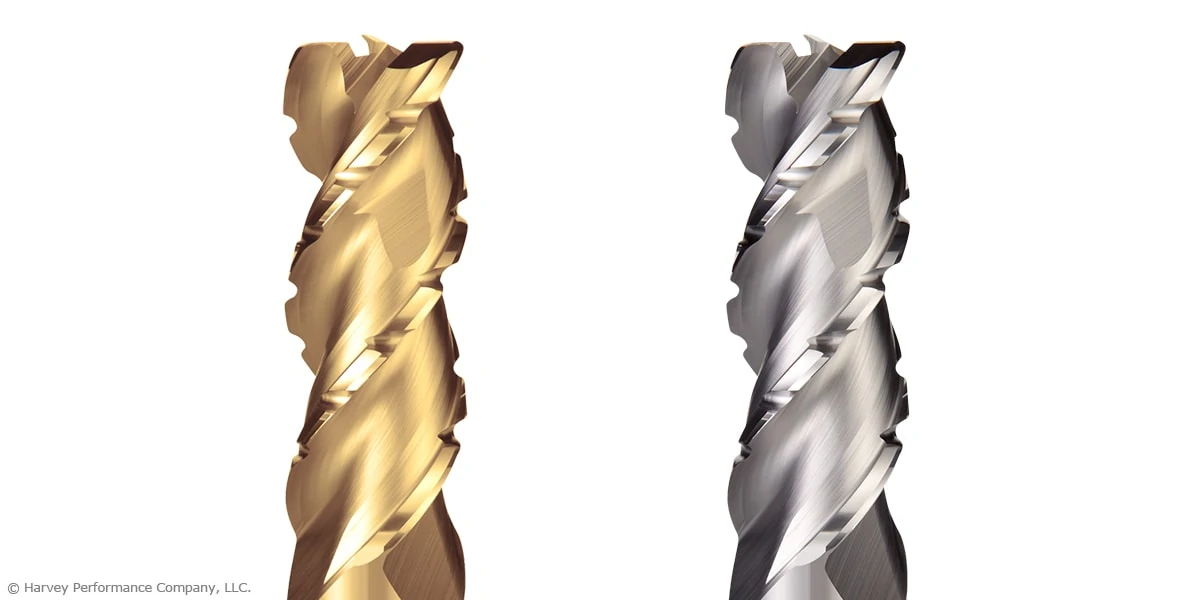
これらの工具は、成功するアルミニウム加工体験のためのもう一つの重要なツールである高能率フライス(HEM)のようなより高度なツールパスに優れています。
ハイバランスエンドミル
ハイバランスエンドミルは、高RPMと高送りが可能な高度にバランスの取れた工作機械での性能を大幅に向上させるよう設計されています。これらの工具は、アルミニウムでの高速加工(最大33,000 RPM)向けに精密バランス調整されています。
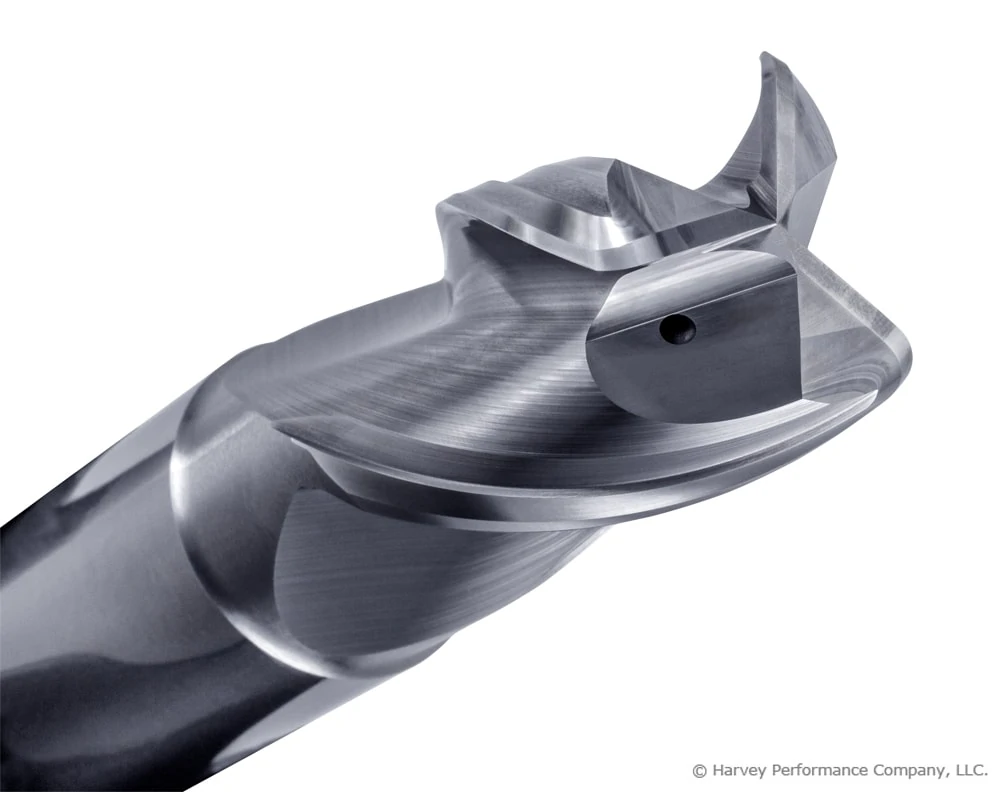
ヘリカルソリューションズは、標準2枚刃スタイルとクーラントスルー3枚刃スタイルのハイバランス工具を提供しており、発熱低減、切りくず排出向上、材料除去率増加を実現します。チップブレーカーと同様、これらの工具もHEMツールパスに優れた選択肢です。
切削条件
アルミニウム用途の適切なパラメータ設定は、生産性最適化とより良い加工結果達成に不可欠です。アルミニウムは加工しやすい材料であるため、機械を限界まで追い込み、工具から最大限を引き出すことは、競争で優位に立ち、ビジネスを獲得し続けるために不可欠です。
すべてのジョブのパラメータには多くの要因が関与しますが、アルミニウム加工時の一般的ガイドラインがあります。鋳造アルミニウム合金(例:308、356、380)では、500-1000 SFMの切削速度が推奨され、RPMは工具径に基づき変動します。RPM出発点を見つける基本計算は(3.82 × SFM)÷ 径です。
鍛造アルミニウム合金(例:2024、6061、7075)では、800-1500 SFMの切削速度が推奨され、同じ計算でRPM出発点を見つけます。
高能率フライス加工 (HEM)
高能率フライス加工(HEM)は製造業で急速に普及している戦略です。多くのCAMプログラムがHEMツールパスを含むようになり、実質的にあらゆる機械がHEMを実行可能ですが、CNCコントローラーは追加コード行に対応する高速プロセッサーを搭載している必要があります。アルミニウムでのHEMツールパスの好例を以下に示します。
HEMの核心は、低半径方向切込み深さ(RDOC)と高軸方向切込み深さ(ADOC)を利用し、工具切削刃を最大限活用する荒加工技法です。HEMがいかに効率向上、工具寿命延長によるコスト削減、アルミニウム(および他材料)での更なる高性能をもたらすか詳細は、HEMガイドブックをダウンロードしてご覧ください。
まとめ
アルミニウムは高い被削性を持つ汎用材料ですが、見過ごすべきではありません。望ましい結果を得るための最良のアプローチを理解することは重要です。工具クリブ、機械セットアップ、ツールパスをアルミニウム向けに最適化することは、競争で優位に立ち、ショップをより効率的にするために不可欠です。
CNCマシン
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- 銅合金完全ガイド:種類・用途・メリットを徹底解説
- アルミニウム半田付けのマスター:エキスパート技術と実践ガイド
- アルミニウムブレージングのマスター:エキスパート技術と実践ガイド
- グラファイト加工マスターガイド:工具選定、クーラント、安全対策
- ステンレス鋼加工完全ガイド:材質別工具選定と切削条件
- CNC加工のための適切な材料選定:包括的ガイド
- アルミニウム切削性向上:クリーンな切削と強靭な部品のためのヒント
- CNC加工材料選定のエキスパートガイド:最適な材料を選ぶために
- CNCプラスチック材料選定ガイド:精密加工に最適な素材の選び方
- 5軸CNC加工マスターガイド:精密製造のエキスパート解説