



CNC旋盤 X軸溝入れ加工 - プログラムデモ
投稿者: Brian
概要
X軸方向(径方向)への溝入れ加工を行うCNC旋盤プログラム例です。
図面には溝入れ工具の動きがプログラムと対応して示されています。
図面/イメージ
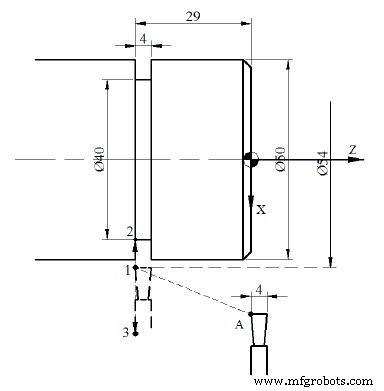
CNCプログラム
%
N10 T08 M06
N20 G96 S80 G95 F0.05 M03
N30 G00 X54 Z-29 M08
N40 G01 X40
N50 G00 X60
N60 G00 X200 Z200 M09
N70 M30
プログラム解説
- N10: 溝入れ工具選択(T08)、工具交換(M06)
- N20: 定表面速度制御(G96 S80)、送りmm/rev(G95 F0.05)、主軸正回転(M03)
- N30: 急速移動で溝入れ開始位置へ(X54 Z-29)、クーラントON(M08)
- N40: 直線補間で径方向切り込み(X40まで = 溝底径)
- N50: 径方向に急速退避(X60 = ワーク外径外側)
- N60: 待機位置へ移動、クーラントOFF(M09)
- N70: プログラム終了(M30)
注意点: 実用では溝幅に合わせて複数回の切削(Z軸方向へシフトしながら繰り返し)が必要です。また、溝底での切りくず処理のため、わずかなドウェルや往復動作を入れることを推奨します。
CNCマシン
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- CNC旋盤Gコード初心者ガイド:シンプルな例とステップバイステップ解説
- 完全版 NUMS 322T CNCプログラム – ステップバイステップ実例
- NUMS 322T CNCプログラム例 – CNC加工のための包括的Gコード
- CNCプログラム例:Selcaプロファイル – ステップバイステップガイド
- 完全CNC旋盤G71荒取りサイクル – NCT制御プログラミング例