



Fanuc G90 旋削サイクル徹底解説:効率的な外径・内径加工プログラム例
Fanuc G90 旋削サイクル
Fanuc G90 旋削サイクルはシンプルな旋削用だが、X 軸位置を追加指定することで複数パス切削が可能。
別名:Fanuc G90 外径/内径切削サイクル、G90 ストレート切削サイクル
プログラミング形式
G90 X... Z...
または
G90 U... W...
- X - 切削対象直径
- Z - Z 軸終点
- U - X 軸目標までの増分距離
- W - Z 軸目標までの増分距離
G90 チュートリアル
- G90 旋削サイクル
- G90 テーパー旋削
G90 実例
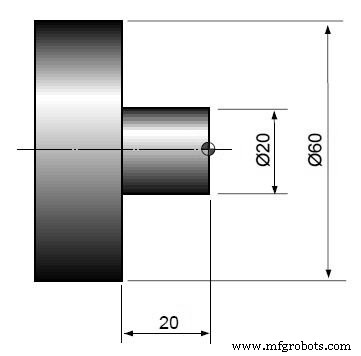
例 1:基本 G90 旋削サイクル
N10 G50 S2000 G96 S180 M03 T0100 G00 X65.0 Z3.0 T0101 G90 X55.0 Z-20.0 F0.25 X50.0 X45.0 X40.0 X35.0 X30.0 X25.0 X20.5 X20.0 G00 X200.0 Z200.0 T0100 M30
例 2:端面加工 & 60mm 旋削追加
N10 G50 S2000 G96 S180 M03 T0100 G00 X65.0 Z0 T0101 G01 X-1.6 F0.2 G00 X60.0 Z1.0 G01 Z-40.0 F0.25 G00 U1.0 Z1.0 G90 X55.0 Z-20.0 F0.25 X50.0 X45.0 X40.0 X35.0 X30.0 X25.0 X20.5 X20.0 G00 X200.0 Z200.0 T0100 M30
ポイント解説
- G50 で最大回転数クランプ、G96 で定速制御
- G00 で待機位置へ高速移動後、T コードで工具選択・オフセット適用
- G90 ブロックで最初の切削深さ指定、以降 X のみで追加パス
- 例 2 では G01 で端面加工(X-1.6)後、外径 60mm 旋削(G01 Z-40.0)を実施してから G90 へ
- 最終 G00 で安全位置退避、M30 で終了
CNCマシン
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc G73パターン繰り返しサイクル:CNCプログラム例と解説
- Fanuc G71荒取り旋削サイクル & G70仕上げサイクル:完全プログラミング例
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc G70 & G71 荒・仕上げ旋削サイクル CNCプログラム例
- G90モーダルサイクルによるテーパー旋削マスター:CNCプログラミングガイド
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- G90旋削サイクル完全ガイド:CNC荒取り旋削から応用まで
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- Fanuc G94端面加工サイクル完全ガイド: CNC加工実践例