



G90モーダルサイクルによるテーパー旋削マスター:CNCプログラミングガイド
G90 モーダル旋削サイクル
G90旋削サイクルは「G90旋削サイクル」チュートリアルで簡潔に説明されています。
直線旋削でのG90モーダル旋削サイクル例は「G90旋削サイクル Fanuc – CNCプログラム例コード」を参照。
G90旋削サイクルはシンプルな旋削に使用されますが、追加パスのX軸位置を指定することで複数パスも可能です。
モーダルとは
「モーダル」Gコードとは、キャンセルされるか矛盾するGコードで置き換えられるまで有効であり続けることを意味します。同様にG90もモーダルGコードであり、G00、G01などの別の動作命令が与えられるまで有効です。以下のCNCプログラム例ではG90はG30でキャンセルされています。
G90旋削サイクル 用途
- 直線旋削。
- ボーリング加工。
- テーパー切削。
このCNCプログラムはG90テーパー旋削の使用例を示します。
G90旋削サイクルによるテーパー旋削
CNCプログラム例
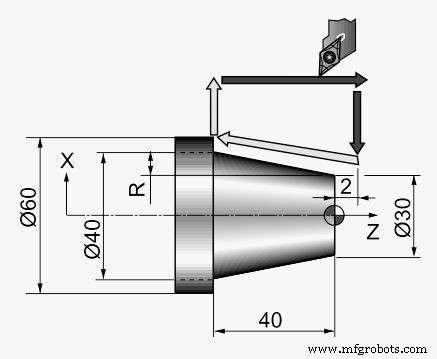
G90モーダル旋削サイクルによるテーパー旋削 – CNC例コード
G30 U0 W0 G50 S2000 T0100 G96 S200 M03 G00 X61.0 Z2.0 T0101 M8 G90 X55.0 W–42.0 F0.25 X50.0 X45.0 X40.0 Z-12.0 R-1.75 Z-26.0 R-3.5 Z-40 R-5.25 G30 U0 W0 M30
上記CNCプログラム例では、テーパー値を自分で計算する必要があります。
工具パス解説
下図は上記プログラム実行時の工具軌跡を示します。
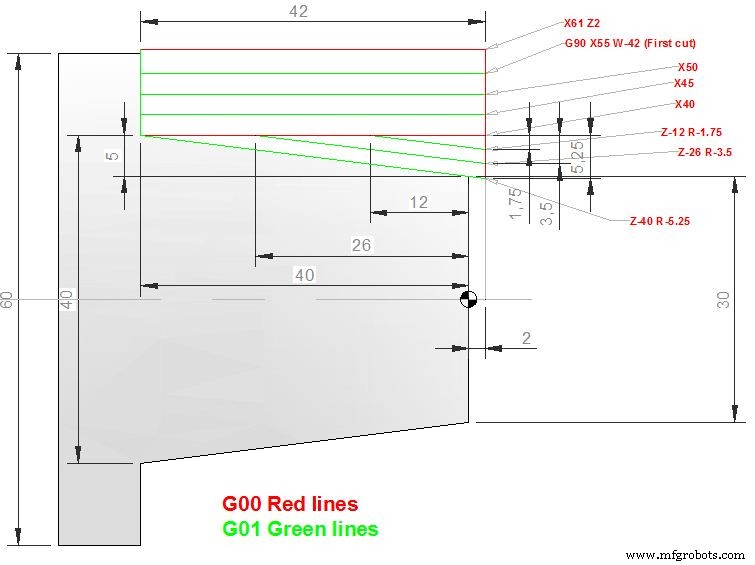
可能であればG71旋削サイクルを使用できます。G71ならすべて計算してくれます。
もう一点、G90旋削サイクルは直線とテーパーのみで、円弧(円弧補間)は切削できません。
一方G71なら直線、テーパー、円弧も切削可能です。
G90旋削サイクルの代替案
- CNC Fanuc G71 旋削サイクルまたはストック除去缶サイクル
- G71 荒取り旋削サイクル 1行形式
- Fanuc G71 荒取り旋削サイクルとG70を使ったCNCプログラミング例
- Fanuc G70 G71 荒・仕上げ旋削サイクル プログラム例
CNCマシン
- Fanuc G71荒取り旋削サイクル & G70仕上げサイクル:完全プログラミング例
- 完全版 Fanuc Gコード リファレンス – 全コマンド解説
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- G90旋削サイクル完全ガイド:CNC荒取り旋削から応用まで
- CNCテーパーねじ切りマスター:実践的G32プログラミングガイド
- CNCプログラミングガイド: G92テーパーねじ切りサイクル例
- G92による効率的なテーパーねじ切り: 完全CNCガイド
- G76ねじ切りサイクル完全マスター: CNCねじ切り加工ガイド
- CNCフライス例: G90絶対/G91インクリメンタルと円弧G02/G03補間
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例
- CNCプログラミング基礎:ステップバイステップ チュートリアル & サンプルコード