



G70 ボルト穴サークル:円形ボルト穴加工を自動化して高精度化
円周上にドリルやタップ加工を行いたいが、円の半径と穴数しか分からない場合でも心配無用です。G70 ボルト穴サークルサイクルがすべての計算を自動で行います。
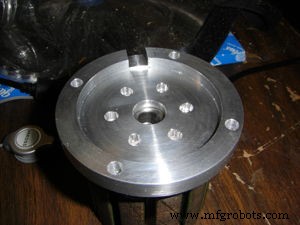
G70 ボルト穴サークルサイクルは、G73、G74、G76、G77、G81~G89 の固定サイクルと併用可能です。
G70 はグループ 0 に属する非モーダル G コードです。
G70 ボルト穴サークルのフォーマット
G70 I J L
I = ボルト穴サークルの半径(+ で CCW / – で CW)
J = 最初の穴の開始角度(3 時方向を 0° とし、CCW 方向で 0~360°)
L = ボルト穴サークル上に均等配置する穴の数
G70 を正しく機能させるには、あらかじめ固定サイクル(ドリル/タップ)をアクティブにしておく必要があります。各位置でドリルまたはタップ動作が実行されます。
工具は、前のブロックまたは G70 ブロック内で円の中心位置に移動済みでなければなりません。
円の中心での穴あけをスキップする
ドリル/タップ固定サイクルで L0 を指定すると開始位置でのサイクル実行を抑制し、L1 で実行します。
以下の NC プログラムでは N6 の G70 L6 で 6 穴のボルト穴サークルを加工しますが、N5 の G81 L0 により中心位置での穴あけはスキップされます。
N5 G81 G99 Z-0.45 R0.1 F8. L0
N6 G70 I1.25 J10. L6
CNCマシン
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- CNC円弧プログラミング完全マスター:I・Kパラメータを使ったステップバイステップGコード演習
- Sinumerik 840D CNCプログラミング上級:高度なねじ切りサイクルを極める
- CNC G72 ボルト穴角度指定:正確な穴あけのためのサンプルコード
- 効率的なG72プログラミング:角度に沿った等間隔ボルト穴ドリリング
- Haas CNC G71 ボルト穴アークコマンド:効率的な穴あけの実践例
- G71 ボルト穴アーク:正確なアーク穴あけのための簡単CNCフライス盤プログラミング
- G70 ボルト穴サークルの開始角度設定:実践的CNC例
- CNCサンプルプログラム:G83ビックドリリングとG70ボルト穴サークルで等間隔深穴加工
- CNCフライス加工:G70ボルト穴サークルプログラム - シンプルかつ正確な例
- ステップバイステップガイド:実践 G コードで CNC 機械で全円フライス加工