



ステップバイステップガイド:実践 G コードで CNC 機械で全円フライス加工
全円をフライス加工する方法、問題ありません。以下は CNC フライス盤で全円をプログラミングする方法を示す NC プログラム例 G コードです。
NC オペレータは、内側全円や外側全円の加工が必要な部品を完成させることがよくあります。
この G コード例では、外側から全円をプログラミングする方法を示します。
全円 NC プログラム例
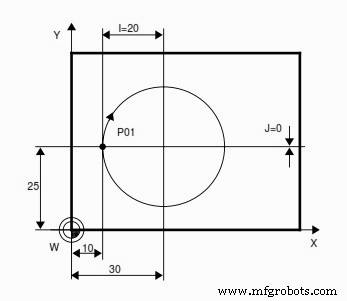
N05 G00 X10 Y25 Z1 S1250 M3
N10 G01 Z-5 F100
N15 G02 X10 Y25 I20 J0 F125
N20 G00 Z100 M5
N25 X-20
N30 M30
全円プログラミング解説
概要
N05 工具早送り(G00)でポイント P01 へ。
N10 切込み(G01)で Z-5 へ。
N15 XY 平面自動選択(G17)。工具が時計回りに全円運動(G02)。
N20/N25 早送り(G00)で退避。
N30 プログラム終了(M30)。
詳細解説
1: 工具開始点は N05 X10 Y25 で、これがポイント P01 です。
2: 完全な円を加工するため、G02 または G03 円弧補間 G コードを使用します。
時計回りの円が必要ならこのプログラムのように G02 を使用。
反時計回りの円が必要なら G03 G コードを使用。
3: G02 で円のエンドポイント座標を指定します。
全円の場合、開始点とエンドポイントは同一であるため、
同じ X,Y 座標を使用します。
G02 X10 Y25
4: G02 G コードを完成させるには、円中心点座標を指定する必要があります。
I ― 円開始点から円中心点までの X 軸方向距離。
J ― 円開始点から円中心点までの Y 軸方向距離。
したがって G02 X10 Y25 I20 J0 となります。
上図では I と J の値の測り方を別途図示しています。
CNCマシン
- CNCフライス盤メンテナンスのエキスパートガイド:長寿命化と高精度化
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- CNCフライス例: G90絶対/G91インクリメンタルと円弧G02/G03補間
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- CNCフライス加工:G70ボルト穴サークルプログラム - シンプルかつ正確な例
- G84 タッピングサイクルをマスター:実践 CNC プログラミングガイド
- CNC プログラミング入門:ファナック制御向け初心者ガイド
- G コードフライス加工入門:初心者向け実践サンプルプログラム
- CNCプログラミング基礎:ステップバイステップ チュートリアル & サンプルコード