



CNCフライス加工:G70ボルト穴サークルプログラム - シンプルかつ正確な例
G70 ボルト穴サークルコマンドを使用すると、円周上に等間隔でドリル/タップ/ボア加工が容易になります。
各穴位置を知ったり計算したりする必要はありません。
必要なのは、円の半径、最初の穴の開始角度、穴の総数だけです。
G70 ボルト穴サークル 形式
G70 I J L
I = ボルト穴サークルの半径(+CCW / – CW)。
J = 最初の穴の開始角度(3時の水平位置から0〜360° CCW)。
L = ボルト穴サークル周りの等間隔穴の数。
CNCフライス加工 G70 ボルト穴サークル プログラム例
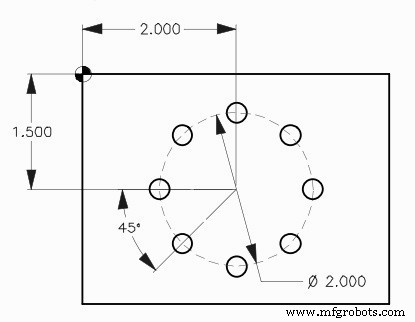
以下のCNCプログラム例は、G81ドリリングサイクルとG70ボルト穴サークルGコードを組み合わせて、半径1インチの円周上に8つの穴を等間隔にドリリングします。
O0009
N1 T1 M06
N2 G90 G54 G00 X2. Y-1.5 (ボルト穴サークルの中心位置)
N3 S1451 M03
N4 G43 H01 Z1. M08
N5 G81 G99 Z-0.45 R0.1 F8. L0
N6 G70 I1. J0. L8
N7 G80 G00 Z1. M09
N8 G53 G49 Z0. M05
N9 M30
CNCマシン
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- 包括的CNCフライスサンプルプログラム - Gコードチュートリアルと解説
- CNCフライス盤の円弧補間:G02/G03 Gコード実践プログラム例
- CNCフライス盤プログラミング: 初心者向け実例ガイド
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- CNC G72 ボルト穴角度指定:正確な穴あけのためのサンプルコード
- Haas CNC G71 ボルト穴アークコマンド:効率的な穴あけの実践例
- G70 ボルト穴サークルの開始角度設定:実践的CNC例
- CNCサンプルプログラム:G83ビックドリリングとG70ボルト穴サークルで等間隔深穴加工
- G70 ボルト穴サークル:円形ボルト穴加工を自動化して高精度化