



完全Selca CNCプログラム例 – ステップバイステップガイド
投稿者:CNC Programmer
図面/イメージ
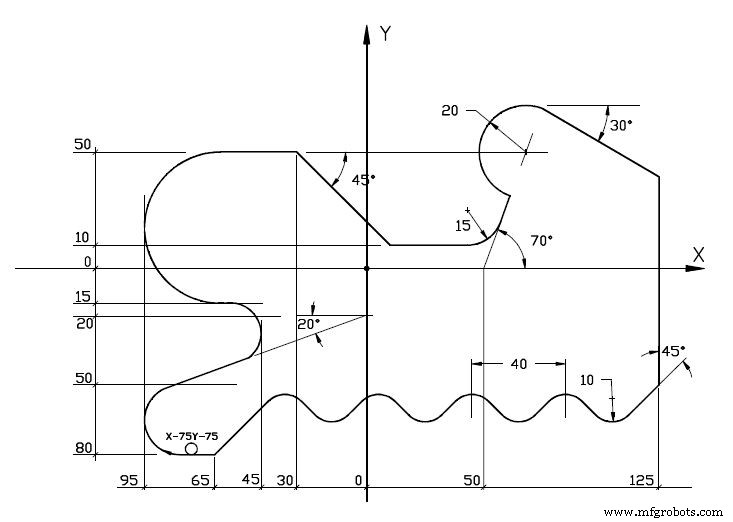
CNCプログラム
N1 [PROFILE 6 N2 $1M0X-110.I150.Y-82.4J83.7 N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 G49I1 N8 Z100R N9 X-75Y-75R N10 Z2R N11 Z-10 N12 G42K2 N13 E1=G13X0Y-80J180 N14 E1 N15 E2=G13X0Y-20J20 N16 E3=E1,G13X-95Y0J90,E2 N17 E3 N18 E2 N19 E4=G13X0Y-15J180 N20 E5=E2,G13X-45Y0J90,E4 N21 E5 N22 E4 N23 E6=G13X0Y50J0 N24 E7=E4,G13X-95Y0J90,E6 N25 E7 N26 E6 N27 G13X-30Y50J-45 N28 G13Y10J0 N29 G21I15 N30 E8=G13X50Y0J70 N31 E8 N32 E9=E6,E8 N33 G20E9I-20 N34 G13J-30 N35 G13X125J-90 N36 L=1 N37 G13X125Y-50J-135 N38 G21I-10 N39 G13X85Y-50J135 N40 G21I10 N41 G51X-40I N42 L1K3 N43 G51X0 N44 G50 N45 G13X-65Y-80J-135 N46 E1 N47 G40X-75Y-75K2 N48 Z100R N49 M30
SELCAプロファイル加工完全例。G13直線要素主体で複雑形状構築。E1〜E9で直線組み合わせ定義、G21フィレット、G20円弧、G51座標シフト/回転、L/Kパラメータでサブプログラム的繰り返し制御。N36 L=1設定、N42 L1K3で3回繰り返し実行。N41 G51X-40IでX軸-40シフト、N43 G51X0でリセット。工具半径補正右(G42)適用、最終G40キャンセル。実用的パラメトリック技法集大成。
CNCマシン
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- Fanuc G94端面加工サイクル完全ガイド: CNC加工実践例
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- G84 タッピングサイクルをマスター:実践 CNC プログラミングガイド
- ジーメンス シヌメリック 4軸フライスプログラム:実践的CNC例題
- クインクンクス CNCプラズマ切断プログラム例:G91増分制御
- CNCフライス盤 円弧加工例:G02 I・Jパラメータの使い方
- CNCポケット加工例: ピックミリングチュートリアル
- 完全ハイデンハイン会話型CNCプログラム例