



Fanuc G73 高速ペックドリル: CNC フライス盤向け効率的チップブレーク サイクル
Fanuc G73 高速ペックドリル サイクル
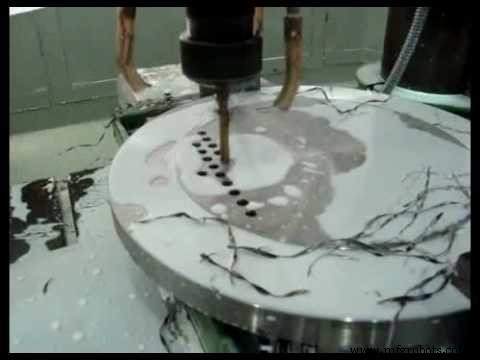
Fanuc G73 高速ペックドリル サイクルは高速ペックドリルを実行します。穴底まで断続的な切削送りを行いながら、穴からチップを排出します。
Fanuc G73 高速ペックドリル サイクルは Fanuc G73 チップブレーク ドリル サイクルとも呼ばれます。Fanuc 制御装置搭載の CNC フライス盤で使用されます。
プログラミング
G73 X Y Z R Q F K
G73 はモーダル Gコードなので、キャンセルされるまで有効です。
パラメータ
| パラメータ | 説明 |
|---|---|
| X Y | 穴位置データ |
| Z | Z 深さ (R 平面からの Z 深さへの送り) |
| R | 初期レベルから R ポイントレベルまでの距離 (R 平面位置) |
| Q | 1 回の切削送りでの切り込み深さ (各ペックの深さ) |
| F | 切削送り |
| K | 繰り返し回数 (必要な場合) |
サイクル動作
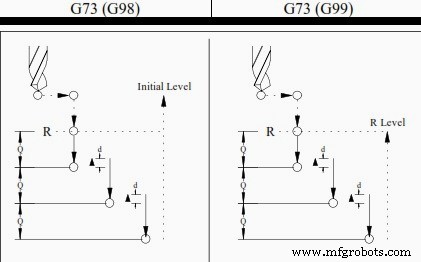
工具は切り込み Q でワークに食い込み、1mm 戻って (退避) チップをブレークし、再び食い込みを繰り返し、終端深さまで到達したら早送りで退避します。
退避量 退避量はパラメータ 5114 で設定可能です。
G98 G99
G98 がアクティブな場合、単一動作完了時に Z軸は開始位置 (初期平面) に戻ります。G99 がアクティブな場合、固定サイクルが 1 穴完了時に Z軸は R ポイント (平面) に戻り、次穴へ移動します。一般的に最初の穴あけで G99、最後の穴あけで G98 を使用します。
G73 キャンセル
Fanuc G73 固定サイクルをキャンセルするには、G80 またはグループ 01 の Gコードを使用します。
グループ 01 Gコード: G00 位置決め (早送り)、G01 直線補間、G02 円弧/ヘリカル補間 (CW)、G03 円弧/ヘリカル補間 (CCW)
プログラム例
以下の Fanuc G73 チップブレーク ドリルサイクル例は、G73 ドリルサイクルの使用方法と G98、G99 の併用方法を示します。
M3 S2000 G90 G99 G73 X300. Y–250. Z–150. R–100. Q15. F120. Y–550. Y–750. X1000. Y–550. G98 Y–750. G80 G28 G91 X0 Y0 Z0 M5
Fanuc G74 左ネジ ペックタッピング サイクル: CNC フライス盤での精密逆ネジ切り
CERATIZIT 切削工具カタログ ダウンロード: 旋削・フライス・ねじ切り・ドリル – 多言語・包括的
CNCマシン
- Fanuc G73パターン繰り返しサイクル:CNCプログラム例と解説
- Fanuc CNC旋盤で効率的なペックドリル加工:G74サイクル活用法
- Fanuc G73パターン繰り返しサイクル:包括的ガイド
- CNCプログラミングでG74ペックドリリングサイクルを用いた端面溝入れ
- プログラム例: G81/G83穴あけとG98/G99復帰レベルの使い分け
- Fanuc G84 リジッドビックタッピングサイクル:深穴タッピングのエキスパートガイド
- G83 ペックドリルサイクルをマスター:効率的な深穴加工例
- ハース CNC で G83 深穴ペックドリルをマスター:精度と効率を両立
- ファナック G83 ペックドリルサイクル ― 深穴ドリル加工ガイド
- ファナック G73 パターン繰り返しサイクル:完全 CNC プログラミング例
- Fanuc M-430iA/2F:食品業界向け高速ピッキング&パッキングロボット