



プログラム例: G81/G83穴あけとG98/G99復帰レベルの使い分け
G98とG99(缶サイクル復帰レベル)が、異なる高さの部品に対するG81ドリルサイクルとG83ペックドリルサイクルでどのように機能するかを示す完全なCNCパートプログラムです。
G98 G99概要
G98とG99は、缶サイクル(G81、G83等)の動作を変更するモーダルコマンドです。
G98がアクティブな場合、単一動作完了時にZ軸が開始位置(初期平面)に戻ります。
G99がアクティブな場合、缶サイクルが単一穴を完了するとZ軸がRポイント(平面)に戻り、その後次の穴へ移動します。
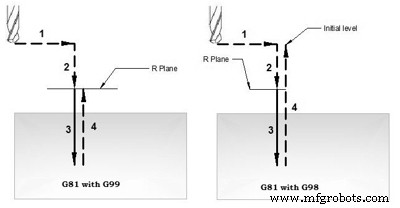
G81ドリルサイクル動作 – G98 G99復帰レベル
CNCパートプログラム
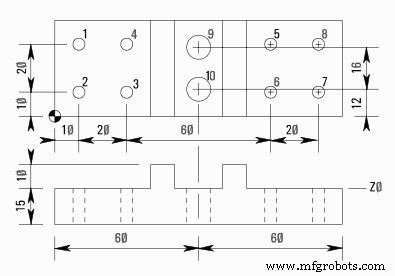
G81ドリルサイクルとG98 G99 Gコード例プログラム
N10 M06 T01 N20 G90 G00 X10 Y30 Z12 S1000 M03 N30 G99 G81 X10 Y30 Z-17 R2 F75 (穴1) N40 Y10 (穴2) N50 X30 (穴3) N60 Y30 (穴4) N70 G98 X90 (穴5) N80 G99 Y10 (穴6) N90 X110 (穴7) N100 G98 Y30 (穴8) N110 G91 G80 G28 X0 Y0 Z0 M05 N120 M06 T02 N130 G90 G00 X60 Y28 Z12 S750 M03 N140 G99 G83 X60 Y28 Z-17 Q6 R2 F60 (穴9) N150 G98 Y12 (穴10) N160 G91 G80 G28 X0 Y0 Z0 M05 N170 M30
解説
N10- 工具交換(M06)工具No.1へ
N20- X10 Y30 Z12へ早送り、スピンドル正転(M03)1000rpm(S1000)
N30- X10 Y30でドリル開始(G81)、切削送り(F75)ドリル後R平面に退避
N40- 次の穴位置Y10(G99はモーダルGコードのため、G98が指定されるまでR平面に退避継続)
N50- 次の穴X30
N60- 穴Y30
N70- 穴X90、初期平面に退避
N80- 穴Y10、R平面に退避
N90- 穴X110
N100- 穴Y30、初期平面に退避
N110- ドリルサイクルキャンセル(G80)、基準点復帰(G28)で工具交換、スピンドル停止(M05)
N120- 工具交換(M06)工具No.2へ
N130- X60 Y28 Z12へ早送り、スピンドル750rpm(S750)正転(M03)
N140- X60 Y28でG83ペックドリル開始、ドリル深度Z-17、ペック量Q6、ドリル送りF60
N150- 次の深穴Y12(初期点に復帰)
N160- G83ペックドリルサイクルをG80でキャンセル、基準点復帰(G28)、スピンドル停止(M05)
N170- パートプログラム終了、プログラム先頭に復帰(M30)
GコードとMコード
| コード | 説明 |
|---|---|
| T | 使用工具番号 |
| M06 | 工具交換コマンド |
| G90 | 絶対プログラミング |
| G00 | 早送り |
| S | 切削速度 |
| M03 | スピンドル正転 |
| M08 | クーラントON |
| G81 | Fanucドリルサイクル |
| G83 | Fanucペックドリルサイクル |
| G98 | 缶サイクルで初期点に復帰 |
| G99 | 缶サイクルでR点に復帰 |
| F | 切削送り |
| G80 | 缶サイクルキャンセル |
| M09 | クーラントOFF |
| G28 | 基準位置復帰 |
| G91 | インクリメンタルプログラミング |
| M05 | スピンドル停止 |
| M30 | CNCパートプログラム終了、プログラム先頭復帰 |
CNCマシン
- Fanuc CNC旋盤で効率的なペックドリル加工:G74サイクル活用法
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- CNCプログラミングでG74ペックドリリングサイクルを用いた端面溝入れ
- G81ドリルサイクルとG91インクリメンタルモード活用: 実践的リピート穴あけ例
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- CNCサンプルプログラム:G83ビックドリリングとG70ボルト穴サークルで等間隔深穴加工
- CNC ドリル加工の最適化:グリッドプレートへの G81 サイクル活用 ― 実践サンプルプログラム
- G81 ドリルサイクルと G91 インクリメンタルモードの習得:ステップバイステップ例題プログラム
- G84 タッピングサイクルをマスター:実践 CNC プログラミングガイド
- ECS G83 深穴ドリリングとクリアリングサイクル:精密・効率的な穴あけ