



ハース CNC で G83 深穴ペックドリルをマスター:精度と効率を両立
G83 深穴ペックドリル固定サイクルの解説
G83 ペックドリルサイクル G コードはモーダルであり、X および/または Y 軸移動ごとにアクティブになり、その位置へ早送りした後、この固定サイクル(ドリル)を再実行します。G80 でキャンセルされるまで継続します。
ハース CNC 制御における G83 ペックドリルサイクル
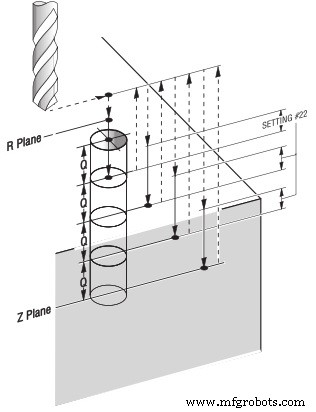
ハース CNC 制御は、深穴ペックドリル(G83)を扱う際により柔軟性を提供します。
ハース CNC には G83 深穴ペックドリルサイクルの 2 つのフォーマットが存在します。
第 1 のフォーマットは、ファナック NC 制御のフォーマットと同様で広く使用されています。この G83 ドリルサイクルフォーマットについては「G83 ペックドリルサイクル(深穴)ファナック向け」で簡潔に説明しています。
G83 ペックドリルサイクル フォーマット
G83 X_ Y_ Z_ R_ Q_ F_;
X Y ― 穴位置データ
Z ― Z 深さ(R 平面からの送り深さ)
R ― R 平面の位置
Q ― 各切削送りの切込み深さ(各ペックの深さ)
F ― 切削送り速度
ハース CNC G83 深穴ペックドリルサイクルの第 2 フォーマットは以下の通りです。
G83 ペックドリル固定サイクルフォーマット ― I J K オプション
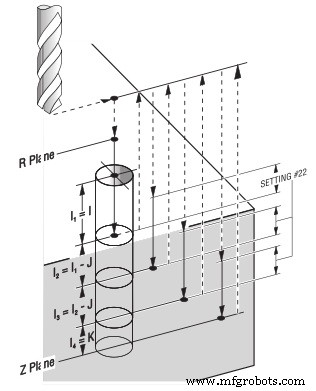
G83 X_ Y_ Z_ I_ J_ K_ R_ F_;
X Y ― 穴位置データ
Z ― Z 深さ(R 平面からの送り深さ)
R ― R 平面の位置
I ― 第 1 切削深さ
J ― 各パスごとの切削深さ減少量
K ― 最小切削深さ
F ― 切削送り速度
第 1 パスで I だけ切込み、以降の各切削で J ずつ減少させ、最小切削深さは K とします。
ハース CNC G83 深穴ペックドリルサイクル設定
設定 22 ― 工具が穴の深くへペックするにつれ、各ペックで R 平面まで早送り退避し、前回のペックで作られた穴底から一定距離上まで早送りで戻ります。この指定距離は設定 22 で定義されます。
CNCマシン
- 深穴加工で比類なき安定性を実現:ケナメタル油圧チャックエクステンション
- 精密穴加工:航空宇宙・自動車向けCNCサービス
- Fanuc CNC旋盤で効率的なペックドリル加工:G74サイクル活用法
- Haas IPS旋盤ウォークスルー:直感的CNCプログラミング完全ガイド
- CNCプログラミングでG74ペックドリリングサイクルを用いた端面溝入れ
- プログラム例: G81/G83穴あけとG98/G99復帰レベルの使い分け
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- ハース CNC で深穴タッピングをマスター:チップブレーキング & ペック技術
- ECS G83/r ドウェル付き深穴ドリリングサイクル – チップブレーク効率化
- ECS G83 深穴ドリリングとクリアリングサイクル:精密・効率的な穴あけ
- ゼロドリフトを実現する精密深穴加工:Sunnen SHDD-4500