



ステップバイステップガイド:Hermle UWF‑851 CNCフライス盤(シーメンスSinumerik 810制御)でのワークオフセット設定
この記事では、シーメンスSinumerik CNC制御装置を搭載したHermle UWF 851 CNCフライス盤でのワークオフセット設定の全手順を簡潔に説明します。
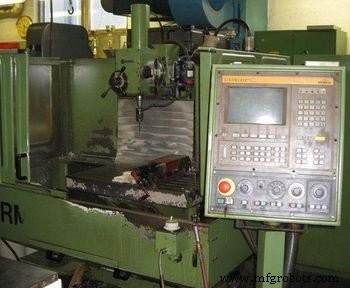
Hermle UWF 851 CNCフライス盤(SINUMERIK 810 CNC制御搭載)
ワークをバイスに5〜10mmの深さで固定します。
フライスカッターの準備
φ12mmのカッターを工具ホルダーに取り付け、工具ホルダー締め付け治具で固定します。
同じ工具ホルダーを左手で持ち、CNCフライス盤ヘッド右側にある工具交換機構を開くための「工具交換ボタン」を押します。
工具ホルダーを機械ヘッドにセットし上方へ押し込み、もう一方の手で工具交換ボタン横の「工具交換完了ボタン」を押します。
ジョグモードを選択し、「>」(次ページボタン)を押して「オーバーストア」ページを見つけ、選択します。
S = 450(回転数 rpm)、M = 03(正転)を入力。
サイクルスタートボタンを押すと主軸が回転を開始します。
インクリメンタルモードを選択。このモードでは、ハンドル操作用に1(0.001mm)、10(0.01mm)、100(0.1mm)の分解能を設定できます。
X、Y、Z、C軸はキーパッドエリアから選択可能です。
ワークオフセット設定 X軸
100(0.1mm)分解能を選択し、X軸を押してX軸移動をアクティブにします。
ハンドルを使って、下図のようにワーク側面(X軸方向)にカッターを近づけます。

X軸でのワークオフセット設定
カッターに5〜10mmの切り込み深さを与えます。
再びX軸方向に移動し、ワークとカッターの隙間が見えなくなるまで近づけたら、インクリメンタル分解能を10(0.01mm)に下げ、カッターとワークの間に紙を挟みます。
ゆっくり動かし、紙が切れた時点で停止。この軸位置値がオフセット設定に必要な値です。
X軸値をゼロオフセットに入力
設定データタブページ、次にゼロオフセットタブページを押してゼロオフセット画面を表示します。
上記手順で得たX軸値をゼロオフセット(G54 X = ……………….)に入力します。
ワークオフセット設定 Y軸
100(0.1mm)インクリメンタルモードを選択。Z軸を選択してカッターを上方へ移動。
Y軸を選択し、下図の側面方向にカッターを移動。

Y軸でのワークオフセット設定
Z軸を選択し、5〜10mmの切り込み深さを取ります。
Y軸を選択してワークに近づけます。
隙間が見えなくなったらインクリメンタル分解能を10(0.01mm)に下げ、カッターとワークの間に紙を挟みます。
ゆっくり動かし、紙が切れた時点で停止。このY軸位置がゼロオフセット設定に使用する値です。
Y軸値をゼロオフセットに入力
設定データタブページ、次にゼロオフセットタブページを押してゼロオフセット画面を表示。上記手順で得たY軸値を
ゼロオフセット(G54 Y = …………………)に入力します。
ここで100(0.1mm)インクリメンタルモードを選択し、Z軸でカッターを上方へ移動させます。
まだ完了ではありません…
上記手順完了後、オートマチックモードでプログラムを実行すると、カッターが下図の位置(G00 X0 Y0)から加工を開始しますが、これは正しくありません。

ワークオフセット設定:工具の不正確な位置
最終ステップ
必要なのは、カッターが2つの側面(上記で測定した値)が交わるワーク上面の中央点から正確に加工を開始することです。これがすべての部品寸法の基準点となります。下図を参照してください。

ワークオフセット設定:工具の正しい位置
工具位置を補正するため、工具半径(φ12mmカッターなので6mm)をX軸から減算し、Y軸に6mm加算して、ゼロオフセットのX、Y値を修正します。
CNCマシン
- CNC複合旋削フライス加工(ミルターン)のメリットを探る
- 精密製造ニーズにCNCボーリングミルショップを選ぶ理由
- CNCボーリングミルを理解する:仕組みと主なメリット
- M-TECH:Apolloルーター向け高度CNC制御システム
- Siemens 808D CNC木工ルーター:バックアップ設定で再起動する方法
- CNC加工における品質管理の強化:精度と顧客満足のための戦略
- Fanuc制御CNC旋盤での精密工具オフセット技術
- Sinumerik 840D CNCプログラミング上級:高度なねじ切りサイクルを極める
- SINUMERIK 808D 旋盤での工具オフセット設定マスター
- Haas フライス盤 Mコード完全ガイド: 機能・設定・使用法
- Millport SmartLathez 1740 CNC旋盤 – 精度とパワー