



CNCフライス盤ガイド:G41・G40による正確な工具半径補正
工具半径補正の例題プログラムを通じて、CNCフライス盤プログラムにおけるG41、G40の使用方法を解説します。
このプログラムで使用される工具補正コード:
- G41 工具半径補正 左
- G40 工具半径補正 キャンセル
工具半径補正 例題
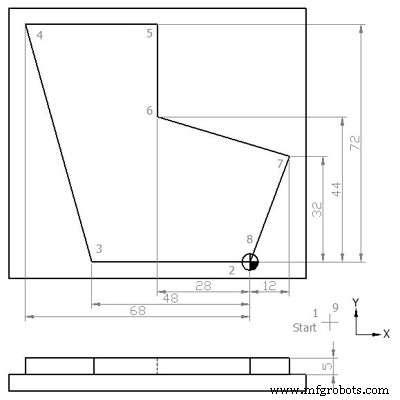
G41 G40 工具半径補正 例題
N5 G00 G54 G64 G90 G17 X20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G41 X0 Y0 N40 X-48 N45 X-68 Y72 N50 X-28 N55 Y44 N60 X12 Y32 N65 X0 Y0 N70 G40 X20 Y-20 N75 G00 Z50 N80 Y100 N85 M30
加工完了後、部品は以下のようになります。
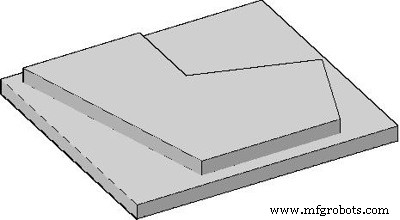
工具半径補正 例題 完成部品
CNC Gコード解説
- G00 : 早送り(早送り移動)
- G54 : ワーク座標系1(ゼロオフセットNo.1)
- G64 : 連続パスモード
- G90 : 絶対座標指定
- G17 : X-Y平面選択
- G41 : 工具半径補正 左(左側補正)有効
- G40 : 工具半径補正 無効
- S : 主軸回転数
- F : 送り速度
- M : 主軸回転方向(3=正転、4=逆転)
- D : 工具オフセット番号
CNCマシン
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- G84 タッピングサイクルをマスター:実践 CNC プログラミングガイド
- ステップバイステップガイド:実践 G コードで CNC 機械で全円フライス加工
- Sinumerik 810 CNCフライス盤 半径・面取りプログラミング マスター – ステップバイステップ例
- Sinumerik 810 CNCフライス盤プログラミング:半径・面取り制御をマスター
- CNCフライス加工プログラム:G41左側工具半径補正の実演
- CNCフライス盤 円弧加工例:G02 I・Jパラメータの使い方
- CNCフライスプログラム例:ステップバイステップ Gコードチュートリアル
- CNCフライスプログラム チュートリアル:G01, G02, G03, G90, G91 コマンド解説