



CNCフライス加工における工具ラジアルランアウト最小化:精度向上の実証済み戦略
CNCフライス加工プロセスには加工誤差の原因が多数あります。工具ラジアルランアウトによる誤差は重要な要因の一つで、理想加工条件下で工作機械が達成できる最小形状誤差と加工面幾何精度に直接影響します。実際切削では、工具ラジアルランアウトは加工精度、表面粗さ、工具摩耗不均一性、多刃工具切削プロセス特性に影響します。工具ラジアルランアウトが大きいほど、工具加工状態が不安定になり、加工効果に大きく影響します。
ラジアルランアウト原因
工具と主軸コンポーネントの製造誤差とクランプ誤差により、工具軸と主軸理想回転軸の間にドリフトと偏心が生じます。また、特定加工技術と治具も、加工中のCNCフライス盤ラジアルランアウトを引き起こす可能性があります。
1. 主軸自体のラジアルランアウト影響
主軸ラジアルランアウト誤差の主な理由は、主軸各ジャーナルの同軸度誤差、ベアリング自体の各種誤差、ベアリング間同軸度誤差です。これらの加工モードへの影響は異なります。これら要因は工作機械製造・組立プロセスで形成され、オペレータとして工作機械の影響を回避するのは困難です。
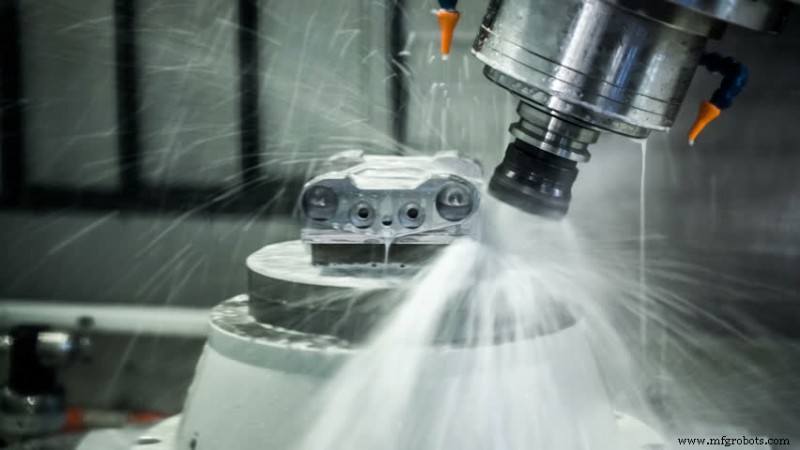
2. 工具中心と主軸回転中心不一致の影響
工具を主軸に取り付ける際、工具中心と主軸回転中心が不一致なら、工具は必然的にラジアルランアウトを生じます。具体的影響因子:工具とチャック嵌合、工具取り付け方法正確性、工具自体品質。
3. 特定加工技術の影響
加工中の工具ラジアルランアウトは主にラジアル切削力がラジアルランアウトを悪化させるためです。ラジアル切削力は総切削力のラジアル方向成分です。ワーク曲げ変形と加工中振動を引き起こし、ワーク品質に影響する主要成分です。主に切削量、工具・ワーク材料、工具幾何角、潤滑方法、加工方法などに影響されます。
ラジアルランアウト低減方法
加工中の工具ラジアルランアウトは主にラジアル切削力が悪化させるため、ラジアル切削力低減がラジアルランアウト低減の重要原則です。以下の方法で低減可能です:
1. シャープな工具使用
より大きな工具すくい角を選び工具をシャープにし、切削力と振動を減らします。より大きな工具逃げ角を選び、工具主逃げ面とワーク遷移面弾性回復層の摩擦を減らし、振動を低減します。ただし、すくい角と逃げ角を大きすぎると工具強度と放熱面積が不足します。したがって、具体的状況に応じて異なるすくい角と逃げ角を選択する必要があります。荒加工では小さめ、仕上げ加工ではラジアルランアウト低減考慮で大きめにして工具をシャープにすべきです。
2. 強力な工具使用
工具強度向上には主に2通りあります。一つは工具ホルダー直径増加。同一ラジアル切削力で工具ホルダー直径20%増加で工具ラジアルランアウト50%低減可能。二つ目は工具突出し長さ短縮。工具突出し長さが大きいほど加工中変形大。加工が常に変化する場合、工具ラジアルランアウトも継続変化し、ワーク加工面不滑らか。工具突出し長さ20%短縮でラジアルランアウトも50%低減。
3. 工具すくい面を滑らかに
加工中、滑らかなすくい面は切りくずの工具摩擦を減らし、工具切削力も減らせ、それにより工具ラジアルランアウト低減。しかし、すくい角と逃げ角を大きすぎると工具強度と放熱面積が不足します。したがって、具体的状況に応じて異なるすくい角と逃げ角を選択する必要があります。荒加工では小さめ、仕上げ加工ではラジアルランアウト低減考慮で大きめにして工具をシャープにすべきです。
4. 主軸テーパー穴とチャック清掃
主軸テーパー穴とチャックは清潔で、ワーク加工中に発生する粉塵と破片があってはなりません。加工工具選択時、可能な限り突出し長さの短い工具で取り付け、力は合理的かつ均等に、大きすぎず小さすぎず。
5. 合理的な切削量選択
切削量が小さすぎると加工スリップ現象が発生し、加工中の工具ラジアルランアウト連続変化を引き起こします。加工面不滑らかなら切削力増大。これにより工具大き変形、加工中工具ラジアルランアウト増大、加工面も不滑らかになります。
6. 仕上げでアップミリング使用
ダウンミリング時、リードスクリューとナット間隙位置変化によりワークテーブル送り不均一になり、衝撃と振動で工作機械・工具寿命とワーク表面粗さに影響。アップミリング時、切削厚さが小から大へ変化、工具負荷も小から大へ変化、工具が加工中より安定。これは仕上げのみに使用し、荒加工ではダウンミリング使用。ダウンミリングは生産性高く工具寿命保証できるため。
7. 切削液合理的使用
切削液合理的使用、主に冷却水溶液は切削力への影響小。主機能が潤滑の切削油は切削力大幅低減可能。潤滑効果で工具すくい面と切りくず、逃げ面とワーク遷移面摩擦減らし、工具ラジアルランアウト低減。
結論
実践が証明するように、工作機械各部品の製造・組立精度確保し、合理的プロセスと治具選択すれば、工具ラジアルランアウトがワーク加工精度に与える影響を最小限に抑制可能です。
製造プロセス
- CNC加工コストを最小化する10の実証済み戦略
- CNC加工コスト削減:精密部品のためのエキスパートのヒント
- CNC加工における工具たわみの理解:原因と効果的な低減戦略
- ワークショップに最適なミニCNCフライス盤選び
- 3Dプリントコスト削減:設計から後処理までの実証済み戦略
- CNCプラスチックツールホルダークリップ破損防止:実証済み5つの保護対策とメンテナンス要点
- CNC工具破損を防ぐ:工具故障を減らす実証済み戦略
- CNCフライス盤操作に必須のスキル
- CNCフライス盤マスター:操作とセットアップ完全ガイド
- 深穴フライス加工をマスターする:工具たわみ防止と切りくず排出改善の戦略
- CNCフライス加工精度を極める:精密部品製造のための実証済みステップ