



ファナックCNC旋盤例題:G71・G72・G70 定点サイクルで内径荒・仕上げ加工
複数のファナック定点サイクルを組み合わせたCNCプログラミング例です。以下の定点サイクルを使用しています。
- G71 粗旋削サイクル (荒取り)
- G72 端面荒取りサイクル
- G70 仕上げサイクル
G71による内径加工 (ボーリング) への応用
このプログラミング例は、G71粗旋削サイクルを内径加工(ボーリング)に適用する方法も示しています。部品内部の余肉を除去する場合にも、G71を活用できます。
ファナック プログラミング例
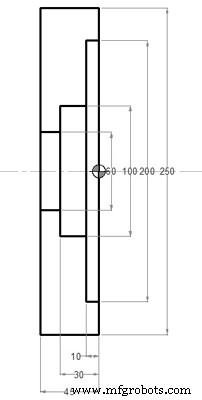
ファナック 定点サイクル 例題
G28 U0 W0 G50 S1500 N1 T0101 M8 (OD FACING) G96 S180 M3 G0 X255.0 Z5.0 G72 W2.0 R0.5 G72 P100 Q200 F0.25 N100 G0 Z0 G41 G1 X-2.0 F0.18 N200 G0 Z5.0 G40 X255.0 G28 U0 W0 N2 T0404 M8 (ID ROUGH) G96 S180 M3 G0 X50.0 Z5.0 G71 U2.0 R0.5 G71 P500 Q600 U-0.5 W0.1 F0.25 N500 G0 X202.0 G41 G1 Z0 F0.12 X200.0 Z-10.0 X100.0 Z-30.0 X60.0 Z-45.0 N600 X50.0 G40 G0 Z5.0 G28 U0 W0 N3 T0505 M8 (ID FINISH) G96 S220 M3 G0 X50.0 Z5.0 G70 P500 Q600 G0 X50.0 Z5.0 G28 U0 W0 M5 M9 M30
この例では、外径端面荒取り(G72) → 内径荒取り(G71) → 内径仕上げ(G70) の順序で、同一形状ブロック(P500-Q600)を荒・仕上げで共有しています。G71のU/Wで逃げ量を指定し、G70で仕上げパスをトレースする効率的な構成です。
CNCマシン
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc G71荒取り旋削サイクル & G70仕上げサイクル:完全プログラミング例
- Fanuc G72端面荒取りサイクル完全ガイド:プログラミングのコツ
- Fanuc G70 & G71 荒・仕上げ旋削サイクル CNCプログラム例
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- G75溝入れサイクル: CNCプログラミング例と解説
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- Fanuc G94端面加工サイクル完全ガイド: CNC加工実践例
- Fanuc G72端面サイクル デモ:ステップバイステップCNCプログラミングガイド
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例