



コーナー加工の極意:高精度ミリングで優れたコーナー品質を実現
コーナー加工(コーナーエンゲージメント)
フライス加工中、特にコーナー加工では、切削工具は切削力の著しい変動を受けます。よくある困難な状況の一つが、工具が「内側コーナー」条件に遭遇するケースです。これは工具のエンゲージメント角が大幅に増大し、パフォーマンス低下を招く可能性があります。
間違ったアプローチでこの難領域を加工すると、以下の結果を招きます:
- チャタリング — 「悪い」コーナー仕上げに現れる
- たわみ — 望ましくない「実測」壁テーパーとして検出される
- 異常切削音 — コーナーで工具がスクウォークやチリピング音を出す
- 工具破損/故障またはチッピング
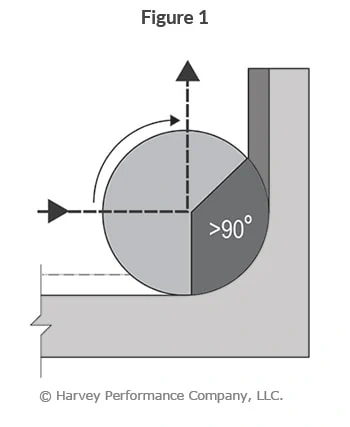
最も効果の薄いアプローチ(図1)
工具半径と一致する内側部品半径を90°方向範囲で生成するのは、コーナー加工の望ましくないアプローチです。このアプローチでは、工具は余分な材料切削(濃灰色部分)、エンゲージメント角増大、方向転換を経験します。結果として、チャタリング、工具たわみ/破損、悪仕上げ面等の問題が発生する可能性があります。
「工具半径/部品コーナー半径比」に応じて送り速度を下げる必要がある場合があります。
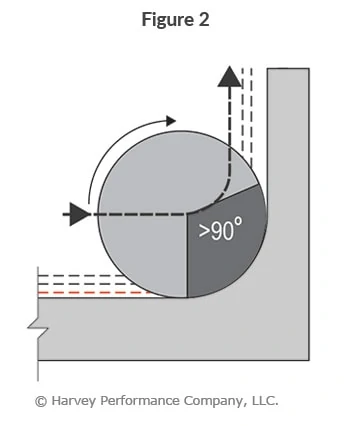
より効果的なアプローチ(図2)
工具半径と一致する内側部品半径を、スイープ(掃引)方向転換で生成するのは、コーナーエンゲージメントにより望ましいアプローチです。この例では小さい径方向切込み深さ(RDOC)によりエンゲージメント角を管理できますが、最終パスでは依然として非常に高いエンゲージメント角を工具が経験します。このアプローチの典型的結果も、チャタリング、工具たわみ/破損、悪仕上げ面です。
「工具半径/部品コーナー半径比」に応じて送り速度を30〜50%減らす必要がある場合があります。
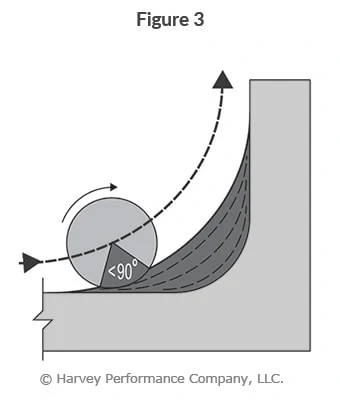
コーナーエンゲージメントに最も効果的なアプローチ(図3)
より小さな工具とスイープアクションで内側部品半径を生成するのが、はるかに望ましい加工アプローチです。管理しやすいRDOCと小さい工具径により、工具エンゲージメント角を管理し、より高い送り速度と良好な仕上げ面を実現できます。カッターが全ラジアル深さに達するとエンゲージメント角は増大しますが、送り低減幅は前二つのアプローチより大幅に小さくて済みます。
「工具/部品比率」に応じて送り速度を上げることも可能です。加工対象コーナーより小さい工具を使用してください。
CNCマシン
- CNC工作機械:歴史、設計、未来のトレンド
- 機械データで工具寿命を最適化:モダンガイド
- 中古CNC工作機械の探し方:包括的ガイド
- 中古CNC工作機械の清掃法:長寿命化と再販価値向上のエキスパート tips
- CNC工作機械工具選定プロフェッショナルガイド:工具寿命と生産性の最適化
- CNCフライス盤マスター:操作とセットアップ完全ガイド
- 失敗しないCNC工作機械選び|実務に役立つ8つの選定基準
- 最適なCNC工作機械選びの実践ガイド|見逃せない4つの重要特性
- CNCマシンでアクリルカットをマスター:ステップバイステップガイド
- 2050 カルーセル4軸CNCルーターを探る:先進設計と性能
- CNC工作機械への新規工具追加:ステップバイステップガイド