



Fanuc G72.1 回転コピー: CNCフライス盤での図形複製をマスター
Fanuc G72.1 回転コピー
G72.1 回転コピー Gコードを使用すると、サブプログラムで指定された図形を回転移動で繰り返し生成できます。
プログラミング
G72.1 P... L... X... Y... R...
パラメータ
| パラメータ | 説明 |
|---|---|
| P | サブプログラム番号 |
| L | 繰り返し回数 |
| X | 回転中心のX座標 |
| Y | 回転中心のY座標 |
| R | 角度変位(正の値は反時計回り。増分値で指定) |
Gコード データ
| モーダル/非モーダル | Gコード グループ |
|---|---|
| 非モーダル | 00 |
プログラミングの注意点
注意事項
- G72.1ブロックでは、P、L、X、Y、R以外のアドレスは無視されます。
- P、X、Y、Rは必ず指定してください。
- Lを指定しない場合、図形は1回だけコピーされます。
- 回転中心座標は、インクリメンタル モードで指定しても絶対値として扱われます。
- 角度変位はアドレスRで増分指定します。N番目の図形の角度変位(度)は R×(N-1) で計算されます。
サブプログラムの最初のブロック
回転コピーを実行するサブプログラムの最初のブロックには、必ず移動コマンドを指定してください。最初のブロックがプログラム番号のみ(O00001234;)で移動コマンドがない場合、n番目(n=1,2,3,...)の図形生成時に開始点で移動が停止する可能性があります。
誤ったプログラム例
O00001234 ;
G00 G90 X100.0 Y200.0 ;
   ;
   ;
M99 ;
正しいプログラム例
O00001000
G00 G90 X100.0 Y200.0 ;
   ;
   ;
M99 ;
制限事項
図形コピーに複数のコマンドを指定する場合
回転コピー用のサブプログラム内でG72.1を複数回指定することはできません(試みるとアラーム PS0900 発生)。
ただし、回転コピーを指定するサブプログラム内で直線コピー(G72.2)を指定したり、その逆を行ったりすることは可能です。
指定してはならないコマンド
回転コピーを実行するプログラム内では、以下のコマンドを指定できません:
・選択平面変更コマンド (G17〜G19)
・極座標指定コマンド (G16)
・基準位置復帰コマンド (G28)
・軸切替
・座標系回転 (G68)
・スケーリング (G51)
・プログラマブル ミラー イメージ (G51.1)
※座標系回転、スケーリング、プログラマブル ミラー イメージの実行後であれば、回転コピー コマンドを指定できます。
シングル ブロック
G72.1またはG72.2のブロックではシングル ブロック停止は行われません。
G72.1 プログラミング例
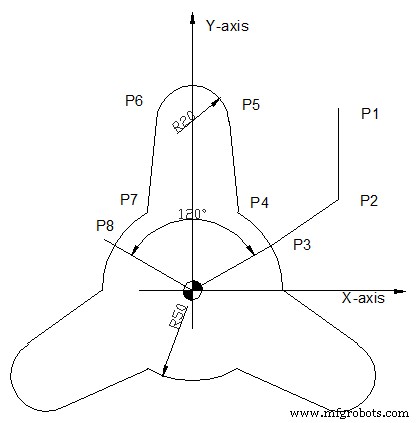
メイン プログラム
O1000 ;
N10 G90 G00 X80. Y100. ; (P1)
N20 Y50. ; (P2)
N30 G01 G17 G42 X43.301 Y25. D01 F100 ;(P3)
N40 G72.1 P1100 L3 X0 Y0 R120. ;
N50 G90 G40 G01 X80. Y50. ; (P2)
N60 G00 X80. Y100. ; (P1)
N70 M30 ;
サブプログラム
O1100
G91 G03 X-18.301 Y18.301 R50. ; (P4)
N100 G01 X-5. Y50. ; (P5)
N200 G03 X-40. I-20. ; (P6)
N300 G01 X-5. Y-50. ; (P7)
N400 G03 X-18.301 Y-18.301 R50. ; (P8)
N500 M99 ;
CNCマシン
- CNCフライス盤 vs CNC旋盤:主要違いを解説
- CNCフライス盤メンテナンスのエキスパートガイド:長寿命化と高精度化
- Fanuc G76ねじ切りサイクル完全ガイド:CNCプログラマー必携
- Fanuc G72端面荒取りサイクル完全ガイド:プログラミングのコツ
- Fanuc G75溝入れサイクル完全マスター:精密CNC加工のためのパラメータ解説
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc G73パターン繰り返しサイクル:包括的ガイド
- Fanuc CNC G32ねじ切りGコード解説:特殊ねじ切りのマスター
- 完全版 Fanuc Gコード リファレンス – 全コマンド解説
- Fanuc G92 ねじ切りサイクル完全マスター:シンプルなプログラミングと精密制御
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削