



基本ハイデンハインフライスプログラム例:ステップバイステップCNCコード
図面/イメージ
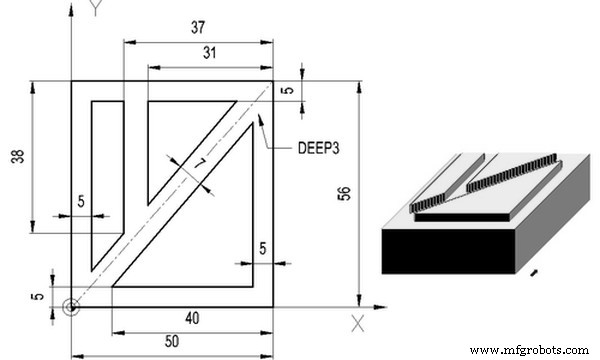
CNCプログラム
0 BEGIN PGM 1 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-20
2 BLK FORM 0.2 X+50 Y+56 Z+0
3 TOOL DEF 1 L+0 R+3,5
4 TOOL DEF 2 L+0 R+3
5 TOOL CALL 1 Z S 2400
6 L X+5 Y-7 Z+2 R0 FMAX M03
7 L Z-3 RL F40 M
8 L Y+51 R F80 M
9 L X+45 R F M
10 L Y+5 R F M
11 L X-10 R F M
12 L Z+2 R0 FMAX M
13 L X-7 Y-7 R0 FMAX M
14 L Z-3 R0 F40 M
15 L X+50 Y+56 R F M
16 L Y+60 R F M
17 L Z+2 R0 FMAX M
18 TOOL CALL 2 Z S 2500
19 L X+13 Y+62 R FMAX M03
20 L Z-3 RL F40 M
21 L Y+18 R F80 M
22 L Z+20 R0 FMAX M
23 STOP M02
解説
2工具(φ7・φ6)で矩形ポケット荒取りと溝仕上げを行う実践例。ハイデンハインの RL(工具半径補正左) を用いてポケット内側を加工します。
加工シーケンス
- 工具1(R3.5):X+5 Y-7 からポケット内部へ進入(RL)、矩形ポケットを1周加工(ブロック7-11)
- 工具1 続き:外周長方形(X+50 Y+56 まで)を加工(ブロック13-16)
- 工具2(R3):Y+62 付近の溝を RL で仕上げ加工(ブロック19-21)
ブロック7で RL なのにブロック14で R0(補正なし)なのは、ポケット底面仕上げで補正不要なため。ブロック20 で再度 RL するのは溝加工用。工具交換時の座標リセット(X-7 Y-7)が安全位置として機能。
CNCマシン
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- 包括的CNCフライスサンプルプログラム - Gコードチュートリアルと解説
- CNCフライス盤プログラミング: 初心者向け実例ガイド
- Sinumerik 840/840C向け L930円ポケットフライス加工プログラム
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- CNCフライス加工:G70ボルト穴サークルプログラム - シンプルかつ正確な例
- ハース M98 サブプログラム呼出し:実践ガイド & サンプルコード
- ジーメンス シヌメリック 4軸フライスプログラム:実践的CNC例題
- CNCフライス盤 円弧加工例:G02 I・Jパラメータの使い方