



Haas G150ポケットミリング:5mm×5mm×0.5mm正方形ポケットのステップバイステップ例
投稿者:Brian
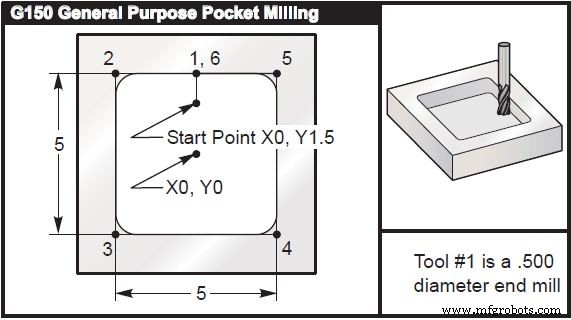
図面/イメージ
CNCプログラム
(5.0 x 5.0 x 0.500 DP. Square Pocket) Main Program % O01001 T1 M06 (Tool #1 is a 0.500” diameter endmill) G90 G54 G00 X0. Y1.5 (XY Start Point) S2000 M03 G43 H01 Z0.1 M08 G01 Z0.1 F10. G150 P1002 Z-0.5 Q0.25 R0.01 J0.3 K0.01 G41 D01 F10. G40 G01 X0. Y1.5 G00 Z1. M09 G53 G49 Y0. Z0. M30 % Subprogram % O01002 G01 Y2.5 (1) X-2.5 (2) Y-2.5 (3) X2.5 (4) Y2.5 (5) X0. (6) (Close Pocket Loop) M99 (Return to Main Program) %
Haas G150ポケットミリングサイクルを使用したシンプルな正方形ポケット加工例です。深さ0.5インチ、ステップオーバー0.25インチで加工。サブプログラムO01002でポケット輪郭を定義(Y2.5→X-2.5→Y-2.5→X2.5→Y2.5→X0で閉ループ)。工具半径補正左(G41)適用し、仕上げ送りF10で加工。初心者向け基本形状ポケット加工の良い学習例です。
CNCマシン
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- 包括的CNCフライスサンプルプログラム - Gコードチュートリアルと解説
- CNCフライス盤プログラミング: 初心者向け実例ガイド
- Sinumerik 840/840C向け L930円ポケットフライス加工プログラム
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- Haas CNC G71 ボルト穴アークコマンド:効率的な穴あけの実践例
- CNCフライス加工:G70ボルト穴サークルプログラム - シンプルかつ正確な例
- ハース M98 サブプログラム呼出し:実践ガイド & サンプルコード
- ハース CNC M97 ローカルサブプログラム呼出しをマスター:ステップバイステップ例題
- ジーメンス シヌメリック 4軸フライスプログラム:実践的CNC例題