



Haas G71荒取りサイクルプログラム例:内径荒取り加工
Haas CNC旋盤はG71荒取り缶サイクルに1行構文を使用します。
このCNCプログラム例は、G71旋削サイクルをID荒取り(内径荒取り)に使用する方法を示しています。
関連:
- G71 荒取り旋削サイクル 1行形式
- CNC Fanuc G71 旋削サイクルまたはストック除去缶サイクル(2行形式)
- Fanuc G70 G71 荒・仕上げ旋削サイクル プログラム例
- Fanuc G71 荒取り旋削サイクルとG70を使ったCNCプログラミング例
以下のCNCプログラミング例では:
1 – ボーリングバーを使用してG71荒取り旋削サイクルで全荒取り加工。
2 – 同じボーリングバーでG70仕上げサイクルで仕上げ切削。
Haas G71を使用したI.D.荒取りと仕上げの例。
Haas CNCプログラム例
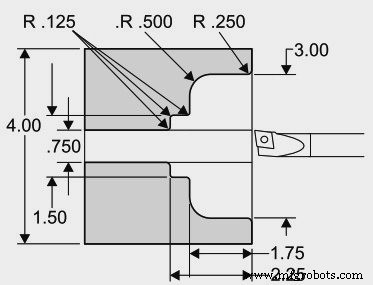
Haas G71 プログラム例
O1136 N1 T101 N2 G97 S2000 M03 N3 G54 G00 X0.7 Z0.1 M08 N4 G71 P5 Q12 U-0.01 W0.005 D0.08 F0.01 N5 G00 X4.5 N6 G01 X3. R.25 F.005 N7 Z-1.75 R.5 N8 X1.5 R.125 N9 Z-2.25 R.125 N10 X.75 R.125 N11 Z-3. N12 X0.73 N13 G70 P5 Q12 N14 M09 N15 G53 X0 G53 Z0 M30
Haas CNCプログラム解説
N1 – 工具1 オフセット1
N3 – 開始位置へ早送り
N4 – UがマイナスなのはG71内径荒取りのため
N5 – N5はG71行のP5で定義される部品パス形状の開始
N12 – N12はG71行のQ12で定義される部品パス形状の終了
N13 – G70でP5からQ12までのラインを仕上げパスとして定義
N15 – 工具交換のため機械をホーム位置へ送る
CNCマシン
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc G70 & G71 荒・仕上げ旋削サイクル CNCプログラム例
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- Fanuc G94端面加工サイクル完全ガイド: CNC加工実践例
- Fanuc G72端面サイクル デモ:ステップバイステップCNCプログラミングガイド
- Fanuc G72端面サイクル:シングルラインCNCプログラムチュートリアル
- Haas CNC G71 ボルト穴アークコマンド:効率的な穴あけの実践例
- G84 タッピングサイクルをマスター:実践 CNC プログラミングガイド
- 包括的 NC プログラム:G81 ドリル & G84 タッピングサイクルの実演