



CNCフライス加工例: G81ドリル缶サイクルのマスター
CNC立形マシニングセンタ向けのCNCプログラム例で、G81ドリルサイクルの使用を説明します。
サンプルプログラム
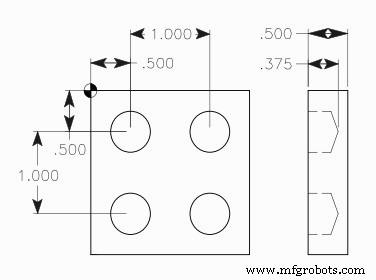
G81ドリル缶サイクル CNCフライスプログラム例
O10075 N1 T16 M06 N2 G90 G54 G00 X0.5 Y-0.5 N3 S1450 M03 N4 G43 H16 Z1. M08 N5 G81 G99 Z-0.375 R0.1 F9. N6 X1.5 N7 Y-1.5 N8 X0.5 N9 G80 G00 Z1. M09 N10 G53 G49 Z0. M05 N11 M30
解説
O10075 プログラム番号(CNCメモリ内に多数のプログラムがあるため番号で区別)
N1- 工具交換(M06)工具No.16へ
N2- 工具が第1穴位置X0.5 Y-0.5へ早送り(G00)、ゼロオフセットNo.1(G54)考慮
N3- ドリル正転(M03)1450rpm(S1450)
N4- 工具長補正(G43 H16)考慮でZ1.まで移動、クーラントON(M08)
N5- ドリルサイクル(G81)パラメータ、ドリル深さ(Z)と切削送り(F)指定、このコマンドで現在位置(X0.5 Y-0.5)で最初の穴あけ
N6- ドリルサイクル継続中、軸移動ごとに作動し次はX1.5で穴あけ
N7- 3つ目Y-1.5で穴あけ
N8- 4つ目X0.5で穴あけ
N9- ドリルサイクルキャンセル(G80)、クーラントOFF(M09)
N10- 機械座標系(G53)考慮でドリルをZ0位置へ、工具長補正キャンセル(G49)、スピンドル停止(M05)
N11- CNCパートプログラム終了
GコードとMコード
| コード | 説明 |
|---|---|
| T | 使用工具番号 |
| M06 | 工具交換コマンド |
| G90 | 絶対プログラミング |
| G54 | ゼロオフセットNo.1 |
| G00 | 早送り |
| S | 切削速度 |
| M03 | スピンドル正転 |
| G43 | 工具長補正 |
| M08 | クーラントON |
| G81 | Fanucドリルサイクル |
| F | 切削送り |
| G80 | 缶サイクルキャンセル |
| M09 | クーラントOFF |
| G53 | 機械座標系選択 |
| G49 | 工具長補正キャンセル |
| M05 | スピンドル停止 |
| M30 | CNCパートプログラム終了 |
CNCマシン
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- G75溝入れサイクル: CNCプログラミング例と解説
- プログラム例: G81/G83穴あけとG98/G99復帰レベルの使い分け
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- 包括的CNCフライスサンプルプログラム - Gコードチュートリアルと解説
- CNCフライス盤プログラミング: 初心者向け実例ガイド
- Fanuc G94端面加工サイクル完全ガイド: CNC加工実践例
- Fanuc G72端面サイクル デモ:ステップバイステップCNCプログラミングガイド
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- CNCフライス加工:G70ボルト穴サークルプログラム - シンプルかつ正確な例