



NCT 201 Gコード完全リファレンス:CNC旋盤とフライス盤
NCT 201 Gコード CNC旋盤とフライス盤完全リスト。NCT 201 CNC制御装置搭載機械で働くCNC機械技士/プログラマー向け。
NCT 201 Gコード フライス盤 / マシニングセンタ
NCT 201 フライス盤 / マシニングセンタ用Gコード (NCT 201M)

| Gコード | 機能 |
|---|---|
| G00 | 位置決め |
| G01 | 直線補間 |
| G02 | 円弧/ヘリカル補間、時計回り(CW) |
| G03 | 円弧/ヘリカル補間、反時計回り(CCW) |
| G04 | ドウェル |
| G05.1 | マルチバッファモードON、HSHP |
| G07.1 | 円筒補間 |
| G09 | イグザクトストップ(指定ブロック内) |
| G10 | データ設定(プログラム) |
| G11 | プログラムデータ設定キャンセル |
| G12.1 | 極座標補間ON |
| G13.1 | 極座標補間OFF |
| G15 | 極座標コマンドキャンセル |
| G16 | 極座標コマンド |
| G17 | XpYp平面選択 |
| G18 | ZpXp平面選択 |
| G19 | YpZp平面選択 |
| G20 | インチ入力 |
| G21 | ミリ入力 |
| G22 | プログラマブルストロークチェックON |
| G23 | プログラマブルストロークチェックOFF |
| G25 | 主軸速度変動検出OFF |
| G26 | 主軸速度変動検出ON |
| G28 | プログラム基準点復帰 |
| G29 | 基準点からの復帰 |
| G30 | 第1、2、3、4基準点復帰 |
| G31 | スキップ機能 |
| G33 | ねじ切り |
| G37 | 自動工具長測定 |
| G38 | カッター補正ベクトル保持 |
| G39 | カッター補正コーナーアーク |
| G40 | カッター半径/3D工具補正キャンセル |
| G41 | カッター半径補正左/3D工具補正 |
| G42 | カッター半径補正右 |
| G43 | 工具長補正+ |
| G44 | 工具長補正- |
| G45 | 工具オフセット増加 |
| G46 | 工具オフセット減少 |
| G47 | 工具オフセット倍増加 |
| G48 | 工具オフセット倍減少 |
| G49 | 工具長補正キャンセル |
| G50 | スケーリングキャンセル |
| G51 | スケーリング |
| G50.1 | プログラマブルミラーイメージキャンセル |
| G51.1 | プログラマブルミラーイメージ |
| G52 | ローカル座標系設定 |
| G53 | 機械座標系位置決め |
| G54 | ワーク座標系1選択 |
| G55 | ワーク座標系2選択 |
| G56 | ワーク座標系3選択 |
| G57 | ワーク座標系4選択 |
| G58 | ワーク座標系5選択 |
| G59 | ワーク座標系6選択 |
| G61 | イグザクトストップモード |
| G62 | 自動コーナーオーバーライドモード |
| G63 | オーバーライド禁止 |
| G64 | 連続切削 |
| G65 | シンプルマクロ呼び出し |
| G66 | マクロモーダル呼び出し(A)全動作コマンド |
| G66.1 | マクロモーダル(B)各ブロックから呼び出し |
| G67 | マクロモーダル呼び出し(A/B)キャンセル |
| G68 | 座標系回転 |
| G69 | 座標系回転キャンセル |
| G73 | 高速ペックドリリングサイクル |
| G74 | 逆タッピングサイクル |
| G76 | 精密ボーリングサイクル |
| G80 | 固定サイクルキャンセル |
| G81 | ドリリング、スポットボーリングサイクル |
| G82 | ドリリング、カウンターボーリングサイクル |
| G83 | ペックドリリングサイクル |
| G84 | タッピングサイクル |
| G84.2 | リジッドタップサイクル |
| G84.3 | リジッド逆タップサイクル |
| G85 | ボーリングサイクル |
| G86 | ボーリングサイクル 工具急速退避 |
| G87 | ボーリングサイクル/バックボーリング |
| G88 | ボーリングサイクル(底点手動操作) |
| G89 | ボーリングサイクル(底点ドウェル、送り退避) |
| G90 | 絶対指令 |
| G91 | 増分指令 |
| G92 | ワーク座標変更/主軸最大回転数設定 |
| G94 | 分당送り |
| G95 | 回転当り送り |
| G96 | 定速切削制御 |
| G97 | 定速切削制御キャンセル |
| G98 | 固定サイクル初期レベル復帰 |
| G99 | 固定サイクルR点レベル復帰 |
NCT 201 Gコード CNC旋盤
NCT 201 CNC旋盤用準備機能(Gコード) (NCT 201T)
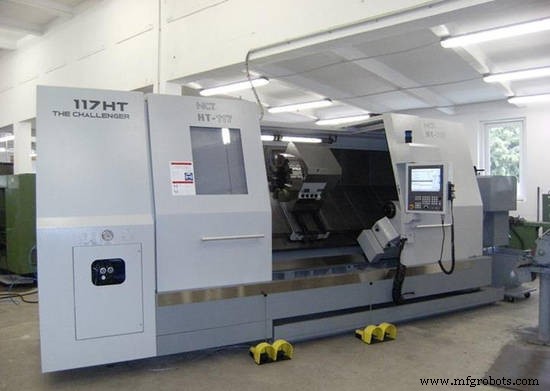 Image: NCT Ipari elektronikai Kft
| Gコード | 機能 |
|---|---|
| G00 | 位置決め |
| G01 | 直線補間 |
| G02 | 円弧補間、時計回り(CW) |
| G03 | 円弧補間、反時計回り(CCW) |
| G04 | ドウェル |
| G05.1 | マルチバッファモードON |
| G07.1 | 円筒補間 |
| G09 | イグザクトストップ(指定ブロック内) |
| G10 | データ設定(プログラム) |
| G11 | プログラムデータ設定キャンセル |
| G12.1 | 極座標補間ON |
| G13.1 | 極座標補間OFF |
| G17 | XpYp平面選択 |
| G18 | ZpXp平面選択 |
| G19 | YpZp平面選択 |
| G20 | インチ入力 |
| G21 | ミリ入力 |
| G22 | プログラマブルストロークチェックON |
| G23 | プログラマブルストロークチェックOFF |
| G25 | 主軸速度変動検出OFF |
| G26 | 主軸速度変動検出ON |
| G28 | プログラム基準点復帰 |
| G29 | 基準点からの復帰 |
| G30 | 第1、2、3、4基準点復帰 |
| G31 | スキップ機能 |
| G33 | ねじ切り |
| G34 | 可変リードねじ切り |
| G36 | 自動工具長測定 X |
| G37 | 自動工具長測定 Z |
| G38 | 工具ノーズR補正ベクトル保持 |
| G39 | 工具ノーズR補正コーナーアーク |
| G40 | 工具ノーズR補正キャンセル |
| G41 | 工具ノーズR補正左 |
| G42 | 工具ノーズR補正右 |
| G50 | スケーリングキャンセル |
| G51 | スケーリング |
| G50.1 | プログラマブルミラーイメージキャンセル |
| G51.1 | プログラマブルミラーイメージ |
| G51.2 | ポリゴン旋削ON |
| G50.2 | ポリゴン旋削OFF |
| G52 | ローカル座標系設定 |
| G53 | 機械座標系位置決め |
| G54 | ワーク座標系1選択 |
| G55 | ワーク座標系2選択 |
| G56 | ワーク座標系3選択 |
| G57 | ワーク座標系4選択 |
| G58 | ワーク座標系5選択 |
| G59 | ワーク座標系6選択 |
| G61 | イグザクトストップモード |
| G62 | 自動コーナーオーバーライドモード |
| G63 | オーバーライド禁止 |
| G64 | 連続切削 |
| G65 | シンプルマクロ呼び出し |
| G66 | マクロモーダル呼び出し(A)全動作コマンド |
| G66.1 | マクロモーダル(B)各ブロックから呼び出し |
| G67 | マクロモーダル呼び出し(A/B)キャンセル |
| G68 | ダブルタレットミラーイメージON |
| G69 | ダブルタレットミラーイメージOFF |
| G70 | 仕上げサイクル |
| G71 | 旋削荒取りサイクル |
| G72 | 端面荒取りサイクル |
| G73 | パターン繰り返しサイクル |
| G74 | 端面ペックドリリングサイクル |
| G75 | 外径/内径ドリリングサイクル |
| G76 | 複合ねじ切りサイクル |
| G77 | 01切削サイクル |
| G78 | ねじ切りサイクル |
| G79 | 端面旋削サイクル |
| G80 | ドリリング固定サイクルキャンセル |
| G81 | ドリリング、スポットボーリングサイクル |
| G82 | ドリリング、カウンターボーリングサイクル |
| G83 | ペックドリリングサイクル |
| G83.1 | 高速ペックドリリングサイクル |
| G84 | タッピングサイクル |
| G84.1 | 逆タッピングサイクル |
| G84.2 | リジッドタップサイクル |
| G84.3 | リジッド逆タップサイクル |
| G85 | ボーリングサイクル |
| G86 | ボーリングサイクル 工具急速退避 |
| G86.1 | 精密ボーリングサイクル |
| G87 | ボーリングサイクル/バックボーリング |
| G88 | ボーリングサイクル(底点手動操作) |
| G89 | ボーリングサイクル(底点ドウェル、送り退避) |
| G90 | 絶対指令 |
| G91 | 増分指令 |
| G92 | ワーク座標変更/主軸最大回転数設定 |
| G94 | 分当り送り |
| G95 | 回転当り送り |
| G96 | 定速切削制御 |
| G97 | 定速切削制御キャンセル |
| G98 | 固定サイクル初期レベル復帰 |
| G99 | 固定サイクルR点レベル復帰 |
アドレス
| アドレス | 意味 |
|---|---|
| O | プログラム番号 |
| / | オプションブロック |
| N | ブロック番号 |
| G | 準備機能 |
| X, Y, Z, U, V, W | 長さ座標 |
| A, B, C, H | 角度座標、補助機能 |
| R | 円半径、補助データ |
| I, J, K | 円中心座標、補助座標 |
| E | 補助座標 |
| F | 送り速度 |
| S | 主軸速度 |
| M | 補助機能 |
| T | 工具番号 |
| L | 繰り返し回数 |
| P | 補助データ、ドウェル時間 |
| Q | 補助データ |
| ,C | 面取り距離 |
| ,R | フィレット半径 |
| ,A | 直線角度 |
| ( | コメント |
CNCマシン
- CNC制御コード完全ガイド:MコードとGコードを徹底解説
- 必須CNC工作機械予防メンテナンスチェックリスト
- 中古CNC工作機械購入の完全ガイド|賢い買い物で失敗しないために
- CNCフライス加工初心者必見! 成功への4つの鉄則
- CNC工作機械が製造業に革命をもたらす:用途とメリット
- 中古CNC工作機械購入のプロガイド:信頼できる一台を見極めるポイント
- CNC加工・フライス盤向け高機能バキュームテーブル——信頼性の高い部品保持
- 精密ミリング作業のためのCNCワークホールディング最適化
- Centroid 旋盤 Mコード (Tシリーズ) 完全リファレンス
- CNC Gコード・Mコード 総合ガイド:フライス盤・旋盤対応
- NCT 201 Gコード完全リファレンス:CNC旋盤とフライス盤