



アンドロン アンドロニック 2060 CNC制御 完全G&Mコードリファレンス
アンドロン アンドロニック 2060の完全Gコード&Mコードリスト。アンドロン アンドロニック 2060 CNC制御搭載の工作機械で働くCNCマシニスト向けです。
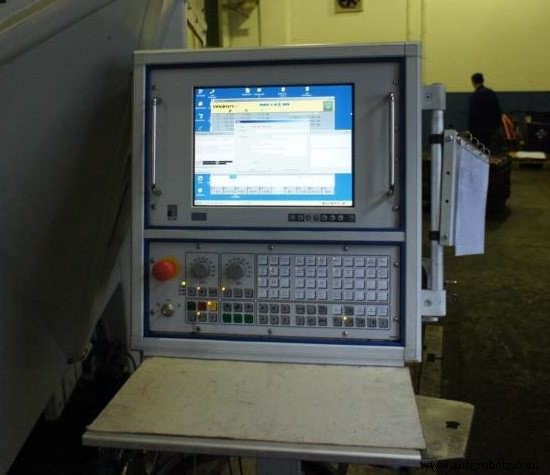
アンドロニック 2060 Gコード
| Gコード | 機能 |
|---|---|
| G00 | 早送り位置決め |
| G01 | 切削送り位置決め |
| G02 | 円弧補間 – 時計回り |
| G03 | 円弧補間 – 反時計回り |
| G04 | ドウェルタイム |
| G05 | 空間円弧補間 |
| G14 | マクロ呼び出し |
| G17 | XY平面 |
| G18 | ZX平面 |
| G19 | YZ平面 |
| G22 | サブプログラム呼び出し |
| G23 | テキスト – 機能 |
| G25 | RTCP H オン/オフ |
| G26 | 自由平面 |
| G29 | 軸変換 |
| G30 | スプラインインターフェース(オンラインスプライン) |
| G305 | P5補間(オンライン多項式) |
| G31 – G35 | スプラインインターフェース(オフラインスプライン) |
| G40 | フライス工具半径補正キャンセル |
| G41 | フライス工具半径補正 左 |
| G42 | フライス工具半径補正 右 |
| G43 | フライス工具半径補正 上方向 |
| G44 | フライス工具半径補正 下方向 |
| G50/G51/G52 | プリセット |
| G50 | プリセット無効化 |
| G51 | プリセット有効化 |
| G52 | プログラムプリセット |
| G53 | ゼロオフセットキャンセル |
| G54 – G59 | ゼロオフセットと座標回転 |
| G70 | インチ単位 |
| G71 | ミリメートル単位 |
| G72 | ミラーイメージ加工とスケーリングのキャンセル |
| G73 | ミラーイメージ加工 |
| G73 | スケーリング |
| G77 | 円上でのサイクル実行 |
| G78 | 点定義 |
| G79 | サイクル実行 |
| G81 | ドリリングサイクル |
| G83 | 深穴ドリリングサイクル |
| G84 | タッピングサイクル |
| G87 | 矩形ポケットミリングサイクル |
| G88 | スロットミリングサイクル |
| G89 | 円形/リングポケットミリングサイクル |
| G90 | 絶対寸法 |
| G91 | 相対寸法 |
| G92 | 相対ゼロ点オフセット座標回転 |
| G93 | 絶対ゼロ点オフセット座標回転 |
| G94 | 速度プログラミング |
| G95 | 時間プログラミング |
| G110 | PLC出力設定 |
| G111 | PLC出力削除 |
| G181 | プローブキャリブレーション |
| G182 | 距離測定 |
| G183 | 直線プロービング |
| G184 | シャフトプロービング |
| G185 | ボアプロービング |
| G186 | 点測定 |
| G187 | 測定プレートキャリブレーション |
| G188 | 工具長測定プレート |
| G189 | 工具破損検出測定プレート |
| G190 | 絶対円中心 |
| G191 | 相対円中心 |
| G281 | ランプ参加 |
| G282 | 座標 |
| G282,0 | ワーク座標系WCS/機械座標系MCS切替 |
| G282,1 | アクティブNCプロセスの軸位置リシンクロナイズ |
| G282,2 | モジュロ オン/オフ |
| G283 | 多軸プロービング |
| G285 | プローブ SETPOS |
| G286 | ルックアヘッド スイッチ オン/オフ |
| G288 | ルックアヘッド パラメータ設定 |
| G288,0 | LookAhead基本パラメータ |
| G288,1 | 時間ベース軸 |
| G288,2 | 回転軸 |
| G288,3 | 個別軸の輪郭精度 |
| G288,4 | タイムベースファクタは軸別 |
| G289 | 多機能サイクル |
| G289 C | 外部サイクル実行無効化 |
| G289 E | G&Mコードからのエラー終了 |
| G289 L | 工具長補正 |
| G289 N | PRCONリロード |
| G289 R | 工具半径採用 |
| G289 X | 測定値採用 |
| G289 Z | G73/G93をサイクルで有効化 |
| G481 | ボアセットアップ |
| G481 | SE01 セットアップ 2ボア |
| G481 | SE02 セットアップ 4ボア |
| G482 | シャフトセットアップ |
| G482 | SE03 セットアップ 2シャフト |
| G482 | SE04 セットアップ 4シャフト |
| G483 | スロット/矩形ポケット内側セットアップ |
| G484 | スロット/矩形外側セットアップ |
| G485 | 2面セットアップ |
| G487 | 空間点決定 |
| G488 | シンプル測定ブロック |
| G581 | 連続運転サイクル回転 |
| G582 | 連続運転サイクル振動 |
| G585 | 位置ログ |
| G586 | ジョブリスト処理アクティベーション |
| G586 | ジョブリスト処理 |
| G587 | I変数 → PLC |
| G587 | O 送り/主軸ポテンショメータ設定 |
| G589 | 原点復帰アプローチ |
| G688 | セットアップコマンド – ワーク加工 |
| G688,2 | 平面ミリング |
| G688,3 | フレームミリング |
| G688,10 | ねじミリング |
| G781 | キャリブレーション オフセット |
| G781,1 | 主軸オフセット |
| G782 | CNCデータ読み書き |
| G782,0 / ,1 | 工具管理データ |
| G782,0 I/R | CNCデータ読み出し |
| G782,0 E | サイクルエラー反応調整 |
| G782,1 | CNCデータ書き込み |
| G782,2 | PLC変数読み出し |
| G782,3 | PLC変数書き込み |
| G782,4 | 軸位置読み出し |
| G782,5 | 外部サイクルインターフェース定義読み出し |
| G782,6 | 外部サイクル実行定義読み出し |
| G782,8 | SERCOSパラメータ読み出し |
| G782,9 | 通信変数割り当てチェック |
| G782,10 | アクティブオフセット読み出し |
| G783,0 | ゼロ点読み書き |
| G784,0 | 通信変数読み込み |
| G784,1 | 通信変数出力 |
| G787 | アダプティブ制御 |
| G788,1 | Z軸面プロービング |
| G788,2 | コーナーとX軸正方向からの角度 |
| G788,3 | 矩形中心点とX軸からの角度 – 個別測定 |
| G788,5 | 矩形中心点とX軸からの角度 – 追従測定 |
| G788,10 | 3点による面検出(オプション) |
| G789 | タイマーサイクル |
アンドロニック 2060 Mコード
| Mコード | 機能 |
|---|---|
| M00 | プログラム停止 |
| M01 | オプショナル停止 |
| M02 | プログラム終了 |
| M03 | 主軸0 正転(時計回り) |
| M04 | 主軸0 逆転(反時計回り) |
| M05 | 主軸停止 |
| M06 | 工具交換(アクティブ主軸) |
| M07 | クーラント1オン(DIN 66 025非準拠) |
| M08 | クーラント2オン(DIN 66 025非準拠) |
| M09 | クーラントオフ |
| M10 | クランプオン |
| M11 | クランプオフ |
| M12 | パレット交換 |
| M13 | 主軸0正転+クーラント1オン |
| M14 | 主軸0逆転+クーラント1オン |
| M19 | 主軸停止(定位置)、角度位置は「S」で度指定 |
| M30 | プログラム終了、主軸0オフ |
| M50 | クーラント3オン |
| M51 | クーラント4オン |
| M67 | コレット開 |
| M68 | コレット閉 |
| M69 | 工具グリッパー開(可変ポケットコード) |
| M70 | 工具グリッパー閉(可変ポケットコード) |
| M99 | プログラム終了、中立位置アプローチ |
| M100 | プログラム停止、オプショナル再開位置 |
| M103 | 主軸1 正転 |
| M104 | 主軸1 逆転 |
| M105 | 主軸1 停止 |
| M106 | 主軸1工具交換(予約Mコマンド) |
| M121 | パレットアンクランプ |
| M122 | パレットクランプ |
| M123 | 手動パレット交換 |
| M203 | 主軸2 正転 |
| M204 | 主軸2 逆転 |
| M205 | 主軸2 停止 |
| M206 | 主軸2工具交換(予約Mコマンド) |
| M303 | 主軸3 正転 |
| M304 | 主軸3 逆転 |
| M305 | 主軸2 停止 |
| M606 | 工具マガジンからの手動工具交換 |
| M610 | PLCから工具データ読み出し |
| M611 | 工具マガジン準備 |
| M640 | 位置ログ開始 |
| M641 | 位置ログ停止 |
アドレス文字
| 文字 | 機能 |
|---|---|
| N | ブロック番号(省略可) |
| G | パス条件 |
| A | パス情報 A軸 |
| B | パス情報 B軸 |
| C | パス情報 C軸 |
| X | パス情報 X軸、ドウェルタイム |
| Y | パス情報 Y軸 |
| Z | パス情報 Z軸 |
| I, J, K | 補間パラメータ、円中心 |
| F | 送り速度、G95の時間(逆時間プログラミング) |
| O | 出力アドレス |
| D | 追加情報(切れ刃補正テーブル) |
| E | PLC追加情報 |
| S | 主軸回転数 |
| T | 工具番号 |
| M | 機械機能 |
| Q | パラメータプログラミング |
| W | コマンド拡張 |
特殊記号
| 記号 | 機能 |
|---|---|
| ; | 行の残りはコメントとして解釈 |
| [ ] | ジャンプマーク、FlexProgでのインデックス |
| /*…*/ | FlexProgでのカプセル化コメント |
| ( ) | コメント、FlexProgでの関数括弧 |
ファナック 31i Gコード完全リファレンス:CNCマシニングセンタ対応(30i, 31i, 32i)
アマダ AE255NT / AE2510NT CNCタレットパンチプレス:包括的G&Mコードガイド
CNCマシン
- 旋盤とフライス盤の違いを徹底比較|用途別の選び方ガイド
- CNCフライス加工の極意|精密金属加工の基礎から応用まで
- アップカット vs ダウンカット:最適なミリング手法の選び方
- ねじ切りフライス vs タッピング:あなたの部品に適したネジ加工方法は?
- フライス加工と旋盤加工の主な共通点を解説
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- G82 ドリルサイクル(ドウェル付き)をマスター ― CNC フライス加工例題プログラム
- Anilam 4200T CNC旋盤制御: Gコード機能をマスターする
- GSK 980TDb Gコード完全ガイド:旋削用CNCシステム向け
- CNC Gコード・Mコード 総合ガイド:フライス盤・旋盤対応
- NCT 201 Gコード完全リファレンス:CNC旋盤とフライス盤