



GSK 980 TDc CNCプログラミングデモ:G02/G03円弧のシームレスな接続
GSK 980 TDc のプログラム例です。G02/G03 円弧補間Gコードを使用し、2つの円弧を滑らかに接続する方法を示しています。
GSK 980 TDc プログラミング例
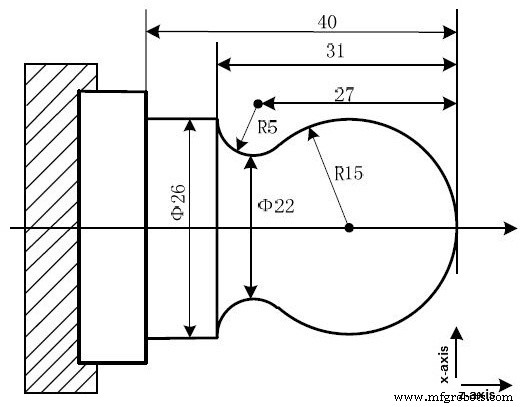
Program: O0001
N001 G0 X40 Z5; (早送り移動)
N002 M03 S200; (主軸正回転開始)
N003 G01 X0 Z0 F900; (ワーク接近)
N005 G03 U24 W-24 R15; (R15円弧切削 CCW)
N006 G02 X26 Z-31 R5; (R5円弧切削 CW)
N007 G01 Z-40; (φ26直線切削)
N008 X40 Z5; (開始点へ戻り)
N009 M30; (プログラム終了)
解説
- N005 G03 U24 W-24 R15: 増分モード(U/W)で、現在位置からX+24, Z-24の位置へ、半径15で反時計回り(G03)円弧補間。開始点から見た終点が(X+24, Z-24)で、半径15の円弧が幾何学的に定まる。
- N006 G02 X26 Z-31 R5: 絶対モード(X/Z)で、X26 Z-31へ半径5で時計回り(G02)円弧補間。前ブロックの終点(X24 Z-24? 要確認)から滑らかに接続される。
- ポイント: 2つの円弧(R15 CCW → R5 CW)が接点で**接線連続(G1連続)**になっているかどうかは、幾何学的に中心-接点-中心が一直線上にあるかで決まります。このプログラムではR指定のみで中心座標を明示していませんが、NC内部で計算され接続されます。より厳密な制御が必要ならI/J/K(KはZ軸方向)で中心ベクトルを指定するのが確実です。
- U/W vs X/Z: N005は増分(U/W)、N006は絶対(X/Z)で混在しています。モード(G90/G91)の切替またはアドレス使い分けがされていると思われます。
GSK 980 TDcは旋盤用コントローラーで、扇形/複合円弧加工においてR指定の手軽さとIJK指定の確実性を使い分ける現場ノウハウが活きる例です。
CNCマシン
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- CNC G02 円弧補間(時計回り) – 実践的Gコードプログラミング例
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- CNCプログラム例:G03円弧補間 – CNC加工の数学をマスター
- CNCでG02/G03円弧補間をマスター:ステップバイステップ例
- CNCフライス例: G90絶対/G91インクリメンタルと円弧G02/G03補間
- CNCフライス盤の円弧補間:G02/G03 Gコード実践プログラム例
- CNCフライス盤プログラミング: 初心者向け実例ガイド
- G01マスター:CNCプログラミングにおける面取り・コーナーR
- ワイヤ放電加工 プログラミング:マシニストのための完全CNCガイド
- CNCプログラミング基礎:ステップバイステップ チュートリアル & サンプルコード