



CNCフライスプログラム: G90絶対モードからG91増分モードへの変換とG03例
CNCフライス加工プログラムの例として、G90絶対モードのプログラムをG91増分モードに簡単に変換する方法を紹介します。
CNCフライスプログラム例
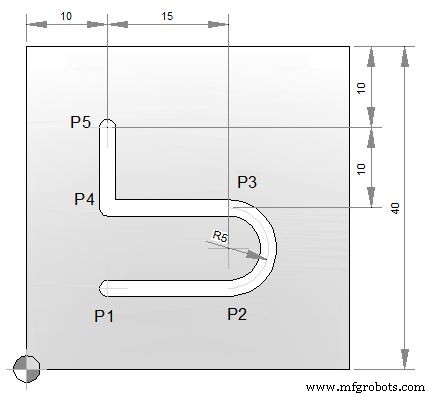
| G90 絶対プログラム | G91 増分プログラム |
|---|---|
N10 T1 M6 M3 G43 N15 S2000 F80 N20 G0 X10 Y10 Z1 (P1) N25 F30 N30 G1 Z-2 N35 X25 F80 (P2) N40 G3 X25 Y20 I0 J5 (P3) N45 G1 X10 (P4) N50 Y30 (P5) N55 G0 Z100 G49 N60 M30 |
N10 T1 M6 M3 G43 N15 S2000 F80 N20 G0 X10 Y10 Z1 N25 F30 N30 G1 Z-2 N35 G91 X15 F80 N40 G3 X0 Y10 I0 J5 N45 G1 X-15 N50 Y10 N55 G90 G0 Z100 G49 N60 M30 |
CNCマシン
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- CNCプログラム例:G03円弧補間 – CNC加工の数学をマスター
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- 包括的CNCフライスサンプルプログラム - Gコードチュートリアルと解説
- CNCフライス例: G90絶対/G91インクリメンタルと円弧G02/G03補間
- CNCフライス盤の円弧補間:G02/G03 Gコード実践プログラム例
- CNCフライス盤プログラミング: 初心者向け実例ガイド
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- CNCフライス加工:G70ボルト穴サークルプログラム - シンプルかつ正確な例