



GTCNC-150iM-II CNCフライス盤・マシニングセンタ 完全G&Mコード プログラミングマニュアル
GTCNC-150iM-II Gコード / Mコード 一覧
GREAT-150iM-II または GTCNC-150iM-II フライス盤・マシニングセンタで使用されるGコードおよびMコードのリファレンスです。
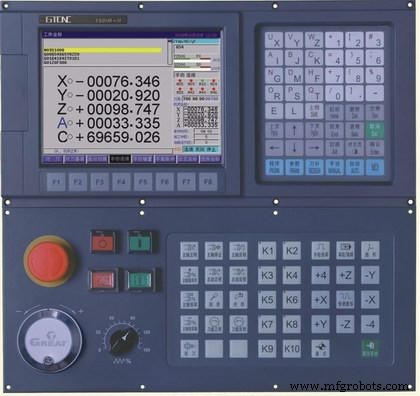
Gコード
| Gコード | 機能説明 |
|---|---|
| G00 | 早送り(急速位置決め) |
| G01 | 直線補間 |
| G02 | 円弧/ヘリカル補間(時計回り / CW) |
| G03 | 円弧/ヘリカル補間(反時計回り / CCW) |
| G33 | ねじ切り |
| G04 | ドウェル(一時停止) |
| G15 | 極座標コマンド キャンセル |
| G16 | 極座標コマンド |
| G17 | X-Y平面選択 |
| G18 | Z-X平面選択 |
| G20 | インチ入力(英制度) |
| G21 | ミリ入力(メトリック制度) |
| G28/G281/G282/G283 | 第1原点(機械原点)へ復帰 |
| G30/G301/G302/G303 | 第2、第3、第4原点へ復帰 |
| G26 | X、Y、Z軸をプログラム原点へ復帰 |
| G261 | X軸をプログラム原点へ復帰 |
| G262 | Y軸をプログラム原点へ復帰 |
| G263 | Z軸をプログラム原点へ復帰 |
| G40 | 工具半径補正キャンセル |
| G41 | 工具半径補正(左) |
| G42 | 工具半径補正(右) |
| G43 | 工具長補正(正方向) |
| G44 | 工具長補正(負方向) |
| G45 | 工具オフセット値増加 |
| G46 | 工具オフセット値減少 |
| G47 | 工具オフセット値の2倍増加 |
| G48 | 工具オフセット値の2倍減少 |
| G49 | 工具長補正キャンセル |
| G37 | スケーリング キャンセル |
| G36 | スケーリング 有効 |
| G12 | プログラマブルミラー キャンセル |
| G11 | プログラマブルミラー 有効:対称加工を実現 |
| G52 | ローカル座標系設定 |
| G53 | 機械座標系選択 |
| G54 | ワーク座標系 1 |
| G55 | ワーク座標系 2 |
| G56 | ワーク座標系 3 |
| G57 | ワーク座標系 4 |
| G58 | ワーク座標系 5 |
| G59 | ワーク座標系 6 |
| G60 | 精密位置決め(正確な停止) |
| G64 | 連続パス制御(カッティングモード) |
| G68 | 座標回転 |
| G69 | 座標回転キャンセル |
| G73 | 深穴ドリリング サイクル |
| G74 | 逆タッピング 深穴タッピング サイクル(CCW) |
| G76 | 仕上げボーリング サイクル |
| G80 | 固定サイクルキャンセル / 外部操作機能キャンセル |
| G81 | ドリリング サイクル |
| G82 | チップ除去ドリリング サイクル または カウンターボーリング サイクル |
| G83 | チップ除去ドリリング サイクル(ペックドリリング) |
| G84 | タッピング サイクル(CW) |
| G85 | ボーリング サイクル |
| G86 | ボーリング サイクル |
| G87 | ボーリング サイクル |
| G89 | ボーリング サイクル |
| G90 | 絶対値プログラミング |
| G91 | 増分値プログラミング |
| G92 | ワーク座標系設定 または 主軸最高回転数制限 |
| G94 | 分当り送り(mm/min) |
| G95 | 回転当り送り(mm/rev) |
| G98 | 固定サイクル 初期点復帰:最終穴加工に適用 |
| G99 | 固定サイクル R点復帰:初回穴加工に適用 |
| G22 | プログラム繰り返しコマンド |
| G800 | プログラム繰り返しキャンセル |
| G65 | マクロプログラム 非モーダル呼び出し |
| G66 | マクロプログラム モーダル呼び出し |
| G67 | マクロプログラム モーダル呼び出しキャンセル |
| G180〜G189 | ユーザー定義 マクロプログラム |
Mコード
| Mコード | 機能説明 |
|---|---|
| M02 | プログラム終了、自動運転停止(デフォルトはM02) |
| M30 | プログラム終了、主軸停止、クーラントOFF |
| M00 | プログラム一時停止、「運転」押下で継続 |
| M20 | プログラム終了、パラメータ設定回数だけ繰り返し実行(CNCテスト用) |
| M98 | サブプログラム呼び出し |
| M99 | サブプログラム終了 |
| M97 | プログラム スキップ |
| M03 | 主軸正回転(CW) |
| M04 | 主軸逆回転(CCW) |
| M05 | 主軸停止 |
| M06/M16 | 工具交換 |
| M08 | クーラントON |
| M09 | クーラントOFF |
| M10 | 工具クランプ |
| M11 | 工具アンクランプ |
| M24 | ブローOFF |
| M25 | ブローON |
| M32 | 潤滑ON |
| M33 | 潤滑OFF |
| M41 | ユーザー定義 ON |
| M42 | ユーザー定義 OFF |
| M43 | ユーザー定義 ON |
| M44 | ユーザー定義 OFF |
| M45 | ユーザー定義 ON |
| M46 | ユーザー定義 OFF |
| M47 | ユーザー定義 ON |
| M48 | ユーザー定義 OFF |
| M49 | ユーザー定義 ON |
| M50 | ユーザー定義 OFF |
| M51 | ユーザー定義 ON |
| M52 | ユーザー定義 OFF |
| M53 | ユーザー定義 ON |
| M54 | ユーザー定義 OFF |
| M55 | ユーザー定義 ON |
| M56 | ユーザー定義 OFF |
| M57 | ユーザー定義 ON |
| M58 | ユーザー定義 OFF |
| M61 | 主軸 第1段変速(ハイギア) |
| M62 | 主軸 第2段変速(ローギア) |
| M63 | 主軸 第3段変速 |
| M64 | 主軸 第4段変速 |
| M317 | 機械座標系 X軸クリア |
| M318 | 機械座標系 Y軸クリア |
| M319 | 機械座標系 Z軸クリア |
| M320 | 機械座標系 全軸(X,Y(C),Z,A,B)クリア |
プログラム命令(アドレス文字)
| 命令 | アドレス |
|---|---|
| ファイル番号 | % |
| ブロック番号 | N |
| 準備機能(Gコード) | G |
| 補助機能(Mコード) | M |
| 工具選択 | T |
| 工具補正 | H D |
| 主軸機能 | S SP |
| 切削送り速度 | F |
| 座標軸 | X Y Z A |
| 円弧中心座標 | I J K |
| ステップ長 / 半径 | R |
| 遅延時間 / プログラム番号 | P |
| 繰り返し回数 | L |
CNCマシン
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- Fanuc G94端面加工サイクル完全ガイド: CNC加工実践例
- Fanuc G72端面サイクル デモ:ステップバイステップCNCプログラミングガイド
- G84 タッピングサイクルをマスター:実践 CNC プログラミングガイド
- シーメンス Sinumerik L93 溝入れサイクル:溝加工サンプル NC プログラム
- シーメンス Sinumerik CYCLE82 ドリル座ぐりサイクル: ステップバイステップ プログラム例
- Milltronics旋盤 Mコード完全リファレンス:CNCオペレータ向け
- Mach3 Mコード総合ガイド:CNC加工用