



CNC切削プラスチック部品の遅延変形:原因、診断、防止策
加工直後は問題なく見えても、後で変化する
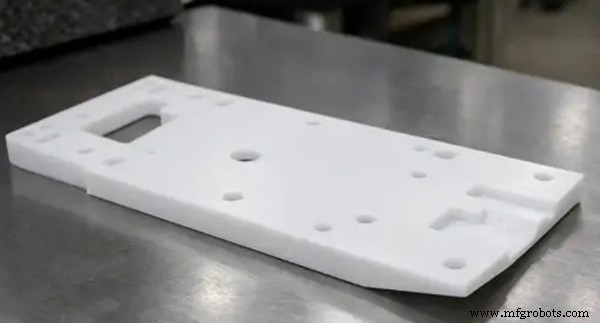
金属とは異なり、プラスチックは本質的に剛性や寸法安定性を備えていません。加工後長期間経ってから明確な時間依存応答を示すことがあります。
CNC切削中、部品は一時的な平衡状態にあります:
- 切削中、治具が材料を保持。
- 加工終了後、外部拘束が解除。
- 時間経過とともに内部応力が再分配開始。
結果として、外力なしでも部品が徐々に自発的に変形することがあります。
この寸法変化は通常3形態で現れます:
- 反り(ウォーページ)
- 寸法収縮または膨張
- 局所的ねじれ変形
なぜ変形が後から現れるのか?
プラスチック部品は加工直後に初期形状を維持することが多いですが、その後数時間〜数日でシフトします。
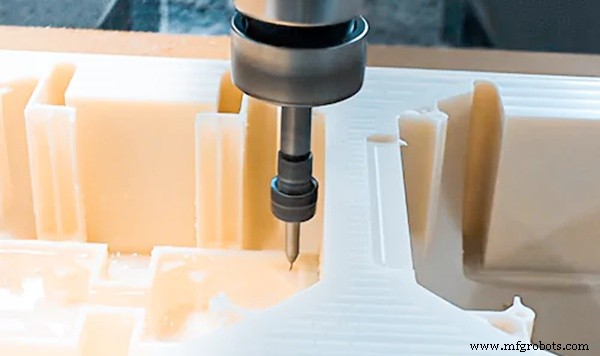
1. 残留応力の解放
残留応力は2つの主要源から生じます:材料自体の製造履歴(射出成形、押出し等)と、工具圧力と摩擦誘導表面応力を導入する加工プロセス自体。
CNC切削中:
- 材料が局所的に除去される。
- 元の応力バランスが崩れる。
- 内部構造が拘束を失う。
しかし、残留応力は即座には崩壊しません。代わりに材料は応力緩和プロセスを経験し、分子鎖が数時間〜数日かけてゆっくり移動・再配向し新たな平衡へ向かいます。典型的結果は反り、ねじれ、局所寸法ドリフトです。
2. 分子鎖「メモリー効果」
ポリマーは長鎖分子です。高速CNC切削は加工面近くの鎖を伸張、配向、部分的に切断する - バネを伸ばすようなもの。加工直後これら鎖は完全には応答せず、部品は一時的に形状を保持。時間経過と温度変動で鎖が徐々に元の巻き戻り状態へ戻り、収縮や変形を引き起こします。
3. 熱膨張の後遺症
適切な冷却があっても、切削ゾーンはPOMの融点やPMMAのガラス転移点に近い温度に達することがあります。加工直後の部品温度分布はしばしば不均一。室温まで完全冷却されるまで(厚肉部では数時間かかることも)寸法変化が生じることがあります。
4. 吸湿による体積変化
ナイロン(PA)等の吸湿性プラスチックは空気中の水分を吸収。加工後、水分が徐々に材料へ浸透し分子間隔を変化させわずかに膨張。不均一吸収(表面速い、内部遅い)が差動ひずみを生み、最終的に変形を招くことがあります。
5. 加工・クランピング応力の解放
加工中、部品は大きな力でクランプされます。治具拘束が実際の変形を隠蔽し、切削が追加残留応力を導入することも。部品取り外し後、応力再分配、構造反発、寸法変化が発生。薄肉部品と大型平板構造が特に脆弱です。
解決策:遅延変形をどう制御するか?
目標は変形を完全に排除することではなく、応力解放の経路と速度を管理することです。
1. 低応力材料または安定化グレードの選択
内部応力が最小限の材料、または安定化処理済みグレードを優先:
- アニールPOM
- 安定化PA
- 低応力PCグレード
材料固有の安定性が潜在変形の上限を大きく決定します。
2. 対称的・段階的加工の採用
片側から大量材料除去を避け、両面バランス加工、層ごと材料除去、全体剛性の急激な喪失回避を実施。これらアプローチで急激な応力解放を抑制。
3. 荒加工後の応力安定化時間を確保
荒加工後、仕上げ加工前に常温で12〜24時間休ませる。このステップで納品後の寸法ドリフトを大幅削減可能。
4. 切削熱と加工応力の制御
パラメータ最適化:
- 高主軸速度と浅い切込み深さを使用。
- 摩耗工具の使用回避。
- 切削温度上昇の監視と制限。
これら対策で加工中の二次応力導入を最小化。
5. 吸湿性材料の湿度管理
PA等の場合:
- 管理湿度で部品保管。
- 必要に応じ調湿。
- 加工直後の部品を高湿度環境に曝露しない。
適切な湿度管理で寸法安定性を大幅改善可能。
ケーススタディ:POM構造部品の遅延変形
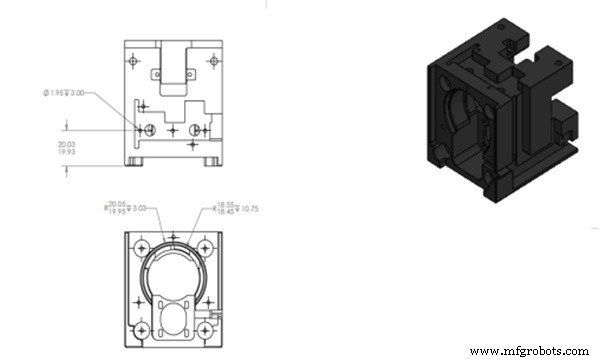
自動化装置用構造部品で厳しい公差要求:
- 材質:黒色POM
- サイズ:66 × 66 × 72 mm
- 公差:ISO 2768-MK
- 特徴:深いキャビティとマルチ穴位置決めを持つ平面。
- 用途:精密組立位置決め。
初期状況
加工直後の検査で:
- 平面度は要求満たす。
- 穴位置精度は公差内。
- 納品時異常なし。
しかし24時間後:
- 開口構造が内側へ0.2mm収縮。
- 組立時穴アライメントずれ。
- ロット一貫性が不安定に。
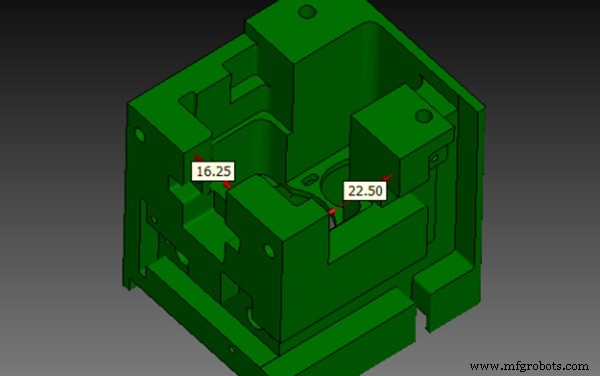
初期試み(非効果的)
エンジニアリングチームはまず工具問題を疑い:
- 切削工具交換。
- 送り速度低減。
- 仕上げパス増加。
これら調整にもかかわらず、24時間後に変形持続。
根本原因分析
さらなるレビューで判明:
- 原材料の内部残留応力。
- 片側のみ大量材料除去。
- 加工中の治具クランピングで変形が隠蔽されていた。
実質的に、加工は変形を一時的に拘束しただけで応力を消除しなかったのです。
最終最適化戦略
プロセス変更:
- 両面段階的加工へ切替。
- 荒加工後24時間休止期間設定。
- 仕上げで浅切込み採用。
- 温湿度管理環境での安定化期間を最終検査前に追加。
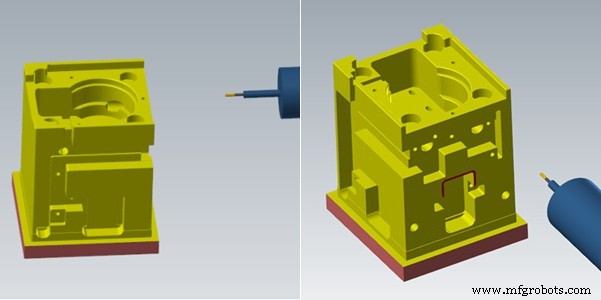
最終検査は部品が温湿度管理環境で安定化した後にのみ実施。
最終結果
最適化後成果:
- 遅延変形ほぼ排除。
- 平面度0.1mm以内維持。
- ロット一貫性大幅改善。
結論
CNC切削プラスチック部品の遅延変形は、加工精度問題ではなく根本的に時間依存の応力緩和プロセスです。最も効果的な緩和策は以下の組み合わせです:
- 慎重な材料選定。
- 最適化加工戦略。
- 制御された応力解放タイミング。
目的は、最終仕上げや検査前に応力を解放させ、納品後の寸法変化を防ぐことです。
WayKenは複雑形状・タイト公差の精密部品向けプロフェッショナルプラスチックCNC加工サービスを提供。最適化プロセス、応力制御戦略、厳格品質検査で寸法安定性向上と遅延変形リスク低減を支援します。
CNCマシン
- 代表的4大工具摩耗の防止策:熱的・機械的要因への対処法
- CNC、3Dプリント、ハイブリッド試作手法の評価:最適な機能性を実現する選択
- サイドミリング完全解説:プロセス、操作、種類で実現する精密加工
- インドの信頼できるレーザー溶接機メーカー トップ7選【2024年最新版】
- CNCプログラム例:Selcaプロファイル – ステップバイステップガイド
- キャビネット製造で利益を最大化する2大戦略:エコノミー・プロフェッショナルライン完全解説
- 5×10 1530 ATC CNCルーター(360°集約ヘッド搭載)─精密木工機
- プレミアム1530 5×10 CNCネスティングマシン、カナダへ出荷
- 精密CNC加工:航空宇宙製造の卓越性に不可欠
- NK260制御システムでの工具キャリブレーション:ステップバイステップガイド
- 防衛・軍事業界プロジェクト成功の鍵となる要因