



帯鋸盤(バンドソー)操作と安全:完全ガイド
学習目標
このユニットを修了すると、以下のことができるようになります:
- バンドソーの種類を識別できる
- 安全規則を理解し遵守できる
- 横型バンドソーの操作を説明できる
- 縦型バンドソーの操作を説明できる
- チョップソー(切断機)の概要を説明できる
- 鋸刃の選定基準を説明できる
- 歯のセット(歯振り)を説明できる
- バイスへのワーク載せ方を説明できる
- 潤滑・冷却の重要性と方法を説明できる
バンドソーの概要
市場には横型バンドソーと縦型バンドソーの2種類があります。どちらも工作機械として一般的で、特別な技能がなくても使用できますが、作業の性質上、機械に精通し、基本手順を守ることが重要です。以下に縦型バンドソーの安全な使用手順を示します。
ステップ1:安全第一
電動工具を扱う前には、安全ゴーグル、手袋、その他必要な保護具を着用してください。ゆるい服装は鋸刃に巻き込まれる危険があるため避けてください。
ステップ2:機械を知る
ほとんどのバンドソーは変速機構を備えていますが、単速でも問題ありません。操作盤の配置は一般的に以下の通りです(機械正面に立った場合):
- 電源スイッチと速度表示:左側
- トランスミッションシフトレバーと変速制御:後部
- 傾斜テーブル:前部(ワークの送りやすさを調整)
- ブレード上部のエアブロワー:切りくずを作業者から遠ざける
ステップ3:測定とマーキング
切断したいワークに寸法をマーキングします。ワークサイズが機械の通過寸法(スロート深さ)内に収まるか確認してください。これは直線切断よりも輪郭切断(コンターソーイング)で重要です。直線切断では、ワーク幅がブレードとコラムの間隔を超えないか確認します。輪郭切断では、あらゆる方向でコラムとブレードの隙間を通過できるか確認し、無理なら事前に余分な部分を切り落としておきます。
ステップ4:速度設定
被削材に応じてブレード速度を設定します。一般的な目安:
- 軟らかい材料(アルミ、木材等) → 高速
- 硬い材料(鋼、鋳鉄等) → 低速
電源投入後、数秒待って定格回転数になるのを待ちます。
ステップ5:ワーク送り
マーキングと速度設定が完了したら送り作業に入ります。機械によって手動送りと動力送りがあります。送り前(電源投入前でも)に、ブレードの歯がどちら側を向いているか確認してください。歯が向いている側からワークを送り込みます。
- 手動送り:手をブレードの軌道から離し、ワークをしっかり把持して切断線をブレードに合わせ、押し込みます。
- 動力送り:可動部に巻き込まれない位置で操作します。
切断完了後、ワークを取り出し、機械を停止させます。
安全規則
- 開始・停止スイッチの位置を把握する。
- ブレード張力が適正で、カバーが閉まっていることを確認してから使用する。
- 材料厚みに対して最低3山以上噛み合う刃を選定する。
- 材料ごとの推奨最高速度を超えて運転しない。
- ブレードが十分鋭利か確認する。
- すべてのガードを規定位置にセットする。上部ガイド/ガードアセンブリはワークから1/4インチ(約6mm)以内に下げる。
- ワークがテーブルに平らに接しているか確認してから切断を開始する。
- ブレードが定格回転数に達するまで切断を開始しない。
- 手とブレードの間に安全な距離を保つ。
- 切断に適切な力を加える(無理に押し込まない)。
- 小型や不定形ワークは、押し板(プッシュスティック)を使用する。
- 薄板がスロットに挟まったり、インサートの端に当たったりしないよう注意する。
- ブレードが噛み込んだ(ブレードバインディング)場合:電源コードを抜き、完全停止してからブレードをワークから外す。
- 機械が完全停止するまで調整しない。
- バンドが切れた場合:電源を切り、機械が完全停止するまで近づかず、指導教員に連絡する。
- 機械停止後、ブラシや布で切りくずを除去し、大量堆積を防ぐ。
- 作業終了時は電源を切り、清掃してから離れる。
横型バンドソー
バイスの調整とワーク載せ
- ハンドルを左に回すとバイスが緩み、右に回すと締まります。
- クランプされていなければ手でバイスを移動可能。固い場合はハンドルを少し緩める。
- 切断中にワークが飛び出さないよう確実に固定する。
- ブレードの複数の歯が同時に切削するよう、ワークを配置する(1山だけで切らない)。
バイスの角度調整(傾斜切断)
- 直角以外の切断では、バイス角度を最大45°まで調整可能。
- 切断ヘッドを持ち上げ、ボルトを調整して角度を設定する(下図参照)。
- 切断前にボルトを締め直し、ジョーを元の位置に戻す。
- バイスを45°傾けた場合、最大ワークサイズはφ8インチ(丸材)および8インチ角(角材)になる。
横型バンドソー操作手順
- ハンドルを持ち上げ、機械をロック位置に固定する。
- ワークをバイスに挟み、しっかり締める。
- 薄い縦長ワークは切らない(ブレード損傷の原因)。
- 大型の平板ワークは横型では切らない。縦型バンドソーを使用する。
- ブレードガイド(ホルダー)をワークに合わせて調整し、クリアランスを確保する。
- 必要に応じてクーラント(切削油)をONにする。
- 非常停止ボタンを引き出し位置(作動可能状態)にする。
- 緑色のスタートボタンを押して機械を始動する。
- 材料に合わせてブレード速度を調整する。
- 縦送りレバーをゆっくり操作し、必要に応じて速度を変える。ヘッド下降速度について指導教員に相談する。速すぎるとブレード損傷、遅すぎると切れ味低下の原因になる。ブレードの自重で切削させるのが基本。
- 切断完了後、機械は自動停止する。
- ヘッド速度をデフォルトに戻し、機械を清掃する。
縦型バンドソー
セットアップ
- 電源OFFの状態で、ガイドポストの高さをワーク上面から1/4インチ(約6mm)に調整する(ガイドポストロックを緩めて調整後、再ロック)。
- プッシュスティックを用意しておく。
操作手順
- 電源を入れ、最高回転数になるまで待つ。
- ワークを切断する。指はブレードから最低4インチ(約10cm)離す。
- 小型ワークはプッシュスティックを使用する。
- 曲線や複雑な切断ではリリーフカット(逃げ切り)を入れる。ブレードへの負荷軽減と、切り戻しの手間を省ける。
- 長尺材や挽き割り(リソーイング)時は、受け側の作業者(テールマン)を配置する。
- テーパー切断(ベベルリッピング)時は、フェンスをブレードの低い側に置く。
- ブレードから「カチカチ」音がしたら即座に停止。ブレード破断の前兆。指導教員に報告する。
- 切断終了時はフットブレーキでブレードを停止させ、完全停止を確認してから離れる。ブレードが回ったまま放置しない。
作業後手順
- ほうきとちりとりで切りくずと切片を清掃する。
- 機械を拭き上げ、損傷がないか点検。異常があれば指導教員に報告する。
チョップソー(切断機)手順
- 材料をテーブルに置き、フェンスに密着させる。
- テーブル角度を目的の向きに設定し、ピボットを固定する。
- この段階では電源を入れない。ブレードを目的の切断位置に合わせる。
- ブレードを最高位まで上げる。突然手を離さない。
- ワークをテーブルとフェンスにしっかり押さえ、手はブレードから最低6インチ(約15cm)離す。
- ブレードが最高位でハンドルをしっかり握り、スイッチを押し続ける。
- ブレードが最高回転数に達したら、ゆっくり下ろして切断する。
- 切断完了後、スイッチを離して停止させる。
- ブレードが完全停止してから、ゆっくり元の位置まで上げる。
チョップソーにはいくつか種類があり、微妙に異なります。
- 複合チョップソー:チルト(傾斜)とピボット(回転)が可能。ワークの側面と上面の両方で角度切断できる。
- スライド複合チョップソー:複合機能に加え、リニアレールでスライド可能。より長い切断ができる。
鋸刃の選定
材料に適したブレード選定は、コストパフォーマンスの良いバンドソー作業の鍵です。以下のガイドラインで判断してください。
ブレード用語
ブレード用語を正しく理解すると、切削トラブルの相談がスムーズになります。
| 用語 | 定義 |
|---|---|
| ブレードバック | 歯部を除いたブレード本体 |
| 厚み | ブレードの側面間寸法 |
| 幅 | 歯先からバックまでの公称寸法 |
| セット(歯振り) | 歯を左右に曲げ、バックが切りくず溝を通過できるクリアランスを確保すること |
| カーフ(切り幅) | ブレード1回の切削で除去される材料量 |
| 歯ピッチ | 隣り合う歯先間の距離 |
| TPI(Teeth Per Inch) | 1インチあたりの歯数(ガレット間で測定) |
| ガレット | 歯の根元の曲面部分。歯先からガレット底までの深さをガレット深さと呼ぶ |
| 歯面 | 切りくずが形成される歯の表面 |
| すくい角 | 歯面と、切削方向に垂直な線との角度 |
歯形(トゥースフォーム)
歯先の形状は、切削効率、ブレード寿命、騒音、切断面粗さ、切りくず排出性に影響します。
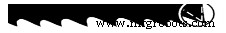
- バリアブルポジティブ(Variable Positive):歯間隔とガレット容量を変化させた設計。騒音・振動を抑え、高速切削、長寿命、良好な切断面を実現。
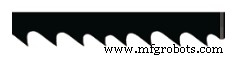
- バリアブル(Variable):バリアブルポジティブと類似のメリットを、より低速域で発揮する設計。
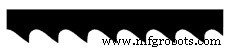
- スタンダード(Standard):幅広い用途に対応する汎用設計。
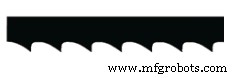
- スキップ(Skip):広いガレット設計で、木材、コルク、プラスチック、複合材など非金属向け。
- フック(Hook):スキップ類似だがすくい角が大きい。不連続な切りくずを出す材料(鋳鉄等)や非金属に対応。
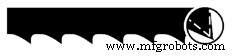
歯のセット(トゥースセット)
歯数と歯のオフセット角度の組み合わせを「歯のセット」と呼び、切削効率と切りくず排出性に影響します。
- レイカー(Raker):3山周期で一定角度(左、右、ストレート)。モディファイドレイカー:5または7山周期で、切削効率と仕上げ面向上(左、右、左、右、ストレート)。山の順序は製品により異なる。
- バリレイカー(Vari-Raker):歯ピッチと製品群に依存する周期。静粛で効率的、バリの少ない良好な仕上げ。
- オルタネート(Alternate):全山が交互にセット。仕上げを問わない高速材料除去向け。
- ウェービー(Wavy):グループごとにセット方向を変え、セット量を制御したパターン。細ピッチ製品で、薄板や断続切削時の騒音・振動・バリを低減。
- バリセット(Vari-Set):製品群とピッチに応じて歯高・セットパターンが変化。静粛・低振動で、難削材や大断面に有効。
- シングルレベルセット:単一の歯高寸法。全山を同位置・同量で曲げる。
- デュアルレベルセット:可変歯高寸法。複数の切削面を形成するため、山ごとに高さとセット量を変える。
バイスローディング(ワークの載せ方)
バイス内でのワーク配置は、1カットあたりのコストに大きく影響します。小さな束で切断すると効率が上がることが多々あります。
機械には定格載せ能力がありますが、実用レベルは通常その1/2〜1/3程度です(硬い材料は定格の1/3程度が最適)。
アングル、Iビーム、チャンネル、パイプなど異形材を切る際は、ブレードが切断全長を通じてできるだけ均一な幅を切れるよう配置するのが鉄則です。以下の図はコスト効率の良い載せ方の例です。いずれの配置でも、ワークが確実に固定できることが前提です(機械損傷・怪我防止)。
潤滑・冷却
潤滑はブレード長寿命と経済的切削に不可欠です。せん断ゾーンに適切に供給されると、発熱を大幅に抑え、歯面への切りくず流れを良好にします。潤滑不足では過度な摩擦熱で切りくずが歯に溶着し、切削抵抗増大、エネルギー損失、チッピングやストリッピング(歯欠け・歯飛び)を招き、ブレードを破壊します。
- 潤滑剤メーカーの指示に従い、正しい濃度で調合・供給する。
- 適切な濃度の補充液を常備する。
- 水だけをタンクに足さない。水比率が高すぎると潤滑不足で早期摩耗・ブレード破損の原因になる。
- 屈折計と目視で液状態を管理し、清浄さを保つ。
- 給油ノズルがせん断ゾーンの正確な位置を狙っているか確認する。
バンドソーブレードの選定手順
ブレード発注時に指定すべき情報:
製品名  長さ × 幅 × 厚み  TPI
例:CONTESTOR GT  16' × 1-1/4" × .042"  3/4 TPI
ステップ1:用途分析
- 機械:ブレード寸法(長さ×幅×厚み)が分かれば大抵十分。
- 材料:材質、硬度(熱処理済みか)、形状、寸法、束ね切りか単一切りかを確認。
- その他の要件:量産か汎用か、切削速度重視か工具寿命重視か、仕上げ面精度要求か。
ステップ2:製品選定
選定チャートを参照し、被削材に推奨されるブレードを特定する。
ステップ3:適正TPI決定
歯数選定チャートを使用。二択で迷ったら、より細かいピッチ(大きいTPI)を選ぶと性能が出やすい。妥協が必要なら、まず適正TPIを優先。
ステップ4:切削液・潤滑剤の手配
どのブレードでも性能向上と寿命延長のために必須。
ステップ5:ブレード取り付けと給油
ステップ6:ブレードの慣らし運転(ブレークイン)
ステップ7:正しい速度と送り速度で運転
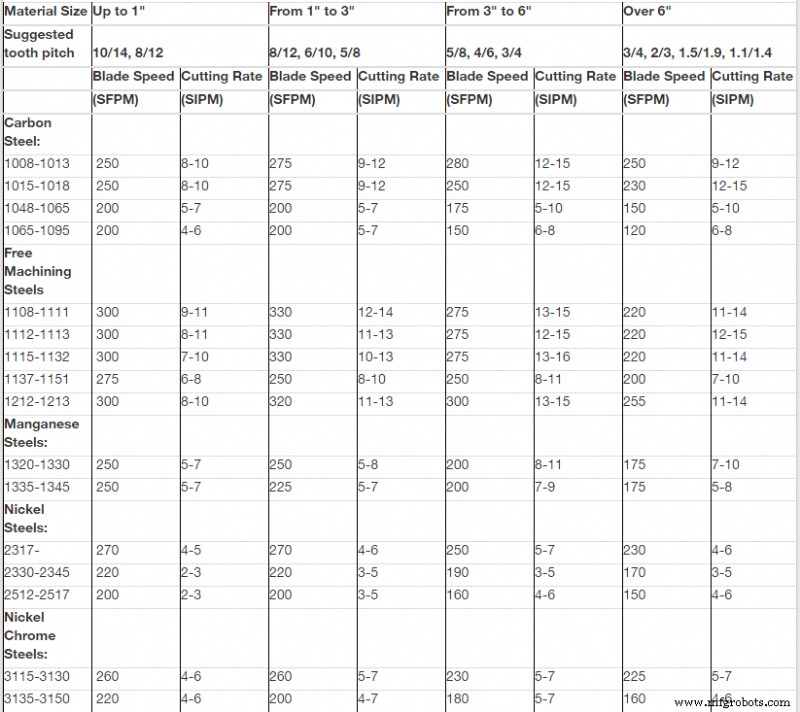
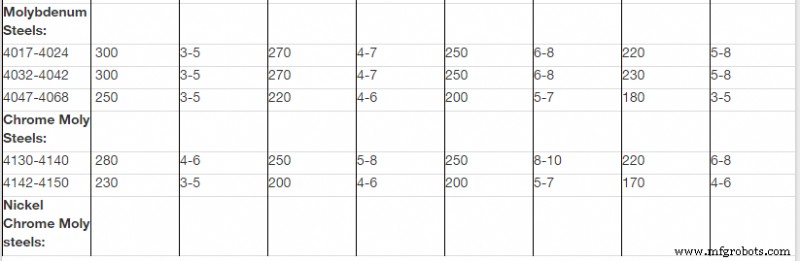
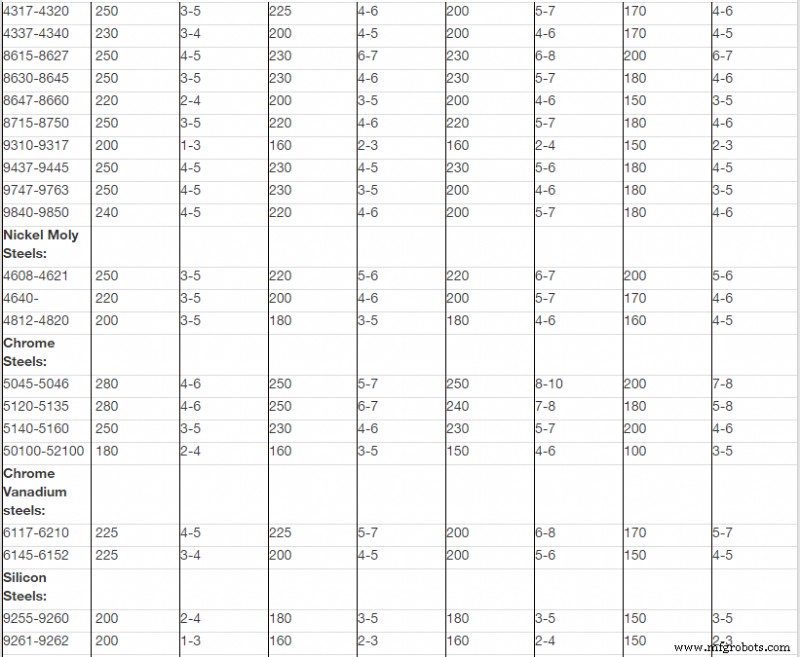
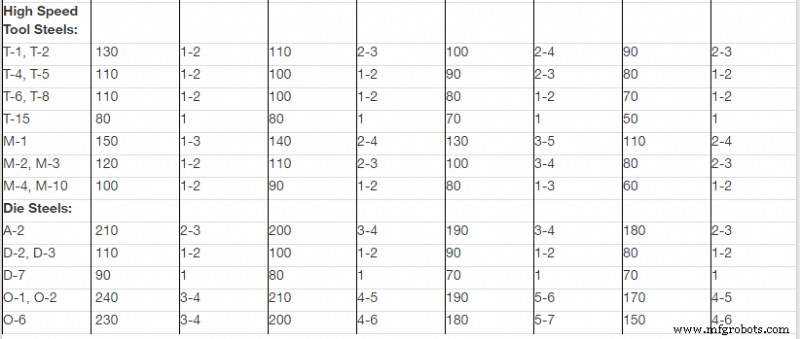
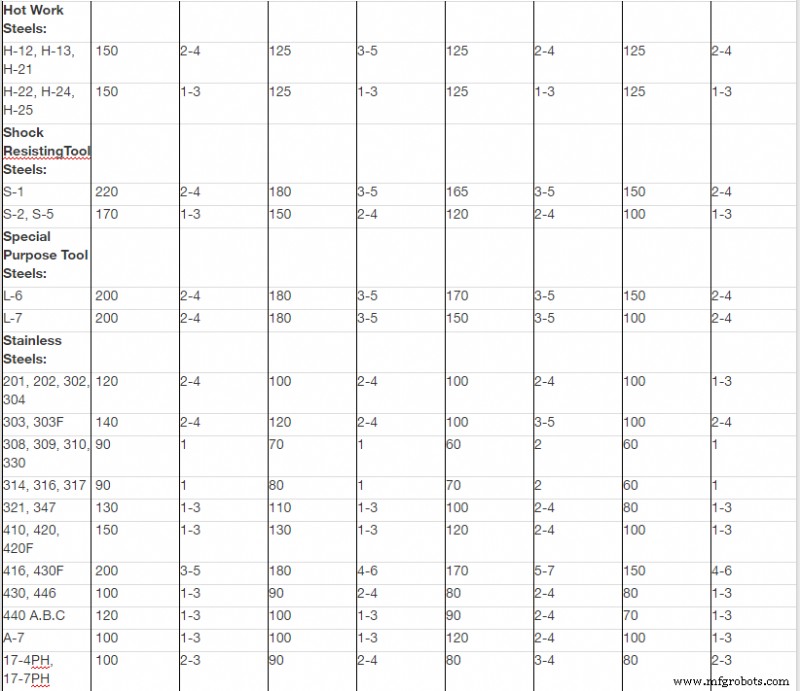
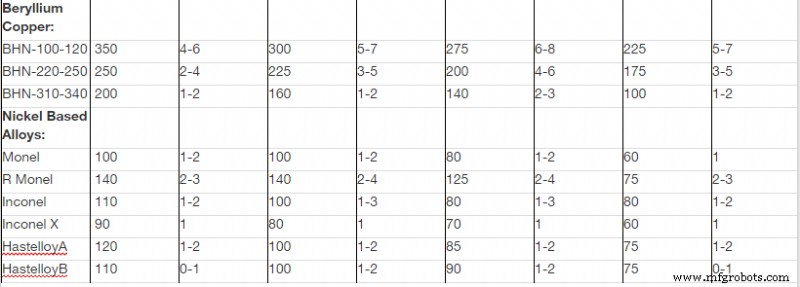
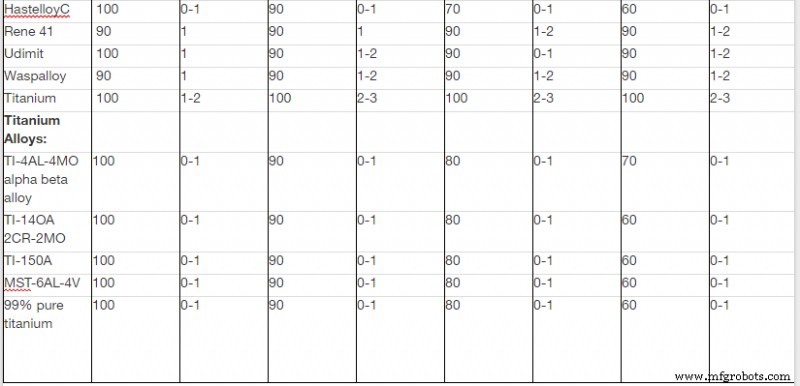
下記チャートを参照。
バイメタル鋸刃の推奨バンド速度と切削速度チャート
単元テスト
- バンドソーの2種類を挙げよ。
- バンドソー使用時の重要な5ステップを説明せよ。
- カーフ(Kerf)を説明せよ。
- 歯ピッチ(Tooth Pitch)とは何か。
- TPIを定義せよ。
- バリアブルポジティブ歯形を説明せよ。
- 歯のセット(Tooth Set)とは何か。
- 代表的な5つの歯のセットを挙げて説明せよ。
- 潤滑が必要な3つの理由を挙げよ。
- バンドソーブレード発注時に指定すべき情報は何か。
出典情報
この章は以下の資料から派生しています。
- 横型バンドソー手順:アイダホ州立大学「Horizontal Band Saw Operation」、CC:BY-SA 3.0
- 縦型バンドソー手順:[空白] by [空白]、CC:BY-SA 3.0
- チョップソー手順:novaLABS「Woodshop Red Safety and Basic Usage」、CC:BY-SA 3.0
産業技術