



CNC加工複雑性低減:主要課題と実証済み最適化戦略
深く狭い溝とタイトクリアランス構造
ヒートシンクやバルブボディなど、重量削減と放熱向上のため深く狭い溝と密集した薄肉リブを持つ部品が多々あります。CNC加工ではこれら特徴がいくつかの重大課題を生みます:
- 深溝にはロングエッジカッター必要。工具突出しが直径超えると弾性たわみとチャタリング発生、寸法不正確と表面欠陥の原因に。
- 狭溝の限られた空間がチップ排出妨げ、チップ詰まりと工具破損リスク増大。
- 深くタイトな領域へのクーラント浸透困難、熱蓄積で部品変形と精度低下。
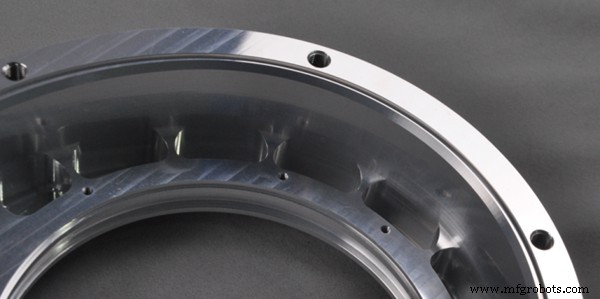
最適化技術
- 設計段階で溝幅拡大或いは深さ削減、工具直径対深さ比を許容範囲内に維持。
- 高剛性小径工具或いはロングエッジカッターに確実なクランプサポート併用。
- クーラント流量増加或いはチップ排出チャネル組み込み。
- 再設計不可なら段階的加工採用:荒加工でバルク除去、仕上げ加工で最終公差達成。
小Rと不完全コーナークリアランス構造
内部コーナーRが小さすぎるとEDMや手仕上げが必要。主な課題:
- 工具直径制限:小Rコーナーには微小工具必要だが、深キャビティには長工具必要で最小直径は剛性で制約される。
- 工具パス残留:工具Rが指定コーナーR超過すると材料残留、「デッドノット」形成。
- 追加工程ステップ:クリア不能コーナーはEDM必要、クランプ誤差とサイクルタイム増加。
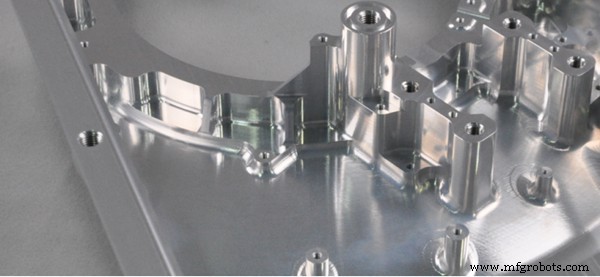
最適化技術
- 設計許容範囲で内部R拡大、標準工具で単一加工パス可能に。
- コーナーでヘリカル或いは円弧送りパターン適用、チャタリング誘発する急激方向転換回避。
- 問題領域を外部コーナー或いはプロセスノッチに再設計し加工簡素化。
薄肉構造
薄肉部品は軽量だが切削力で変形と振動に弱い:
- 低剛性:薄肉は剛性欠如、加工中弾性変形。
- クランプ課題:過度クランプ力で部品歪み;不十分で不安定位置決め。
- 共振リスク:低固有振動数が切削周波数と一致、表面品質劣化。
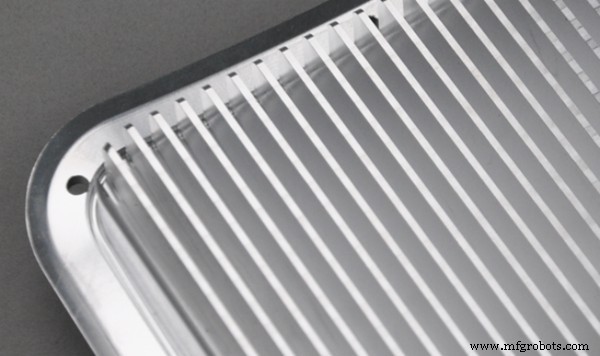
最適化技術
- 設計段階でリブ或いは一時サポート追加、加工後除去。
- 真空吸着カップや低融点合金充填等補助サポート活用。
- 荒・仕上げ分離;仕上げでは浅切込み、高主軸速度、高送り速度採用。
ケーススタディ:電気トラックヒートシンクハウジングの加工最適化
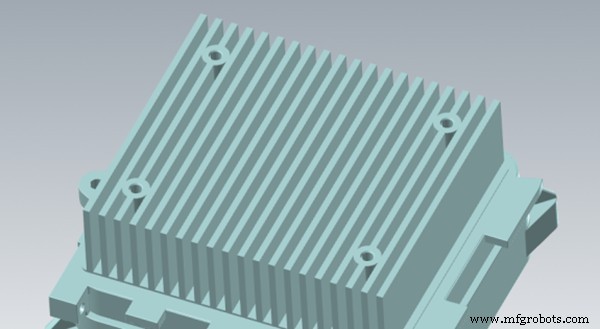
ADC12アルミ製ヒートシンクハウジング、159×135×67mm、密集フィン構造と深溝でパワートレイン熱放散。初期分析で複数ボトルネック発見:
設計起因加工課題
1. 不合理な深狭溝
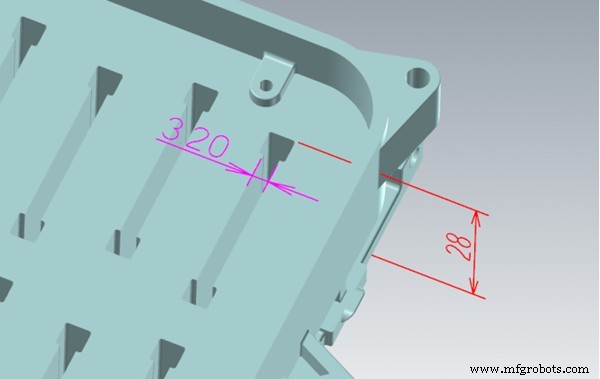
溝幅3.2mm、深さ28mmで3mmロングフルートカッター、突出し>29mm必要。剛性不足、工具破損リスク高、サイクルタイム長、Ra1.6達成困難。
2. 極小コーナーR
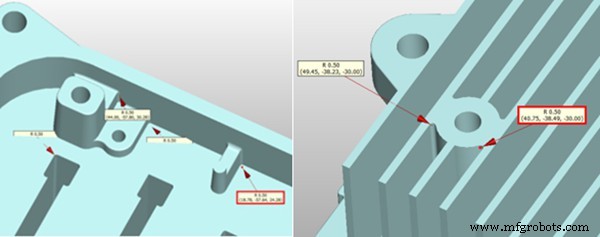
キャビティ深さ28mmで3mmカッター必要だが、R1.5が設計R0.5コーナー加工不能、EDMで除去必要な残留材発生。
3. 局所薄肉厚
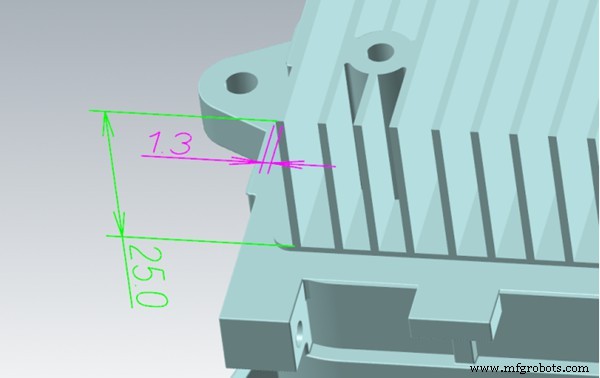
厚さ1.2mm、高さ25mmのフィンがフライス中に振動・たわみ、寸法安定性損なう。
最適化加工計画と結果
1. 段階的溝設計
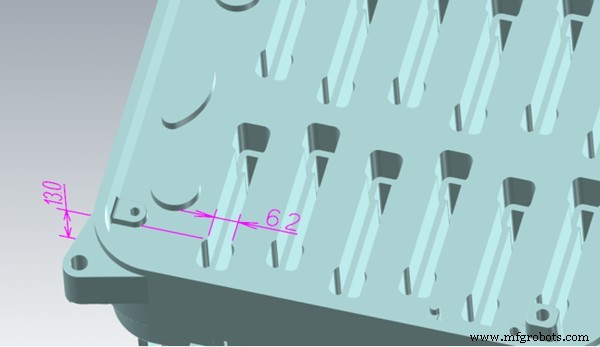
28mm溝を分割:下部15mmは3mm幅維持、上部13mmを6.2mmに拡幅。まず6mmカッターで上部加工、次に3mmカッターで深部処理。各工具が安全な長さ/直径比で動作、切削パラメータ3倍向上。総サイクルタイム2.8h→1.1h、工具コスト60%削減。
2. コーナーR拡大でEDM排除
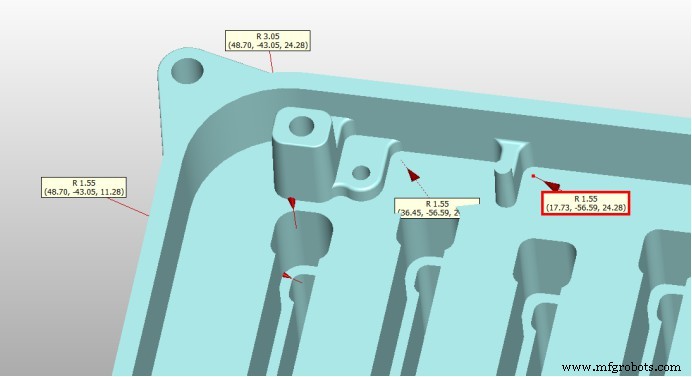
キャビティ底部RをR1.55、段差コーナーをR3に拡大。3mmと6mmフラットエンドミルで直接加工可能、EDM工程排除と寸法一貫性改善。
3. 薄肉厚増加
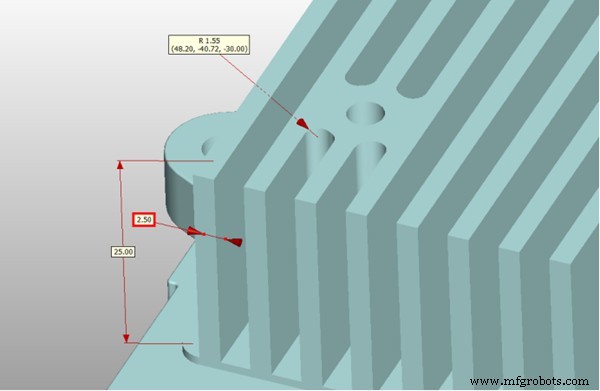
壁厚1.3mm→2.5mmに増加、たわみ抑制と±0.05mm公差達成。
加工性能比較
| 項目 | 改善前 | 改善後 | 改善度 |
|---|---|---|---|
| 単品加工時間 | 6.5 h | 3.2 h | 51%削減 |
| 工具消費 | 8-10本/個 | 4-6本/個 | 40%削減 |
| EDM工程 | 保持 | 排除 | 2.5h短縮 |
| 表面粗さ | Ra 1.6-3.2 | Ra 0.8-1.2 | 大幅改善 |
製造最適化推奨事項
- 工具アクセス評価:溝深さを工具直径の5倍以下に抑え、過度突出し回避。
- フィレットR選定:内部コーナーRを標準工具サイズに合わせ、EDM/手仕上げ排除。
- フィン構造調整:可能なら密集深溝を段階構成に置換、壁厚増加或いはフィン数削減で剛性と加工性向上。
複雑形状とタイト公差の豊富な経験を持つWayKenは、DFMフィードバックと先進戦略を統合したCNC加工ソリューションを提供。サイクルタイム、工具コスト、スクラップ率削減しながら一貫した高品質部品を保証します。
現代機械設計は複雑構造に依存しがち。CNC加工限界を無視すると加工困難、コスト超過、スクラップを招く。工具アクセス、薄肉振動、チップ排出、コーナーR問題を設計早期に対処すれば、微調整だけで製造容易性とコスト効率に大きな改善が得られます。
CNCマシン
- FangLing 2300Aでの切断速度調整:ステップバイステップガイド
- CNC加工材料完全ガイド:金属とプラスチックの選び方
- 初めてのCNCルーター選び:2024年完全購入ガイド
- NETZSCH交換部品:2025年に効率最大化とコスト削減を実現する7つのエキスパートヒント
- アニラム G172:効率的な矩形プロファイルミリングサイクル
- G71 縦荒削りサイクルをマスター:マザック CNC プログラミングガイド
- CNC工場の夏対策:猛暑でも工作機械を冷やす必須テクニック
- バッチ生産・大量生産におけるCNC工作機械の決定的役割
- ブラジル顧客からエッジバンディング・ネスティングCNCサービスへの好意的レビューに感謝
- 金属鋳造の包括的ガイド:技術・材料・用途
- 高品質部品加工のためのG73/G76サイクルを用いた精密CNC旋盤加工