



第4単元:旋削加工マスター — 荒/仕上げ、端面、穴あけ、ボーリング、ナーリング、パーティング、テーパー
学習目標
この単元を修了すると、以下のことができるようになります。
- 荒旋削と仕上げ旋削を説明できる
- ショルダー(段差)旋削を説明できる
- 端面加工(フェイシング)を説明できる
- センター/スポットドリルのセットアップ方法を説明できる
- ボーリングのセットアップ方法を説明できる
- ナーリングのセットアップ方法を説明できる
- パーティング/溝入れ用ワークの正しいセットアップができる
- テーパー計算ができる
- 4爪チャックでのワーク正しいセットアップができる
ワークを旋盤で加工する主な理由は2つ:所定サイズに切ること、真円な径を出すことです。全長で同一径が必要なワークには平行旋削が適用されます。旋盤で除去できる材料量は多くの要因で決まります。径は荒切削と仕上げ切削の2回で仕上げるべきです。
両端で同一径を出すには、旋盤の両センターが一直線上にある必要があります。
正確な切込み深さの設定
手順:
- 複合レストを30度にセット。
- 荒/仕上げ工具を取り付け。ヘッドストック方向に鞍を送る場合は右勝手旋削工具を使用。
- ツールポストを複合レスト左側に移動し、工具ビットをセンター高さにセット。
- ワーク径と材料に適した正しい回転数と送りを設定。
- 旋盤を起動し、ワーク右端で約0.005インチ深さ、0.250インチ長さの軽い試し切り。
- 旋盤を停止(クロス送りハンドルは動かさない)。
- 鞍ハンドホイールで工具をワーク端部(右側)まで移動。
- ワークを測定し、除去すべき材料量を計算。
- マイクロメータカラーを除去量の半分だけ回す。例:0.060インチ除去なら、カラーを0.030インチ回す(ワーク円周から切削するため)。
- 重要: 切込み深さ1/1000インチごとに、ワーク径は2/1000インチ減少する。
荒旋削
荒旋削は、最短時間で最大量の金属を除去する操作です。この操作では精度と仕上げ面は重要視しません。したがって、最大切込み深さ0.030インチ、送り0.020〜0.030インチ/回転を推奨。ワークは仕上げ寸法の約0.030インチ手前まで、できるだけ少ないパスで荒旋削します。
手順:
- 材料種類とサイズに適した正しい回転数と送り速度を設定。
- 切込み深さと機械状態に応じて、クイックチェンジギヤボックスを0.010〜0.030インチ送りに調整。例:0.010
- ツールホルダを複合レスト左側に移動し、工具ビットをセンター高さにセット。
- ツールポストを確実に締め、加工中にツールホルダが動かないよう固定。
- ワーク右端で約0.250インチ長さの軽い試し切り。
- ワークを測定し、工具ビットを適正切込み深さに調整。
- 約0.250インチ切削し、旋盤を停止して径をチェック。仕上げ寸法より約0.030インチ大きい状態に。
- 必要なら切込み深さを再調整。
仕上げ旋削
荒旋削に続く仕上げ旋削は、滑らかな仕上げ面を作り、ワークを精密な寸法に仕上げます。工具ビットの刃先状態、機械とワークの剛性、旋盤速度と送りなどが仕上げ面品質に影響します。
手順:
- 工具ビット切れ刃に欠け、焼け等がないか確認。仕上げ切削前に切れ刃をホーニングするのが良い習慣。
- 推奨速度と送り速度を設定。送り速度は要求仕上げ面に依存。
- ワーク右端で約0.250インチの軽い試し切りで真円径を出し、工具ビットをその径にセット、マイクロメータカラーを正しい径にセット。
- 旋盤停止、径を測定。
- 除去すべき材料量の半分を切込み深さに設定。
- 0.250インチ切削し、停止して径チェック。
- 必要なら再調整し、仕上げ旋削で要求サイズまで加工。可能な限り真円な径で仕上げること。ヤスリや研磨で仕上げる場合でも、0.002〜0.003インチ以上残さないこと。
ショルダー(段差)への旋削
ワークに複数の径を加工する場合、径の変化(段差)をショルダーと呼びます。
代表的な3タイプのショルダー:
- スクエア(直角)
- フィレットコーナー(R付き)
- アンギュラ/テーパー(角度/テーパー付き)
手順:
- 旋盤にマウントされたワークで、完成端面からショルダー位置をケガキ。フィレットショルダーの場合、完成ショルダーで適切なRが形成できるよう十分な長さを確保。
- 工具ビット先端をこのマークに合わせ、周囲に小さな溝を切って長さをマーキング。
- 旋削工具ビットで、要求長さの約0.063インチ手前まで荒/仕上げ旋削。
- エンドフェイシング工具をセットアップ。ワーク小径側にチョークを塗り、切削工具をチョークがわずかに削れる位置まで持ってくる。
- クロス送りハンドルのマイクロメータカラー読みを记录。
- 手動送りでショルダーをスクエアにフェイシング、ケガキ線まで切削。
- 以降の切削では、クロス送りハンドルを同じマイクロメータカラー位置に戻す。
フィレットコーナーが必要なら、同一Rの工具ビットでショルダー仕上げ。アンギュラ/面取りエッジは、工具ビット切れ刃を所望面取り角にセットしてショルダーに押し当てる、または複合レストを所望角度にセットすることで得られます。
端面加工(フェイシング)
加工対象ワークは一般的に要求長さより少し長く切っておき、フェイシングで正しい長さに仕上げます。フェイシングはワーク端面をその軸に対して直角に加工する操作です。真っ直ぐで平らな端面を得るには、旋盤自体が真っ直ぐでなければなりません。
フェイシングの目的:
- ワーク軸に対して直角な真っ直ぐで平らな面を作る
- 測定基準となる精密な面を作る
- ワークを要求長さに切る
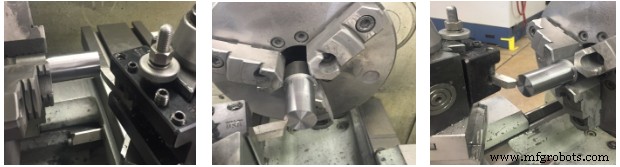
図1. フェイシング操作
手順:
- ツールポストを複合レスト左側に移動し、右勝手フェイシング工具ビットを旋盤センターポイント高さにセット。複合レストを30度にセットすると精密な端面加工が可能。
- ワークをチャックにマウントしてフェイシング。必要ならライブセンターをテールストックに、または直尺で真を確認。
- フェイシング工具を装着。
- 工具をワークから少し離れた位置に配置。
- フェイシング工具ビットを左向き15〜20度にセット。工具先端がワークに最も近く、側面にスペースがある向き。
- ワーク径と材料に適した正しい回転数と送りを設定。
- 機械起動前に主軸を手で回し、部品が主軸回転に干渉しないか確認。
- 旋盤起動し、工具ビットを旋盤センターにできるだけ近づける。
- 鞍ハンドホイールで鞍を左へ動かし、微小切削を開始。
- クロス送りハンドルを回して工具ビットを内側(中心方向)へ送る。パワークロス送り使用時は鞍をロック。
- 手順6〜8を繰り返し、ワークが正しい長さになるまで加工。
- フェイシング後、ワークに鋭利なエッジが残るため、ヤスリで面取りしておく。
ワークのスポッティング(センタードリル)
スポッティング工具ビットは、ワーク中心に浅いV字穴を開け、ドリルのガイドとするために使用。センタードリルで素早く比較的正確にスポッティング可能。極めて高い精度が必要ならスポッティング工具ビットを使用。
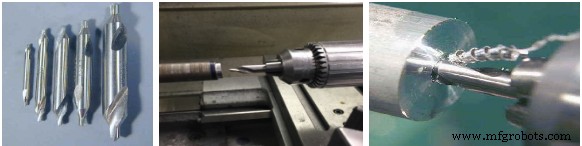
図2: センター/スポット工具
手順:
- ワークをチャックで真っ直ぐにマウント。
- ドリルチャックをテールストックに取り付け。
- ドリルチャックのタングがテールストックに確実に嵌まっているか確認。
- テールストックを所望位置まで移動しロック。
- 機械起動前に主軸を手で回し、部品が主軸回転に干渉しないか確認。
- スポット/センタードリルする材料種類に適した正しい回転数を設定。
- センタードリルで穴あけ開始。8. スポッティングまたはセンタードリル工具ビットでスポッティング。
穴あけ(ドリリング)
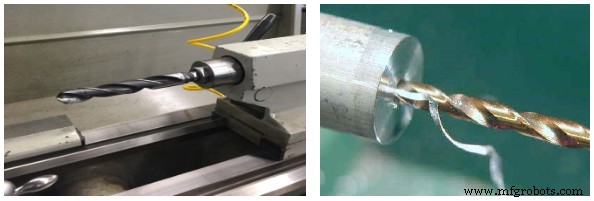
図3. ドリル
手順:
- ドリルチャックをテールストックに取り付け。
- ワークをチャックで真っ直ぐにマウント。
- 工具ストックセンターをチェックし、一直線上にあるか確認。
- ドリルチャックのタングがテールストックに確実に嵌まっているか確認。
- テールストックを所望位置まで移動しロック。
- 機械起動前に主軸を手で回し、部品が主軸回転に干渉しないか確認。
- スポッティングまたはセンタードリル工具ビットで穴あけ開始。
- センタードリル使用時は必ず切削油を併用。
- センタードリルは浅いフルートで剛性を高めているため、通常のドリルビットほど切れ味は良くない。
- テーパー部全長を超えてドリルし、ビットをガイドする漏斗状の入り口を作る。
- ドリルをテールストック主軸に、ドリルチャックまたはドリルホルダで装着。
- 加工材料に適した正しい回転数を設定。
- 旋盤起動し、図面指示深度まで切削油を供給しながらドリル加工。
- 穴深さはテールストック主軸の目盛り、または直尺で測定。
- ペックドリル操作で切りくず排出と穴深さ測定を併行。
- ドリル時、ドリル径1〜2倍分の材料を削ったら引き抜き、切りくず除去、切削油再供給。
- ドリルビットがワークに鳴く(スキール)場合、切削油を追加。
- ドリルチャックをテールストックから外すには、スッと抜ける位置からさらに約1/4回転引き戻す。
- ピンでコレットからチャックを押し出す。
ボーリング(内径仕上げ)
ボーリングは、穴を精密に拡大・仕上げる操作です。単一切れ刃工具で穴内面から材料を除去し、穴を真円に仕上げます。対応するドリルがない特殊径の穴も、ボーリングで製作可能。
ボーリングは単一切れ刃工具で穴を拡大します。ドリル加工より正確で同心度の高い穴が得られます。
カッタがボーリングバーから突き出しているため支持剛性が低く、チャタリング(びびり)が発生しやすいです。ボーリングが深いほどチャタリングは悪化。対策:
- 主軸回転数を下げる
- 送りを上げる
- 切削油を多めに供給
- ボーリングバーのオーバーハングを短くする
- 工具ノーズRを小さく研ぐ
手順:
- ワークをチャックにマウント。
- ワークをフェイシング、スポッティング、ドリル加工。
- ボーリングバーに十分なクリアランスがあるか確認。
- 穴がボーリングバーに対して小さすぎると、加工中に切りくずが詰まってバーが芯ズレする。
- ボーリング工具の先端のみがワーク内面に接触するよう位置決め。
- エンドレリーフ角が不十分なら、より鋭い角度のカッタに交換。
- ボーリングバーを配置し、カッタ先端をワーク中心線と合わせる。
- ワーク中心と一直線でない工具は、十分なエンドレリーフ角があってもワーク表面を擦る。
- 可能な限り大径のボーリングバーを選び、ホルダからの突出しを穴深さ分だけ確保する程度に抑える。
- ホルダとボーリングバー(カッタ付き)をツールポスト左側に取り付け、ワークを回転。
- ボーリング工具ビットをセンターにセット。
- 注:セットアップ剛性により、切削圧力でボーリング工具ビットが下向きにたわむ傾向あり。わずかにセンターより上にセットすることで、この下向きたわみを補正し、加工中に実際にはワーク正確な中心位置に工具が来るよう補正。
- 適正切削速度と送りを設定。送りは中送りを選択。
- 機械起動前に穴に潤滑剤を塗布。
- 機械起動し、ボーリング工具を予め開けた穴へゆっくり進める。
- 軽い切削(約0.003インチ深さ、約0.375インチ長さ)を実施。
- 旋盤停止し、穴径を測定(テレスコピックゲージまたは内側マイクロメータ使用)。
- 測定後、穴から除去すべき材料量を決定。仕上げ切削用に約0.020インチ残す。
- 旋盤起動し、荒切削実施。
- ボーリングバーをワークに送り、1パス約0.020インチずつ除去。
- 目標深度に達したらボーリングバーを引き抜く。
- 手順19〜20を繰り返し、目標内径に到達するまで続行。
- 荒切削完了後、旋盤停止し、クロス送りハンドルを動かさずにボーリング工具ビットを穴から抜く。
- 仕上げ切込み深さを設定し、穴を寸法通りにボーリング。良好な仕上げ面には細かい送りを推奨。
- 最終パスで目標深度で停止し、カッタをワーク中心方向へ戻す。これで穴底をフェイシング。
- ボーリングバーを機械から抜き、機械停止。
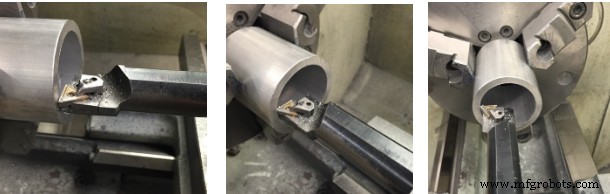
図4. 旋盤でのボーリング
ナーリング(滑り止め加工)
- ナールは、2つの硬化ロールでワーク表面に押し出す凸形パターン。
- ナールパターンは主にダイヤモンド(菱目)とストレート(直目)の2種類。
- 一般的な粗さ:細目、中目、粗目。
- ダイヤモンドパターンは、右ネジと左ネジのヘリックスを自動芯出しヘッドに組み合わせて形成。
- 用途:部品外観向上、レバー・工具ハンドルのグリップ向上。
- 一般的な粗さ:細目、中目、粗目。
- ストレートパターンは2つのストレートロールで形成、軽負荷プレスフィット用に部品径を大きくする目的で使用。
- ナーリング工具ホルダの基本3タイプ:ナックルジョイントホルダ、リボルビングヘッドホルダ、ストラドルホルダ。
- ナーリングはセンター間保持ワークで最も効果的。
- ナールは切削ではなく、高圧で金属を変位させる。
- 冷却より潤滑が重要。切削油または潤滑油で可。
- 低速(ネジ切り程度)と送り約0.010〜0.020インチ/回転でナーリング。
- ナールはワーク垂直方向にセンタリング、ナール工具ホルダはワークと直角にセット。
- 軟らかい金属では約半分の深さでナールを開始し、パターンを確認。
- 細長いワークでは、工具がワークをナールから押しやる傾向があるため、複数パスが必要な場合あり。
- パスごとにワイヤーブラシでナールを清掃。
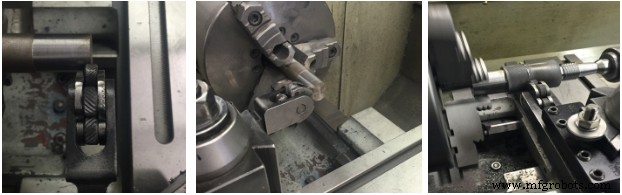
図5. ナーリング
手順:
- ナーリング工具をツールホルダに取り付け、旋盤主軸中心線と正確に合わせて調整。
- ナーリング工具をナーリング面に対して90度の位置で固定。
- 旋盤鞍を手動で動かし、ナーリングするワーク位置を特定。
- ナーリングヘッドを回転させ、正しいナールセットにインデックス。
- ナールをワーク右端に位置決めし、ナールの半分がワーク右端に掛かるようにする。
- ワークに切削油を塗布。
- 主軸を約100 RPMにし、クロス送りハンドホイールでナーリング工具をワークに約0.030インチ進める、またはナールが追従して良いパターンが出るまで。
- 旋盤パワー送りを係合し、鞍をヘッドストック方向へ送り速度0.010〜0.020インチ/回転で移動。
- 必要に応じて油を追加し、硬いブラシでナール部を清掃して切りくず除去。
- ナールがナーリング領域端に達したら、鞍送り方向を反転し、さらに0.005〜0.010インチナールをワークに押し込む。
- 鋭いダイヤモンドパターンが完成するまで、往復ナーリングを継続。
旋盤でのパーティング(切断)と溝入れ
パーティングと溝入れの目的:
ワーク端から部品を切り離したい、またはワークに溝を切りたい場合があります。
溝入れ(リセッシング、アンダーカット、ネッキングとも呼ばれる)は、ネジ端でナットがショルダーまで完全に移動できるようにするため、またはショルダー端で嵌合部品の適切なフィットを確保するために行われます。溝には角溝、丸溝、U字溝の3タイプがあります。
丸溝は、部品に応力がかかる箇所や、角コーナーだと金属が破断する恐れがある箇所で使用されます。
溝切り手順:
- 要求溝サイズと形状に合った工具ビットを選定。
- 溝位置をケガキ。
- 旋盤を旋削速度の半分に設定。
- ワークを旋盤にマウント。
- 工具ビットをセンター高さにセット。
- クロス送りハンドルで工具ビットをワークにゆっくり送り込む。
- 切削工具先端にたっぷり切削油を供給。溝に切りくずが詰まらないよう注意。チャタリング発生時は主軸回転数を下げる。
- 旋盤停止し、溝深さをチェック。
- 手順6〜7を繰り返し、正しい深さまで切削。
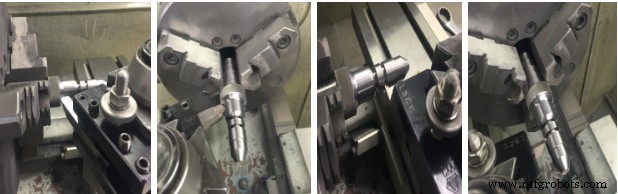
図6. 溝切り
パーティング(切断)
切断工具(パーティング工具)はワーク切断に使用。パーティング工具には3タイプあります。ストレートホルダ、左勝手オフセット、右勝手オフセットの挿入式ブレードが最も一般的。
パーティングでよくある2つの問題:チャタリングと食い込み(ハギングイン)。チャタリングは工具が十分固定されていない時に発生。工具、ホルダ、旋盤のあらゆる部分のガタがあると、切断が困難・不均一になり、往々にして不可能になる。ハギングインは工具がワークに食い込み、切れ刃の上をワークが乗り上げる現象。工具ビット折損やワーク破損の原因。通常、パーティング工具の高さが高すぎたり低すぎたりすると発生。
- パーティング工具は旋削工具より狭く深い。狭い溝切りとワーク切断に使用。
- パーティング工具装着時、ツールホルダがワークをわずかにクリアする程度に。
- パーティング工具が回転軸に対して垂直であることを確認。
- 工具先端がワーク中心と同じ高さにあることを確認。工具をワーク端面に当てると合わせやすい。
- 工具高さをセットし、ワーク端面に当ててロック。深切削時は特に切削油を忘れずに。
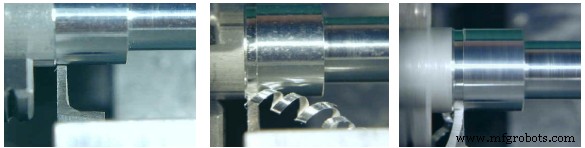
図7. パーティング
手順:
- 切断する部分をチャックにできるだけ近づけてワークをマウント。
- パーティング工具を複合レスト左側に取り付け、切れ刃をセンター高さにセット。
- ホルダをツールポストにできるだけ近づけて固定し、振動とチャタリングを防止。
- 工具ビットを調整。工具ビットはホルダから、ワーク径の半分より少し長く突出させる。回転数を旋削速度の約2/3に設定。
- 切断位置をケガキ。
- 切削工具を位置決め。
- 旋盤起動し、パーティング工具を手動でワークにゆっくり送り込む。クロス送りハンドルを両手で握り、安定・均一に送る。たっぷり切削油を供給。
- ワークが約1/4インチになったら、パーティング工具をわずかに横に動かすのが良い習慣。少し幅広く切って工具の噛み込みを防止。
- チャタリングを防ぐため、工具を切削状態に保ち、切削油を継続供給。切断直前は送りを遅くする。
- 工具をワーク中心まで進め続ける。終盤ではワークが薄い金属の首で吊り下げられた状態になる。
- 切り離したワーク端面は一般に粗い仕上げで、わずかな首が突出。図19参照。
- 最終ステップ:この切り離し片をチャックにマウントし、フェイシングで端面を仕上げる。ただしチャックジョーが完成ワークに傷を付ける問題あり。図20をよく見るとチャックジョーの跡が見える。これを防ぐには、クランプ前にワークを薄いエメリペーパー等の保護材で巻く。
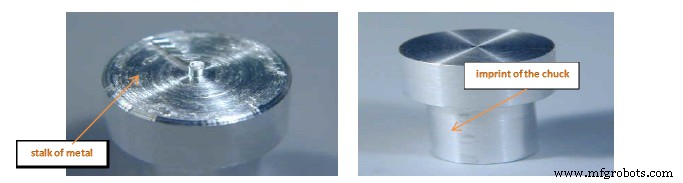
図8. 切断ワーク 図9. 仕上げワーク
旋盤センターの芯出し(アライメント)
センター間でワークを加工して平行径を出すには、2つの旋盤センターが互いに一直線上にあり、旋盤中心線に対して真っ直ぐ回転していることが重要。センターが合っていないと、加工ワークはテーパーになってしまいます。
旋盤センター芯出しには3つの方法があります:
- テールストック背面のセンターラインを目視で合わせる。これは目視チェックのみで高精度ではない。
- 試し切り法:ワーク両端から微小切削し、マイクロメータで両端径を測定。
- ダイヤルインジケータを使用した芯出し。
方法1. テールストック調整による芯出し
手順:
- テールストッククランプナット/レバーを緩める。
- テールストック移動方向に応じて、左または右の調整ネジを1つ緩め、もう片方を締めてテールストック上下半分のラインが完全に一致するまで調整。
- 緩めた調整ネジを締めてテールストック上下両半分をロック。
- テールストッククランプナット/レバーを締める。
方法2. 試し切り法による芯出し
手順:
- テールストック側のセクションAから、真円径に対して約0.010インチ、長さ0.250インチの軽い切削。
- 送り停止し、クロス送りハンドルのマイクロメータカラー読みを記録。
- 切削工具をヘッドストック側に移動。
- 切削工具を手順1と同じカラー設定(セクションA)に近づける。
- 手順1と同じカラー設定(セクションA)に戻す。
- セクションBで0.250インチ切削し、旋盤停止。
- 両径をマイクロメータで測定。
- 両径が異なる場合、2つの読み値の差の半分だけ、テールストックを切削工具方向または反対方向に調整。
- セクションAとBで再度軽い切削。径測定し、必要ならテールストック再調整。
方法3. ダイヤルインジケータによる芯出し
手順:
- 旋盤とワークセンターを清掃し、ダイヤルインジケータを取り付け。
- テストバーをセンター間にしっかり挟み、テールストック主軸クランプを締める。
- ダイヤルインジケータをツールポストまたは旋盤鞍に取り付け。インジケータプランジャーが旋盤ベッドと平行で、接触点がセンター高さになるようセット。
- クロススライドを調整し、インジケータがテールストック側で約0.025インチを示すように。
- 鞍を手で動かし、テストインジケータがヘッドストック側の径上で測定できる位置にし、読み値を記録。
- 両テストインジケータ読み値が異なる場合、テールストック調整ネジで調整し、両端でインジケータが同一読み値を示すまで追い込む。
テーパー計算
インチテーパー(TPF:Taper Per Foot)を計算するには、テーパー長さ、大径、小径を知る必要があります。
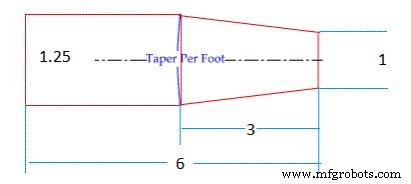
図10. インチテーパーの主要部
式:
TPF = ((D - d) / テーパー長さ) × 12
例:
TPF = ((1.25 - 1) / 3) × 12 = (0.25 / 3) × 12 = 1 in.
テールストックオフセット計算
テールストックオフセットを計算するには、インチテーパー(TPF)とワーク全長を知る必要があります。
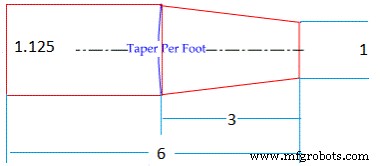
図11. テーパーを持つワークの寸法
式:
テールストックオフセット = (TPF × ワーク全長) / 24
例:
1. TPFを求める:
TPF = ((1.125 - 1) × 12) / 3 = (0.125 × 12) / 3 = 0.50 in.
2. テールストックオフセットを求める:
テールストックオフセット = (0.5 × 6) / 24 = 3 / 24 = 0.125 in.
インチテーパーを求めずに済む場合、以下の簡略式も使用可能。
式:
テールストックオフセット = (OL / TL) × ((D - d) / 2)
- OL = ワーク全長
- TL = テーパー部長さ
- D = 大径端
- d = 小径端
例:
テールストックオフセット = (6 / 3) × ((1.125 - 1) / 2) = 0.125
テーパー旋削
複合レストを使用して短いまたは急なテーパーを加工。工具ビットは複合レスト送りハンドルで手動送り。
複合レストによるテーパー加工手順:
- 図面の要求テーパー角度を参照。
- 複合レストロックスクリューを緩める。
- 複合レストを所望角度にスイベル(図1参照)。
- 複合レストロックスクリューを締める。
- 工具ビットをセンターに合わせ、複合レスト送りネジで切削工具を送る。
- テーパーのサイズとフィットをチェック。
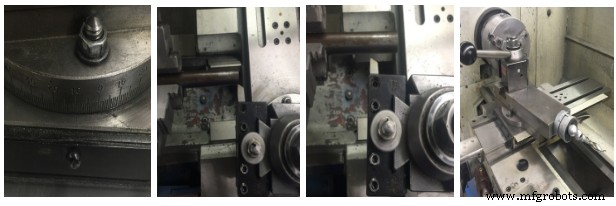
図12. テーパー旋削操作
4爪チャックでのワーク真円出し
- 加工径を千分の1インチ精度で合わせる必要がある場合、ダイヤルまたはテストインジケータを必ず使用。
- 手順:
- ワークを4爪チャックに入れ、チョーク法またはサーフェスゲージ法で概ね真円出し。
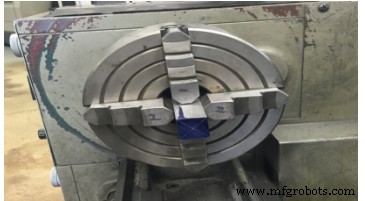
- ダイヤルインジケータを旋盤ツールポストに取り付け。
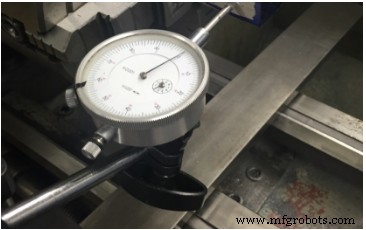
- インジケータ主軸を水平にし、接触点をセンター高さにセット。
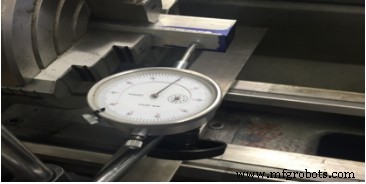
- インジケータポイントをワーク径に当て、約0.020インチ振れる位置で主軸を手で回転。
- 主軸を回しながら、ダイヤルインジケータの最高値と最低値を読む。
- 最低値側のチャックジョーをわずかに緩め、最高値側のジョーを締めて、ワークを2つの読み値の差の半分だけ動かす。
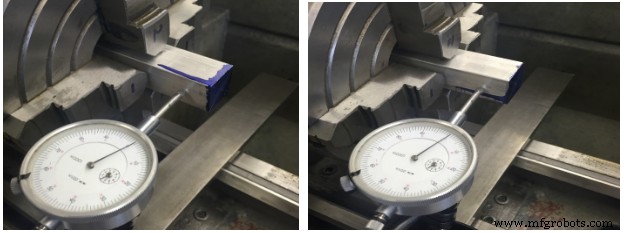
側面1. 左右ジョー
- この2つの対向ジョーのみを調整し、インジケータが両ジョーで同じ値を示すまで続ける。この2ジョー間のワーク上の読み値は無視。
- もう1組の対向ジョーも同様に調整し、ワーク円周上の任意の点でインジケータが同一値を示すまで追い込む。
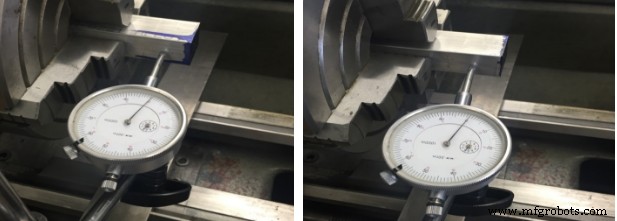
側面2. 左右ジョー
- すべてのジョーを均等に締めてワークを確実に固定。
- 主軸を手で回し、インジケータ読みを再確認。
単元テスト
- 複合レストは何度にセットするか?
- 荒旋削と仕上げ旋削の違いを説明せよ。
- フェイシング切削時、工具先端は主軸中心より上か、中心か?
- フェイシングの目的は?
- なぜワークにスポットドリルするのか?
- ボーリングの目的は?
- パーティング工具の3タイプを挙げよ。
- 旋盤センター芯出しの3方法を挙げよ。
- D=2, d=1, OL=6, TL=3のテーパーのオフセットを計算せよ。式:Offset = (OL × (D-d)) / (2 × TL)
- テーパー切削の手順を説明せよ。
産業技術