



3Dプリント所要時間の実態:数分から24時間以上まで、何が時間を決めるのか
「どれくらいかかる?」の答え
ホビープリンターでの造形時間は、**数分〜24時間超**と極めて幅広い。決め手は:
- エクストルーダー移動速度
- 層高さ
- ライン幅
- インフィル率
- サポート材の要否
そして何より**「造形物の体積」**が支配的です。
目安:標準設定でベンチー(13g、15.5cm³)約60分。
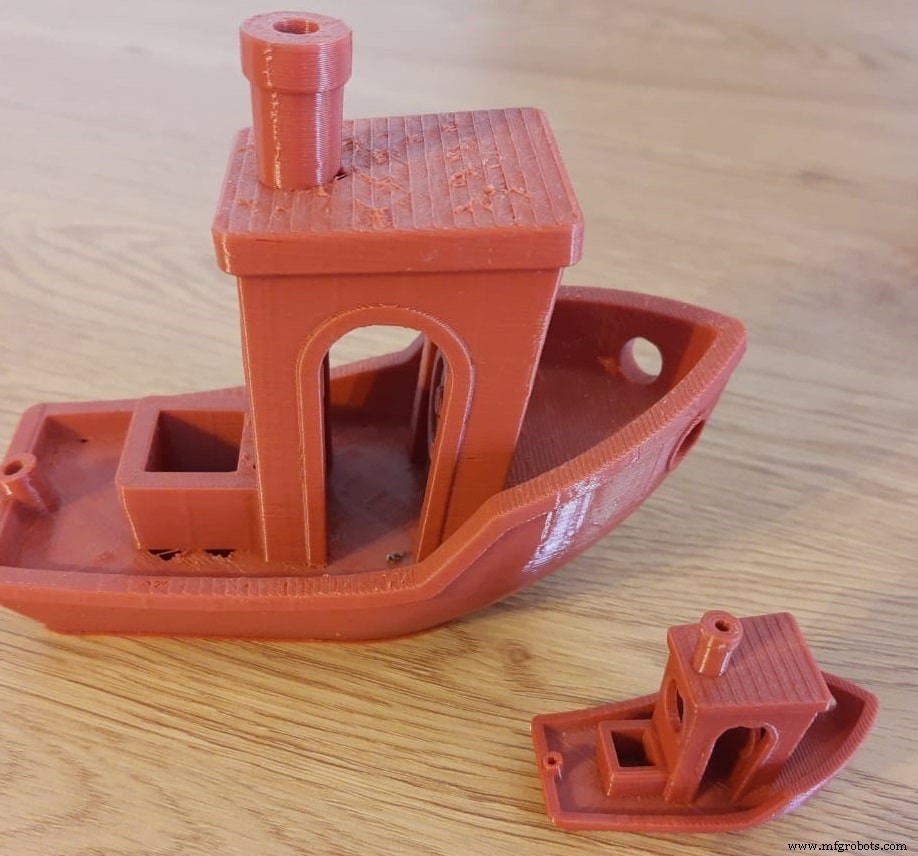
ベンチーはホビスト御用達のベンチマークボート。これを基準に各設定の影響を見ていきます。
主要パラメータ別の時間影響
Cura等のスライサーでパラメータを変えてスライスすれば、実機なしで推定時間が出ます。実際に試せます。
ベンチー造形時間比較表(Curaドラフト設定ベース)
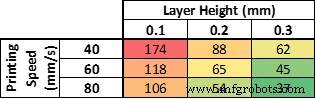
同一モデルでも**37分〜約3時間**まで変動。最速設定でも「見栄えの良いベンチー」は出せます。
STLはThingiverseから入手可能。自分でスライスして検証推奨。
エクストルーダー移動速度
印刷時間にほぼ**反比例**。2倍速ければ半分の時間。ただし品質とトレードオフ。
- 一般的FDM: 50mm/s程度で良好
- ハイエンド(Voron 2.4等): 150mm/s以上でも高品質維持
自分の機種の限界を知るには、ベンチーを35mm/sから5-10mm/s刻みで上げてテストし、「甘い点(ゴースト/リンゴースト、アンダーエクストルージョン、層間接着不良)」が出る手前を見極める。
層高さ
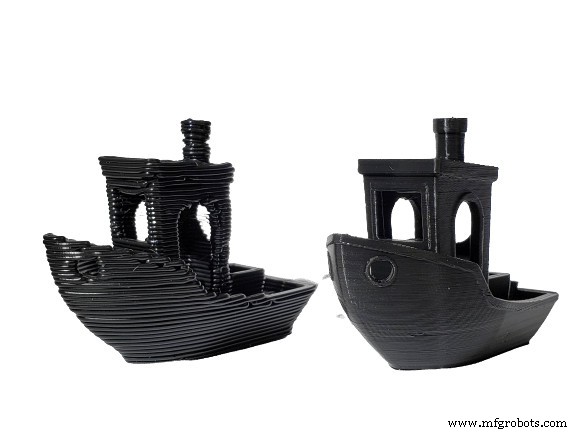
これも**ほぼ反比例**。0.1mm→0.2mmで半分の時間。標準0.4mmノズルなら:
- 高精細: 0.05mm(ミニチュア向け、よく校正された機種で可)
- 標準: 0.1〜0.2mm
- 高速: 0.32mm(0.4mmノズルの80%が上限目安)
さらなる高精細化なら**0.25mmノズル**へ交換(安価・簡単・効果大)。
インフィル率
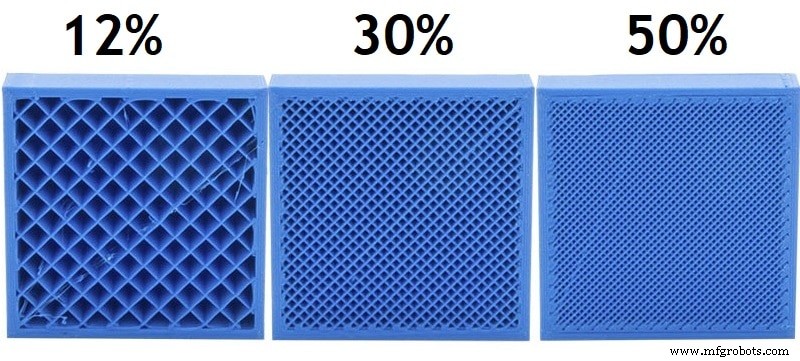
内部体積が大きいモデルほど影響大。**12〜20%が実用的バランス**。60%超は強度増微々・時間激増で非推奨。
目安:0-20%(装飾/非機能)、20-40%(軽〜中負荷機能部品)、60%以上は特殊用途のみ。
サポート材
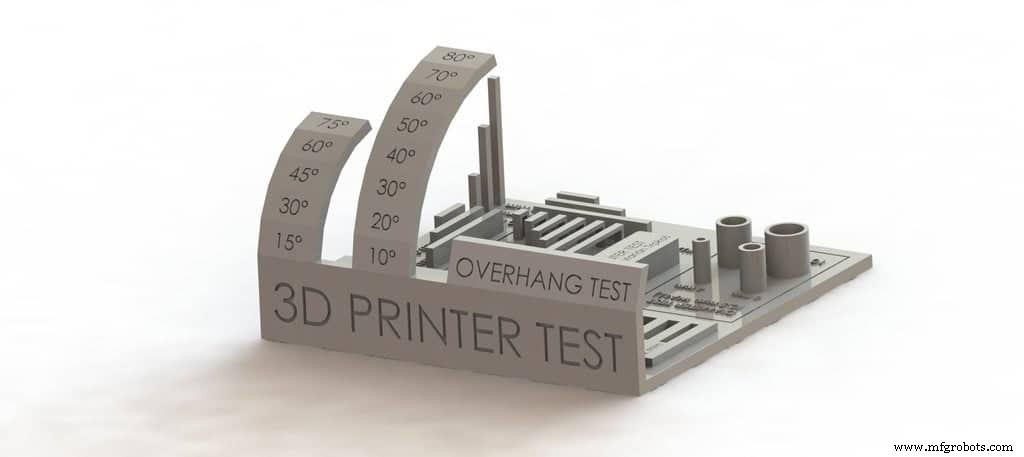
FDMは「下に土台がないと積めない」ため、45°超えのオーバーハング/ブリッジにはサポート必須。サポート分だけ時間・材料増。
**回避策**: モデルをスライサー内で回転配置し、サポート不要な向きにする(経験者の常套手段)。オーバーハングテストモデルで自機の限界角度を把握推奨。
壁厚(シェル/周壁/パリメータ/ループ)
- 厚い=強い・綺麗だが、時間・材料増
- 薄すぎ(0.8mm未満=2周未満)=積層中に崩れて造形失敗リスク
- 推奨: **1.6mm(4周)**。ノズル径整数倍(0.4mm×4)で設定。
- 厚すぎると内部応力で反りの原因にも。
結論:遅いが、速くできる
3Dプリントは遅いですが、設定チューニングで大幅短縮可能。Voron 2.4等の最新機は350mm/s(標準の7倍)で高品質達成。
長時間プリント(20h超)はオーバーナイト運用が定石ですが、**無人運転リスク(火災・剥がれ)対策を講じた上で**実施してください。
おすすめ製品セクション
プリンター、フィラメント、アップグレードパーツの選定に迷わないよう、実際にテストして厳選した製品のみを掲載しています。初心者からエキスパートまで納得のラインナップです。
3Dプリント
- PolyJet 3Dプリントをマスターする:精度、ディテール、多用途アプリケーション
- バイオプリント解説:3Dプリントで生体組織と未来の臓器を創る
- 4Dプリント徹底解説:適応型・時間応答型製造の未来
- 3Dプリントの誤解を解く:3つのよくある誤認識
- 3Dプリントプラスチック部品のプリント時間短縮 - エキスパート設計戦略
- 3Dプリンター入門:初心者でも「簡単」に始められる? 学習曲線の真実
- 3Dプリンターでシリコーンは造形できる? 方法と現状
- 3Dプリント速度と品質のバランス:最適設定を徹底解説
- PETGブロブ(塊)を完全解消:エキスパート3Dプリントガイド
- PolyJet 3Dプリント:産業精度を実現する先進的高速光重合技術
- ガラスプリントベッドが優れた3Dプリント結果をもたらす理由