工業製造

投稿日: 2026年3月26日 自動車業界は継続的な課題に直面しています:より複雑な部品をより厳しい公差で、かつコスト効率よく生産すること。従来の切削加工は、現代の車両が要求する硬質材料や複雑形状の加工でしばしば限界にぶつかります。ここでワイヤー放電加工(Wire EDM)、すなわち放電加工(EDM)の一種が不可欠になります。ワイヤーEDMは、細いワイヤー電極とワークの間に誘電流体で満たされた微小な隙間で繰り返し放電させ、材料を除去する精密製造プロセスです。自動車設計がより軽量、高強度、高精度な部品へと進化する中、EDMサービスは自動車生産の未来を形作る重要な製造ソリューションとして台頭してい
投稿日: 2026年4月10日 現代の産業では、妥協のない精度と一貫性が求められています。航空宇宙、医療、自動車メーカーは、従来の工法では信頼性高く生産困難な複雑な部品を、厳密な仕様通りに製造する必要があります。この変化により、CNC加工サービスは現代生産に不可欠なものとなりました。精密CNC加工により、メーカーは繰り返し可能な品質、より厳しい公差、より迅速なスケーラビリティを実現できます。イノベーションが加速する中、CNC製造は工業部品の設計・生産方法を再定義し続けています。本稿では、高度なCNC加工が今日の製造現場においていかに効率性、性能、競争力を支えているかを探ります。 なぜCNC加工
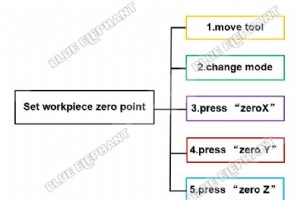
ワークゼロ点設定手順 「Z-」を押し、機械をワーク方向へ高速で下げます。 工具がワーク表面付近に来たら「Jog Mode」で連続モードからステップモードに変更します。 「Z-」を押し、ステップごとに下げます。 工具がワーク表面に触れたら「zero X」「zero Y」「zero Z」を押してゼロ点を設定します。 ※動画による解説もご用意しています。
投稿者: Jack Zhang(Blue Elephant創業者) | 2025年2月21日 ゼロ点復帰手順 「GO TO ZERO」を押すと、機械が事前に設定したワークゼロ点に戻ります。 ※動画による解説もご用意しています。 関連製品 ET6T ATC CNC 6面ドリリングマシン(4ドリルヘッド搭載) - 詳細を見る 1325 リニアATC CNCルーター - 詳細を見る TL6160 金属管ファイバーレーザー切断機 - 詳細を見る 1313Q 板金ファイバーレーザー切断機 - 詳細を見る 関連記事 世界の石材彫刻用CNCルータートップ10メーカー 花崗岩・大理石用自動ブリッジ
Gコード読み込み手順 「Mach3 Mill」ソフトウェアを開きます。 「File」→「Load G-Code」を選択します。 必要なファイルを選択します。 ※動画による解説もご用意しています。
お問い合わせ ご質問やご相談がございましたら、以下のフォームよりお気軽にお問い合わせください。 お名前 電話番号 メールアドレス 国 メッセージ 送信 または、直接以下の連絡先までご連絡ください: メール: manager@elephant-cnc.com 電話: +86 191 0640 1832
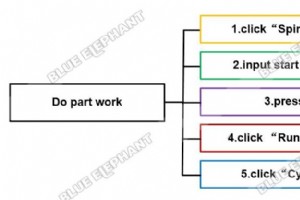
部分加工の手順 「Spindle CW F5」をクリックして主軸を起動します。 開始したい行番号を入力します。 「Enter」キーを押し、「Run From Here」をクリックします。 「Cycle Start」をクリックして加工を開始します。 ※動画による解説もご用意しています。
投稿者: Jack Zhang(Blue Elephant創業者) 中断した加工を再開する方法について、動画で詳しく解説しています。Mach3でブレークポイントからの復帰手順をマスターしましょう。
速度調整手順 「Spindle CW F5」を押して主軸を起動します。 主軸速度の「+」ボタンを押して主軸回転数を上げます。 ポット(ツマミ)でも速度の増減が可能です。フィードレート値が低いと機械は低速で動作します。 「Cycle Start」を押して加工を開始します。 ※動画による解説もご用意しています。
お問い合わせ ご質問やご相談がございましたら、以下のフォームよりお気軽にお問い合わせください。 お名前 電話番号 メールアドレス 国 メッセージ 送信 または、直接以下の連絡先までご連絡ください: メール: manager@elephant-cnc.com 電話: +86 191 0640 1832
ジョグレート調整手順 「Tab」キーを押して「MPG」インターフェースを開きます。 赤い「ー」ボタンを押して速度を下げます → 機械が低速で動作します。 緑の「+」ボタンを押して速度を上げます → 機械が高速で動作します。 ※動画による解説もご用意しています。
お問い合わせ ご質問やご相談がございましたら、以下のフォームよりお気軽にお問い合わせください。 お名前 電話番号 メールアドレス 国 メッセージ 送信 または、直接以下の連絡先までご連絡ください: メール: manager@elephant-cnc.com 電話: +86 191 0640 1832
お問い合わせ ご質問やご相談がございましたら、以下のフォームよりお気軽にお問い合わせください。 お名前 電話番号 メールアドレス 国 メッセージ 送信 または、直接以下の連絡先までご連絡ください: メール: manager@elephant-cnc.com 電話: +86 191 0640 1832
お問い合わせ ご質問やご相談がございましたら、以下のフォームよりお気軽にお問い合わせください。 お名前 電話番号 メールアドレス 国 メッセージ 送信 または、直接以下の連絡先までご連絡ください: メール: manager@elephant-cnc.com 電話: +86 191 0640 1832
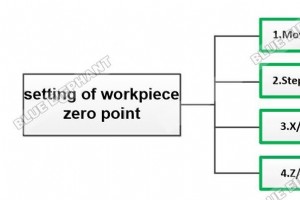
第1部:ワークゼロ点設定 工具を移動させます。 工具がワークに近づいたら「MODE」ボタンで「連続モード」から「ステップモード」に変更します。 Z軸がステップごとに移動します。 工具がワークに接触したら「X/Y→0」を押し、座標を確認します。 「Z/C→0」を押し、「clear Z」を選択して座標を確認します。 第2部:ファイル選択と加工実行 「Z+」で工具を上げます。 「FILE」→「Internal File」を選択(例:SONIC.TXT)→「RUN/PAUSE/DELETE」ボタンを押します。 「開始速度設定」画面で「Y+(F+%)」「Y-(F-%)」ボタンで送り速度を調整します
お問い合わせ ご質問やご相談がございましたら、以下のフォームよりお気軽にお問い合わせください。 お名前 電話番号 メールアドレス 国 メッセージ 送信 または、直接以下の連絡先までご連絡ください: メール: manager@elephant-cnc.com 電話: +86 191 0640 1832
投稿者: Jack Zhang(Blue Elephant創業者) | 2025年2月21日 電源投入手順 黒いボタンを回します(メイン電源)。 赤い非常停止ボタンを回して解除します。 緑のボタンを押します(コントロール電源オン)。 ※動画による解説もご用意しています。 関連製品 ET6T ATC CNC 6面ドリリングマシン(4ドリルヘッド搭載) - 詳細を見る 1325 リニアATC CNCルーター - 詳細を見る TL6160 金属管ファイバーレーザー切断機 - 詳細を見る 1313Q 板金ファイバーレーザー切断機 - 詳細を見る 関連記事 世界の石材彫刻用CNCルータートッ
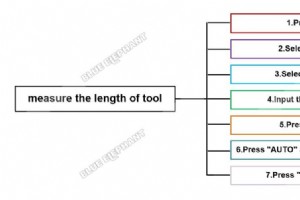
2部構成:工具長測定 → オフセット計算 第1部:工具長測定 「MDI」を押してMDIモードに入ります。 「Monitor」を選択します。 「MDI Input」を選択します。 データをクリアし、必要な工具を入力します(例:T1、T2、T3の3本)。 制御盤の「F5」ボタンを押します(工具長測定機能)。 「AUTO」と「MPG SIM」ボタンを押します(MPG SIMは熟練者は省略可)。 「CYCLE START」を押して測定開始。 測定完了後、再度「F5」を押して機能を閉じます。 第2部:オフセット計算と設定 メンテナンス画面に戻り、「Offset/setting」を選択します。 「T
お問い合わせ ご質問やご相談がございましたら、以下のフォームよりお気軽にお問い合わせください。 お名前 電話番号 メールアドレス 国 メッセージ 送信 または、直接以下の連絡先までご連絡ください: メール: manager@elephant-cnc.com 電話: +86 191 0640 1832
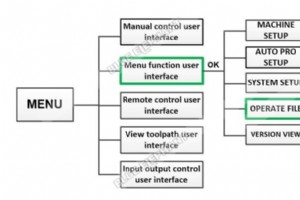
USBメモリからのファイルコピー手順 事前にUSBメモリを準備してください。 DSPハンドルのUSBインターフェースを見つけ、開きます。 USBメモリを挿入します。 「MENU」ボタン→「Menu function user interface」→「REF/OK」 「OPERATE FILE」→「REF/OK」 「Copy File」→「REF/OK」 「UDisk File」→「REF/OK」 必要なファイルを選択(例:SONIC12.TXT)→「REF/OK」 「ファイルが正常にコピーされました。」と表示されます。 ※動画による解説もご用意しています。
CNCマシン