



高能率フライス加工におけるチップシニング防止の効果的戦略
以下は高能率フライス加工(HEM)に関する複数のブログ記事の一つです。この人気の加工手法を完全に理解するには、以下の追加HEM記事もご覧ください!
高能率フライス加工入門 I 高速加工vs HEM I 切込み深さへの深掘り I 4大工具摩耗の回避方法 I トロコイダルフライス加工入門
チップシニングの定義
チップシニングは、変化する径方向切込み深さ(RDOC)で発生する現象で、チップ厚と送り量(刃当たり送り)に関係します。この2つの値はしばしば同じと誤解されますが、互いに直接影響し合う別個の変数です。刃当たり送りは直接工具送り速度に換算され、一般的にインチ/刃(IPT)またはチップロードと呼ばれます。
無料の50ページ超・高能率フライス加工ガイドブックを今すぐダウンロード
チップ厚
チップ厚はしばしば見落とされがちです。これは工具で切削される各チップの実際の厚さで、最大断面で測定されます。チップ厚と刃当たり送りを混同しないよう注意が必要です。これらはそれぞれ理想的な切削条件に直接関係しています。
チップシニングの発生メカニズム
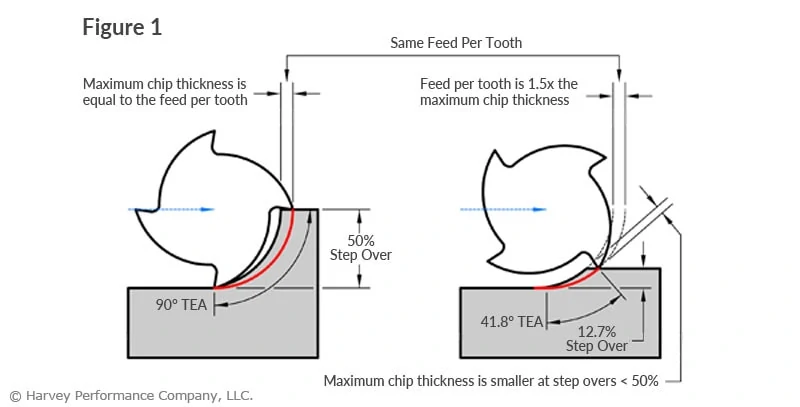
50%ステップオーバー(図1左側)を使用する場合、チップ厚と刃当たり送りは等しくなります。各刃がワークに直角に接触し、最も効果的な切削作用が得られ、擦れを最小限に抑えられます。 RDOCが工具径の50%を下回ると(図1右側)、最大チップ厚が減少し、結果としてアプリケーションの理想的切削条件が変化します。これにより、仕上げ面不良、非効率なサイクルタイム、早期工具摩耗につながる可能性があります。 適切な走行パラメータの調整により、これらの問題を大幅に軽減できます。
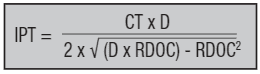
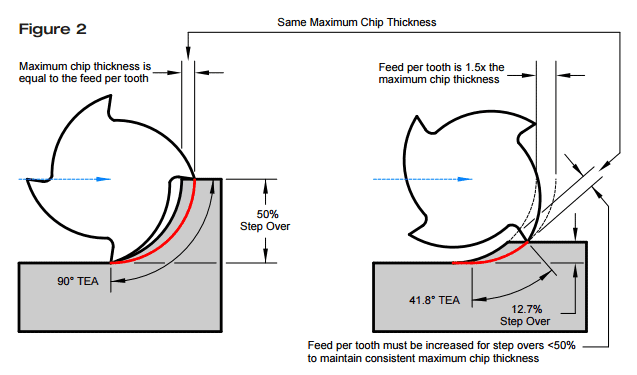
目的は、異なるRDOCで切削する際に送り速度を調整して、一定のチップ厚を達成することです。 これは、工具径(D)、RDOC、チップ厚(CT)、送り速度(IPT)を用いた以下の式で行えます。チップ厚には、50%ステップオーバー時の推奨IPT値を使用します。調整後の送り速度は、希望値を代入してIPTを解くだけで簡単に求められます。これにより、異なる切込み深さでチップ厚を一定に保てます。この調整は図2に示されています。
インチ/刃(チップシニング調整)
持続的なメリット
要約すると、これらのチップシニング調整の目的は、工具から最大限の性能を引き出すことです。 チップ厚を一定に保つことで、工具が与えられた切削において可能な限りの仕事をすることを保証します。その他のメリットには、擦れの低減、材料除去率の向上、工具寿命の改善が含まれます。
CNCマシン
- 自動化に負けない:製造業に必要な5つの必須スキル
- 機械学習で製造業の排出削減と気候変動対策を両立
- データサイエンスがCOVID-19対応を牽引:インサイトと戦略
- はんだマスク厚さの測定:実践ガイド
- 適切なPCB厚さの選定:標準、設計、製造要因
- エキスパートのチップシニング技術で機械生産性を最大化
- 中古CNC工作機械の探し方:包括的ガイド
- 中古CNC工作機械の清掃法:長寿命化と再販価値向上のエキスパート tips
- プラズマカッターはどこまで高温になるのか?金属切断の裏にある極限温度を理解する
- 勝利するプロトタイプ構築:ラピッド製品開発ステップバイステップガイド
- NC州立大が記録更新:RFIDチップを125×245μmに微細化、コスト削減とサプライチェーンセキュリティ強化