



Tコードで工具長確認を効率化し段取り時間を短縮
工具長補正はプログラミングを簡素化し、段取りや生産ランでの試し切りと寸法調整を向上させます。また、オフライン工具長測定装置を使って切削工具を組み立て・測定することも可能にします。
しかし工具長補正には欠点もあります。
工具長補正の欠点とは?
1) 切削工具がプログラム切削条件で加工できるだけの剛性があること、2) 切削工具が最深加工面に届く長さがありつつ、工具交換時に障害物と衝突しない長さであること。
一部企業では、プログラマーが切削工具組立部品と許容長さ範囲を指定します。しかし多くの企業では工具名とサイズのみ指定し、組立方法を段取り者に委ねています。段取り者は各工具の剛性十分か、長さが許容範囲内かを確実には知りません。
剛性確保は難しくても、カスタムマクロで工具長許容範囲の問題は解決できます。
基本マクロ設定
このテクニックは特にZ軸移動量が限られた機械(小型立形マシニングセンタ、多くの横形マシニングセンタ)で有用です。FANUCカスタムマクロシステム変数でオフセット関連データにアクセスし、標準的な6つの治具オフセットがあり、工具長を工具長補正ジオメトリオフセット値として設定する前提です。
#2200系列変数で工具長ジオメトリオフセットにアクセス。#5200系列で治具オフセットにアクセス。例では関連システム変数値を「セカンドリファレンス」しています。テスト工具長値:
#149=4.0
#2=#[2200+#149] (現在の工具長)
コモン変数#149=4.0とすると、式2200+#149は2204となり、外側のポンド記号(#)によりシステム変数#2204、つまり工具長ジオメトリオフセット番号4の値にアクセスします。同様の手法で現在選択中の治具オフセットZレジスタ値にアクセス。システム変数#4014で現在選択中の治具オフセット番号(54〜59)にアクセスします。
図を参照してください。
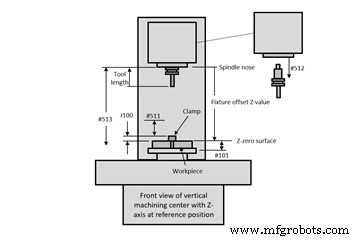
入力データはオフセット、システム定数(#500系列永久コモン変数)、プログラム内指定値から来ます。オフセットには治具オフセットZ値と工具長補正ジオメトリオフセットに入力された工具長が含まれます。
ユーザーが一度だけ入力する必要があるシステム定数:
- #511: 工具交換時のクリアランス
- #512: ツールチェンジャー引き出し量(工作機械メーカードキュメント参照)
- #513: Z軸移動量(工作機械メーカードキュメント参照)
これらはCNCプログラムの以下の値に対応:
- #100: Zゼロ面から最も高い障害物(クランプ等)までの距離
- #101: Zゼロ面から最深加工深度までの距離。各工具交換前に指定可能
このテクニックはユーザー定義Tコードプログラムから動作します。パラメータ(#6001、新型FANUC CNCではbit 5)を1に設定すると、CNCがTコードを見るたびにT値をコモン変数#149に格納し、プログラムO9000を実行します。
自動工具交換システムには2つの一般的なスタイルがあります。
自動工具交換システムの一般的なスタイルとは?
一つはTコード単独で工具交換が完了するタイプ。もう一つはTコードでツールカラーセルを回転させ工具をレディステーションへ持ってきて、M06コマンドで実際に工具交換するタイプ。以下のサンプルプログラムは両方でうまく動作しますが、後者の場合はTコードとM06を2つのコマンドに分ける必要があるかもしれません。
サンプルプログラム
メインプログラム(O6001)は関連コマンドのみ抜粋:
O6001 (メインプログラム)
G54 (治具オフセット選択)
#100=2.0 (治具オフセットZゼロ面から最も高い障害物までの高さ)
#101=2.5 (工具4の最深加工深度)
(.)
(プログラム起動コマンド)
(.)
T04 (ユーザー定義TコードカスタムマクロO9000を呼び出し)
M06 (工具長が範囲内なら工具交換実行)
(.)
(工具ステーション4で加工)
(.)
#101=1.0 (工具5の最深加工深度)
(工具起動コマンド)
(.)
T5 (ユーザー定義Tコードカスタムマクロ呼び出し)
M06 (工具長が範囲内なら工具交換実行)
(工具5で加工)
(.)
(残りの加工プログラム)
(.)
M30
O9000 (工具チェックカスタムマクロ)
#1=ABS[#[5203+[#4014-53]*20]] (現在の治具オフセットZ値)
#2=#[2200+#149] (現在の工具長)
IF[[#1-#2-#511-#512-#100]GT0]GOTO5 (工具長はOKか?)
#3000=100(TOOL IS TOO LONG)
N5 #3=#1+#101 (最深深度)
#4=#513+#2 (工具到達長)
IF[[#4-#3]GT0]GOTO10 (工具は最深面に届くか?)
#3000=101(TOOL TOO SHORT)
N10 T#149 (工具をレディポジションへ回転)
M99
産業機器
- 機械加工の基礎:プロセス、工具、応用をマスターする
- 摩擦攪拌接合(FSW)とは?原理、工程、メリット、用途を徹底解説
- 機械加工とは:定義・プロセス・主要ツール・CNC・精密加工まで完全解説
- 超音波加工:原理、メリット、用途を徹底解説
- Helical切削工具の発注を効率化:Harvey Performanceの新機能「ショッピングカート」活用法
- 絶対工具長:フライス加工工具キャリブレーションのゴールドスタンダード
- Hurcoの絶対工具長機能でCNC効率を向上
- 工具長補正解説:プログラミングと実機加工のギャップを埋める
- CNC工具長測定:正確なオフセット設定で加工精度を確保
- パンチツールとは? 木工職人必携の基礎ガイド
- Ascendがツールをプレビュー:データ・パイプライン管理を効率化し、より速く信頼性の高いインサイトを実現