



超音波加工:原理、メリット、用途を徹底解説
超音波加工とは
超音波加工(USM:Ultrasonic Machining)は、超音波周波数(18〜20 kHz)で軸方向に振動する工具を用いて、硬く脆い材料を除去する加工プロセスです。
この振動中に、B₄C(炭化ホウ素)やSiC(炭化ケイ素)などの研磨スラリーが、軟らかい工具(真鍮や鋼)と被加工物の間の加工ゾーンに連続的に供給されます。研磨粒子は工具の振動によって被加工物表面に叩き込まれ、微細な粒子として切り出されます。
振動振幅は10〜40 µmの範囲で、研磨粒に静圧を与えながら材料除去に合わせて工具が送り込まれ、所望の工具形状が形成されます。USMは1945年にBalamuthが研磨粉末の超音波研削中に発見し、1950年代に新しい工作機械の登場とともに産業応用が始まりました。USMの特徴は、被加工物の金属組織に悪影響を与えない点にあります。
超音波加工の作動原理
超音波加工は超音波溶接と同じ原理で動作します。

この加工法は、超音波を利用して高周波・低振幅の力を発生させ、それを研磨駆動力として用います。超音波装置は約20,000〜30,000 Hzの高周波振動波を、振幅約25〜50 µmで生成します。
この高周波振動は研磨スラリー中の研磨粒子に伝達され、研磨粒子が脆性被加工物に食い込み、接触面から金属を除去します。
超音波加工装置の構成部品
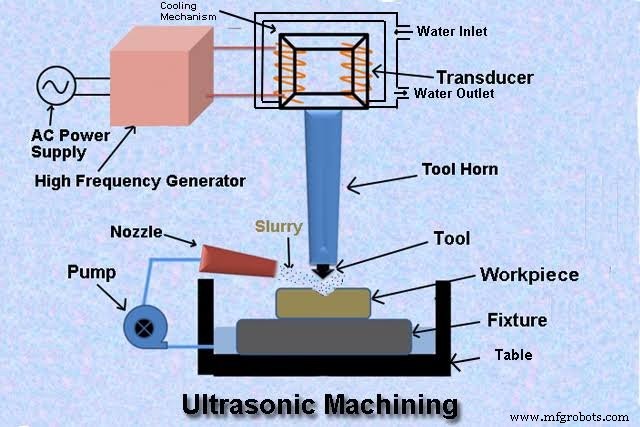
- 電源装置
- トランスデューサー(変換器)
- 高周波発生器
- 超音波振幅変換器(ツールホーン)
- 冷却機構
- 工具
- 工具ホルダー
- ノズル
- 溶液(スラリー)
- ポンプ
1. 電源装置
この加工プロセスには通常50〜60 Hzの商用電源が必要です。したがって、プロセス開始のために交流電源が利用されます。
2. トランスデューサー(磁歪型)
このトランスデューサーは磁歪型です。磁化されると磁歪作用に基づいて機械振動の周波数を変換し、上下方向に振動します。
3. 高周波発生器
高周波発生器は、超音波電源や電子発振器とも呼ばれます。50または60 Hzの商用電源を高周波電気エネルギーに変換するために用いられます。最も一般的な周波数は20〜40 kHzで、これらは電気トランスデューサーに供給されます。
4. 超音波振幅変換器(ツールホーン)
このユニットは名前の通り、工具とトランスデューサーを接続します。ブースターからの増幅された振動を工具に伝達し、高い耐久限度を持つ必要があります。
ツールコンセントレーターとも呼ばれます。トランスデューサーが発生させる振動振幅(約0.025 mm)は加工には不十分なため、振動振幅を増幅するために使用されます。振動は工具先端に向けて集中・方向付けられます。工具はツールホーンの下端に溶接、ねじ込み、ろう付け、または半田付けで接続され、材料除去を助けます。
5. 冷却機構
トランスデューサーの上部に冷却システムが設置されています。冷却水が入口から流入し、トランスデューサーから熱を受け取って排出されます。トランスデューサーは冷却目的でケーシングに囲まれ、その内部を水が流れます。
6. 工具
超音波加工用工具は通常、脆性破壊で破損せず延性を持つ強力な硬化材料、例えば超硬合金、ステンレス鋼、チタン、銅などで作られます。工具は被加工物表面に形成すべきキャビティと同じ形状に作られ、被加工物から材料を除去します。
7. 工具ホルダー
工具を保持するために使用されます。
8. ノズル
ノズルはタングステン製です。ポンプから供給されるスラリーが軟らかい材料製ノズルを損傷するため、タングステンのような硬い材料が用いられます。
9. 溶液(スラリー)
加工領域には、炭化ケイ素、炭化ホウ素、アルミナ混合物など、水または油に硬い研磨粒子を含む溶液が連続的に供給されます。
10. ポンプ
研磨溶液をノズルに供給するために使用されます。
超音波加工の動作
加工システムは主に磁歪素子、コンセントレーター、工具、スラリー供給装置で構成されます。
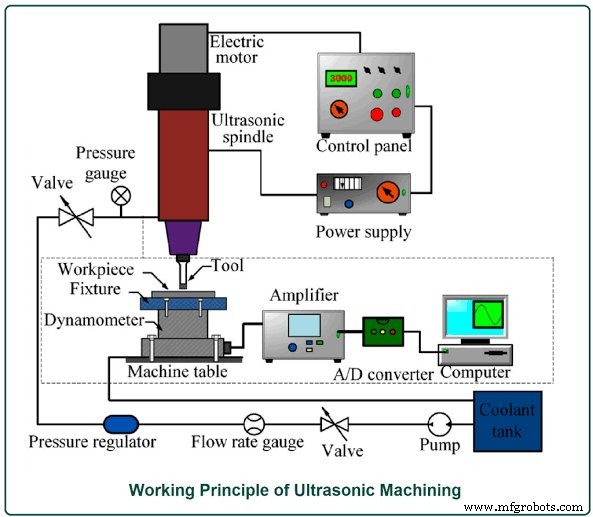
この高周波入力は電気機械トランスデューサー(磁歪素子)に供給され、超音波周波数で励磁されて小振幅振動を生成します。
ホーンはトランスデューサーと工具ホルダーの間に位置し、トランスデューサーの振動振幅を増幅して工具に集中・方向付けます。交流電源を高周波発生器に接続すると、入力周波数が20〜40 kHzに上昇し、装置が振動して工具ホルダーが工具を把持します。
ポンプの助けを借りて研磨スラリーが工具面と被加工物の間に一定速度で供給される中、装置が振動します。工具は被加工物に軽く押し付けられ、スラリーが流れる隙間が確保されます。材料除去によって被加工物に生成される形状は工具の形状と同一になります。
振動する工具が被加工物に押し付けられると、振動の高い運動エネルギーが研磨粒子に伝達され、これらが被加工物表面に作用して微視的摩擦によって材料を除去します。
超音波加工における材料除去メカニズム
USMの完全な材料除去メカニズムには、以下の3つの異なる作用が関与します:
- 振動工具と隣接する被加工面の間に挟まれた研磨粒の局所的な直接的な叩き込みによる機械的摩耗。
- 加工ギャップを飛び交う粒子の自由衝撃によるマイクロチッピング(微細欠け)。粒子はランダムな位置で被加工物を打撃します。
- スラリー流中のキャビテーションによる被加工面の浸食。
キャビテーション効果の寄与は総除去量の5%未満と報告されています。すべての材料におけるUSMの支配的メカニズムは直接的な叩き込みです。軟鋼のような軟らかく弾性のある材料は最初に塑性変形し、その後より低い速度で除去されます。ガラスのような硬く脆い材料では加工速度が高く、自由衝撃の役割も観察されます。
超音波加工の切削速度に影響する要因
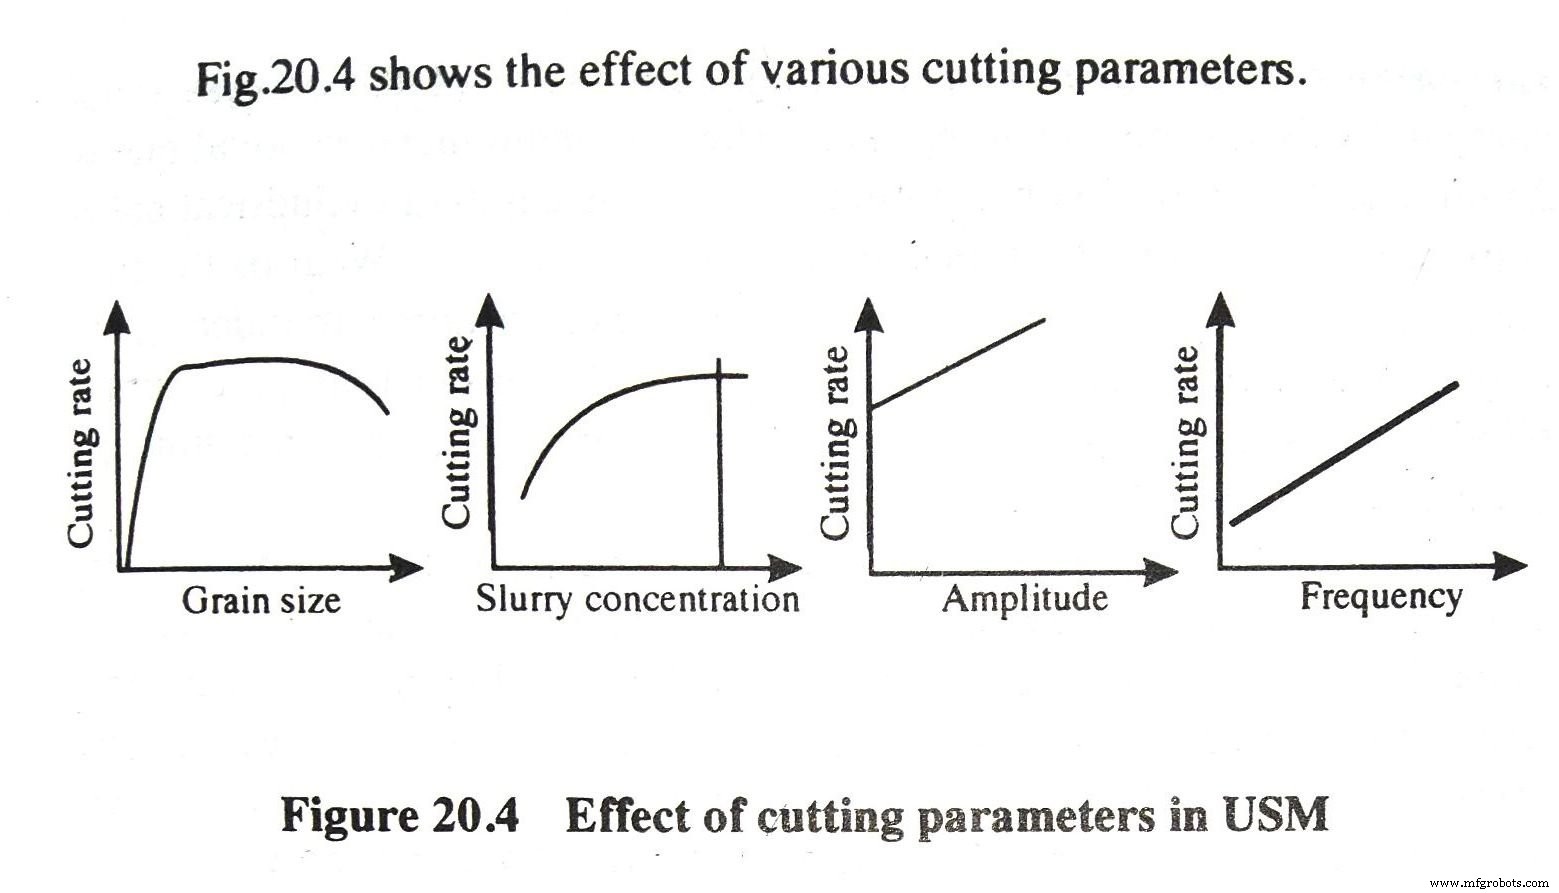
切削速度: USMによる切削速度は以下の要因によって変化します:
- 研磨材の粒度
- 研磨材の種類
- スラリーの濃度
- 振動振幅
- 周波数
精度: 軟らかく脆い材料(軟質セラミックなど)での最大貫入速度は約20 mm/分ですが、硬く靭性のある材料では貫入速度は低下します。寸法精度は±0.005 mmまで可能で、表面粗さR値0.1〜0.125 µmが得られます。仕上げ加工では最小コーナー半径0.10 mmが可能です。USM装置のサイズは、入力約20 Wの軽量携帯型から入力2 kWまでの大型機まで幅広くあります。
超音波加工の用途
プロセスの簡素さにより、以下のような幅広い用途で経済的です:
- 工具が作れる形状であれば、丸穴や任意形状の穴加工が可能。切削中に被加工物を移動させることで形状の範囲を拡大できます。
- 導電性・非導電性を問わず、ドリル、研削、プロファイル、フライスなどの加工全般。
- ガラス、セラミック、タングステン、その他の硬質超硬合金、宝石、合成ルビーなどの加工。
- 硬質金属・合金製部品へのねじ切り(被加工物または工具を約回転・平行移動させることで実現)。
- 超硬合金やダイヤモンドのワイヤードローダイス、鍛造・押出用ダイスの製作。
- 歯科医が歯に任意形状の穴を開ける際、痛みを伴わずに実施可能。
超音波加工のメリットとデメリット
メリット
- 脆性、非導電性、高硬度、脆弱な材料すべてを加工可能。
- 加工中に熱が発生しないため、被加工物に物理的変化がほとんどない。
- 電気伝導率が低くEDMやECMで加工できない非金属も、超音波加工なら良好に加工可能。
- バリなし、歪みなしのプロセス。
- EDM、ECG、ECMなどの新技術と併用可能。
- 動作中に騒音がない。
- 熟練・非熟練を問わず操作可能。
- 高精度と高品位な表面仕上げを両立可能。
- 導電性に関わらずあらゆる材料を加工可能。
デメリット
- マイクロチッピング/浸食メカニズムのため金属除去速度が遅い。
- ソノトロード先端の摩耗が早い。
- 研磨スラリーが穴底まで流れないため深穴加工が困難(ロータリー超音波加工を除く)。
- 硬度45 HRC以上の材料のみ加工可能(HRC:ロックウェル硬度スケール)。
超音波加工の限界
プロセスの主な限界: 比較的低い金属切削速度です。最大金属除去率は3 mm³/sで、消費電力が高いです。円筒穴の深さは現在、工具直径の2.5倍に制限されます。工具摩耗により穴の角度が変化し、鋭いコーナーは丸くなります。したがって、精密な止まり穴の生産には工具交換が不可欠です。また、現在の形態では比較的小さな面の加工に限定されます。
USMで用いる工具材料は靭性と延性を備える必要があります。アルミニウムのような非常に延性の高い金属では工具寿命が短くなる問題がありますが、これは低炭素鋼やステンレス鋼を工具材料とすることで解消できます。
実験的に、金属除去率は被加工物硬度と工具硬度の比が大きくなるほど低下することが示されています。したがって被加工物硬度が高まる場合、工具硬度も高める必要が期待されます。
工具材料の選択は、金属除去率と工具コストの最適化において最も重要な意思決定の一つです。工具の質量・長さも困難を伴います。工具材料が超音波エネルギーの大部分を吸収し効率を低下させるためです。長い工具は過剰応力を引き起こします。研磨粒度とスラリーも適切な寸法である必要があります。粒度が振動振幅より大きすぎたり小さすぎたりすると加工速度が低下することが観察されています。
仕上げ加工用の粒度は、荒加工用の指定粒度と重複しないよう選定すべきです。深穴加工ではスラリーを工具ホルダー経由で供給する特殊技術が必要で、そうでないと穴内に粒子が蓄積して更なる加工を妨げます。
強制循環、大小異なる粒度の交互混合、吸引などが、この深穴加工問題を解決する効果的な方法として採用されています。
超音波加工の最近の発展
最近の開発: 最近、ダイヤモンド粉を浸透させた工具を使用し、スラリーを用いない新しい超音波加工が開発されました。工具は超音波周波数で振動するとともに回転します。工具の回転が不可能な場合は被加工物を回転させます。
この革新により、従来プロセスの深穴加工における欠点が解消されました。例えば穴寸法を±0.125 mm以内に維持でき、セラミックスにおいて深さ75 mmまでの穴を、従来プロセスで経験される加工速度低下なしに穿孔可能です。
よくある質問(FAQ)
超音波加工では材料は何によって除去されますか?
選択肢:
- A. 工具と被加工物の間の研磨スラリーを使用
- B. 工具と被加工物の直接接触
- C. 工具と被加工物の間に非常に小さな隙間を保って電解液を維持
- D. 工具と被加工物の間の急速な繰り返し放電による浸食
解答:A
超音波加工(USM)は、可聴域以上の周波数で被加工物に垂直に振動する工具と被加工物の間を循環する砥粒入り液体スラリーの研削作用による材料除去です。
超音波加工におけるトランスデューサーの機能は?
選択肢:
- A. 機械エネルギーを熱に変換
- B. 電気エネルギーを熱に変換
- C. 電気エネルギーを機械振動に変換
- D. 機械エネルギーを電気エネルギーに変換
解答:C
トランスデューサーは振動電流を機械振動に変換します。超音波加工では圧電型または磁歪型の2種類のトランスデューサーが使用されます。磁歪効果は、材料を通過する磁場が変化すると材料の形状がわずかに変化する現象です。
超音波加工では工具はどう動きますか?
選択肢:
- A. 横方向に移動
- B. 縦方向に移動
- C. 横方向に振動
- D. 縦方向に振動
解答:D
以上が超音波加工プロセス、その動作原理、メリット・デメリットに関する全情報です。記事がお役に立てば幸いです。シェアやコメントでのフィードバックをお待ちしています。
産業技術
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- ホーニングプロセス完全解説:定義、構造、原理、メリット、用途
- ケミカルマシニング:応力なしで精密に金属を除去する技術
- 超音波加工:原理、種類、用途を徹底解説
- アブレッシブジェット加工:構成、原理、実用応用
- ウォータージェット加工:原理、応用、メリット・デメリット
- キュポラ炉:部品、操作、用途を徹底解説
- ウォータージェット加工:原理、メリット、デメリット、応用の完全ガイド
- 超音波加工:原理、プロセス、主要メリット
- 超音波加工(USM):構成部品、プロセス、用途、メリット – PDFガイド