



革新的キネマティクスで効率を高める画期的な研削盤
製造業は常に改善の連続です。工作現場が品質を落とさずに部品を出荷する速度を上げようと努力するのと同様、工作機械メーカーも数千人の技術者を擁し、顧客の仕事を容易にする設備改良に取り組んでいます。このイノベーションの渦の中で、最も一般的なアプローチは既存ソリューションの改良です:五軸テーブルの剛性向上、エンドミルの工具寿命延長、あるいは現在使用中の技術の改善。
しかし、時には全く新しいソリューションの試みもあります。
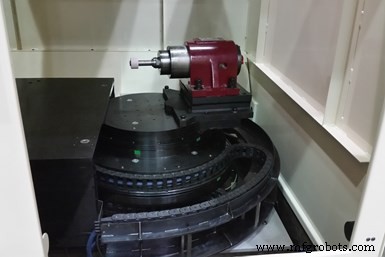
後者の例が、Coventry AssociatesのEccentric Positioning System(EPS)です。これはリニアスライドシステムの代わりに、3つの円形回転テーブルを重ねた全く新しい研削盤です。これらの回転テーブルは互いにオフセットした中心を持ち、それにより研削ホイールのリニア位置と角度位置を精密にガイドします(動画参照は内径研削用途)。この設計は全電動で、油圧システムとそれに伴うメンテナンスコストを不要にします。
円形論理の活用
研削ホイールを回転テーブル上に配置することで、CoventryはユーザーがX軸とZ軸、さらに回転軸でのホイール位置を制御できるようにしました。この高度な制御により精密で複雑なパスが可能となり、油圧システムがないことで57×67インチのフットプリントでこのモーション制御を実現しました。「実際に古いHealdサイズ1研削盤ベースを使ってEPSを構築しました」とCoventry Associates社長のクレイグ・ガードナー氏。「そのベースには実は必要以上のスペースがあるため、顧客ニーズに合わせてフットプリントを40%削減できます。」また、より大型へのスケーリングも可能だとしています。
「Heald 2CF機の約2倍のワークエンベロープを持ち、この機械は直径24インチまでのベアリング研削向けに設計されています」とガードナー氏。EPSは直径8.5インチの円内で位置決めし、機械モーションでX移動3インチ、Z移動8インチの長方形を描けます。残りの位置決め領域は、ダイヤモンドドレッサーで研削ホイールの複雑な形状形成に利用可能。ただし、将来的にEPS設計でより多くのソリューションを提供できる見込みです。
小型ながら、同社によると比較的高剛性です。「EPSのコンパクトさは非常にタイトな負荷経路を意味します。タイトな負荷経路は非常に高い剛性を持つシステムを生み出します。」とガードナー氏。
EPSのユニークな機能の一つは、特殊工具や成形ダイヤモンドロールなしで研削ホイールを成形できることです。ホイールのX、Z、角度位置を高度に制御できるため、標準のシングルポイントまたはロータリーダイヤモンドディスクドレッサーで、ホイールをドレッサーに沿って動かして希望形状を与えられます。成形ロールドレッシングが不要になることで、研削コストの一項目を削減するだけでなく、成形ダイヤモンドロールの製作を待たずに顧客部品に着手できるため、ショップの適応力が高まります。
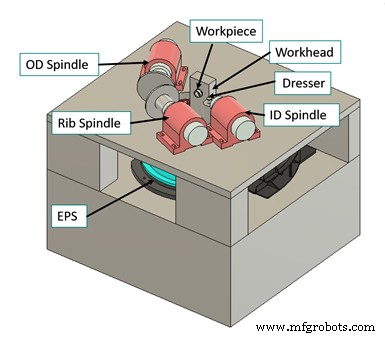
また、EPSは必ずしもホイールを回転テーブルに取り付ける必要はありません。Coventryは、ワークを回転テーブルに置き、周囲に3つ以上の固定研削主軸を配置したMultiToolバージョンも開発しました。EPSシステムがワークを固定研削主軸へ送り込みます。「このアプローチにより、単一セットアップで複数操作が可能になります」とガードナー氏。「例えば、テーパーローラーベアリングコーンの内径、レース、リブを1セットアップで研削できます。」このアプローチは、比較的少ない付帯自動化で機械オペレーターを解放します。
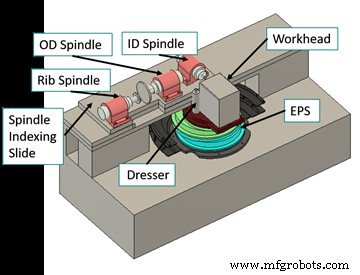
ガードナー氏は、単一研削ホイールのSingleTool EPSを高生産・低品種仕事に、MultiToolセットアップを多品種・低生産仕事に推奨しています。
精密研削のための適応制御
モーション制御にはシーメンスのSinumerik 840D CNCを採用。ガードナー氏は適応性を選定理由に挙げます。「このような斬新なシステムには、高度なカスタマイズ性を提供する制御が必要でした。840Dは、私たちのユニークなキネマティクス向けソフトウェア開発に必要なツールを提供してくれました。」
同社が開発したソフトウェアは「Maximizer Grinding Process」で、適応力制御(AFC)などの機能を含み、研削中の法線力を一定に保ちます。同社によると、一定法線力研削は金属除去率を向上させ、研削サイクルタイムを最大30%短縮します。「研究で、金属除去率は法線研削力に比例することが示されています」とガードナー氏。「スピンドル出力が許す限り最高の法線研削力で研削し、ワークを焼かないことが重要です。」
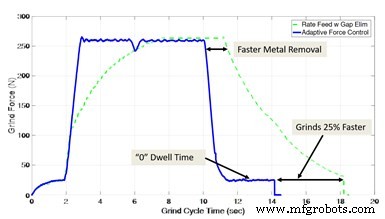
CoventryのMaximizerソフトウェアのもう一つの主要機能はリアルタイムたわみ補正。これはスピンドルと機械のたわみによるテーパーとワーク間寸法バラツキを補正します。「リアルタイムたわみ補正により、インプロセスゲージなしでインプロセスゲージ公差を維持できます。」とガードナー氏。
Coventryの多くのメンバーが興奮しているのは、EPSによって開かれた可能性の範囲をまだほんの少ししか探索していないからです。「ここにあるのは、工具(SingleToolの場合)またはワーク(MultiToolの場合)の位置決めという、極めて基本的なことに対する全く新しいソリューションです。これは根本的な変化であり、このアプローチの転換がもたらすソリューションの配列を、私たちはまだほんの少ししかタップしていません。」とガードナー氏。
産業機器
- ワークショップのパワーハウス:研削盤
- CNC研削盤:精密性と効率性を実現する先進ツール
- センターレス研削盤:円筒仕上げのための精密工具
- 研削盤の工作原理:モーター・ベルト・プーリー駆動メカニズム完全解説
- 研削盤(グラインダー)とは:定義、種類、用途を徹底解説
- CNC工作機械への新規工具追加:ステップバイステップガイド
- 主要研削盤タイプと用途ガイド:ベンチ/ベルト/表面/ギア/ダイ
- 日立精機、業界トレンドに沿った先進横形マシニングセンタと旋削センタを発表
- Calmotionコントロールで送り速度向上、レガシー機を蘇らせBaitjunkysの生産性飛躍
- 新人CNCオペレーターがマスターすべき必須スキル5項目
- 新品・中古工作機械購入で避けるべき7つのよくある失敗(+ボーナス1つ)