



平板金属加工のためのプレートロール操作をマスターする
プレートロールは、通常スチール、ステンレス鋼、アルミニウムなどの平板材料をロール成形するために使用されます。典型的な用途には、缶、タンク、パイプ、圧力容器、タンクローリー、掘削機バケット、その他の丸みを帯びた金属製品の製造があります。プレートロールはコンピュータ制御(CNC)でも、動力付き手動機としても操作可能です。しかし、CNC制御でも材料のばらつきにより調整とオペレーターの熟練が必要で、所望の結果を得るには技術が求められます。
プレートロールは様々な板厚と直径に対応するよう設計されていますが、プレートロールの設計における物理的特性により制限があります。したがって、これらはユーザーのニーズの「範囲」に最適です。プレートロールの制限は、ロール径(ロールが小さいほどタイトな直径にロール可能、大きいほどたわみが少ない)、ロール対象の直径、ワークピースの厚みの組み合わせに関係します。すべてのロールは、2本のロール間で材料を挟み、(機械的または油圧的に)ワーク材料をアーク状に曲げます。両端の回転ロールは、圧力下でロールが開かないよう確実に支持されなければなりません。ロールの一端は「ドロップエンド」と呼ばれ、その端のロール支持を手動・油圧・機械的に解放することで、ロールされたシリンダーを上部ロールから取り出せます。
プレートロールの種類
2ロール式
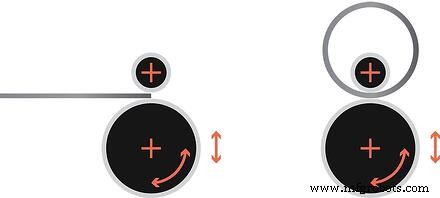
2ロール式プレートロールは、薄板(通常3/16インチ≒4.8mm以下)の大量加工で、小径形状(4〜24インチ径)にロールするのに典型的に使用されます。ロールは垂直に配置され、一方が他方の真上にセンタリングされます。成形ロール(通常は下側のロール)には耐久性がありながら柔軟なネオプレン等のコーティングが施され、上部ロールが押し込むことで接触点に窪みと「波」を作ります。オペレーターがロール回転中にワークピースをこの挟み込み位置に送り込むと、変形したゴム材料がワークピースを固体ロールの周りにロール成形します。
メリット:
- 非常に高速なロール加工
- 自動化しやすい
- ロール形状にフラット部が生じない
デメリット:
- 薄板に限定される
- 調整範囲が限られる
初期ピンチ式(Initial Pinch)
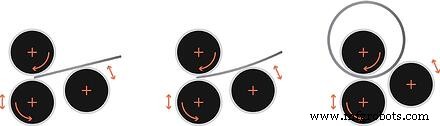
最も一般的なプレートロールタイプは初期ピンチ式です。このタイプは3本のロールで構成され、2本がほぼ垂直に重なるように配置され、一方が固定、もう一方が調整可能です。最後の1本は調整可能なスライドにオフセット配置され、「ピンチ」ポイント(2本のロールの間)に向かって動きます。操作時、オペレーターはワーク材料を挿入し、垂直配置の2本のロールのうち可動側を調整してワークを2本のロール間で確実に「ピンチ」します。次に、オフセットロールを固定ロール側へ上昇させ、ワークを固定ロール周りに曲げます。その後ロールを駆動し、オフセットロールを調整して所望の直径に達するまでロール加工を続けます。
メリット:
- 非常に一般的なロール
- 操作が簡単
- 通常、薄板用途(1/4インチ≒6.3mm以下)に使用
デメリット:
- ワークの後端を「プリベンド」するため、材料を反転させるか機械を完全に通過させる必要がある
- 調正が不正確で、ロール加工中に繰り返し確認・再調整が必要
ダブルピンチ式(Double Pinch)
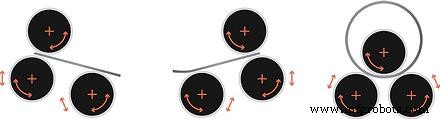
このタイプは中厚板用途で一般的です。上部ロールが固定で下部2ロールが上部(固定ロール)に向かって角度を変えて動くか、または下部2ロールが固定で上部ロールが可動です。材料を下部2ロール上に載せるまで送り込みます。その後、上部ロールに向かってロールを寄せ、所望の直径を得る正しい位置まで来たらロール加工を開始します。
メリット:
- 非常に一般的なロール
- 操作が簡単
- 通常、中厚板用途(1/4〜3/4インチ≒6.3〜19mm)に使用
デメリット:
- 材料端部に大きなフラット部が残る
- 調正が不正確で、ロール加工中に繰り返し確認・再調整が必要
- 材料がロール間で完全に「ピンチ」されず、滑りが生じる可能性がある
- 材料を角度をつけて送り込む必要がある
4ロール式
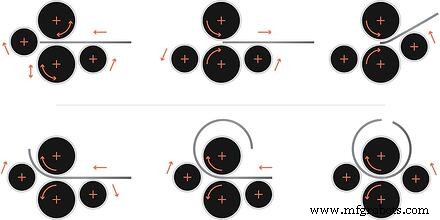
このタイプのプレートローラーは、コンピュータ数値制御(CNC)が大きな意味を持つ唯一のタイプです。楕円形やアウトオブラウンド(非円形)形状を容易にロールできる唯一のプレートロールだからです。このロールは、2本のロールが垂直にセンタリングされ、「ピンチ」ロールとなり、さらに2本の可動ロールがセンターの両側に直接配置されます。
これらの可動ロールは、材料のよく下から、位置決めロールの外径センターラインが「ピンチ」ロールのピンチポイントにほぼ接する位置まで、角度を変えて配置できます。この機械を操作するには、オペレーターがまず「リーディング(先導)」ロールを材料ストッパー/ゲージとして配置します。
反対側のロールは、その直径の上部で材料を支持するように配置され、ローディングをアシストします。ピンチロールを開き、材料を挿入して「リーディング」ロールに対してスクエアに位置決めします。ピンチロールを閉じ、ピンチロールを逆回転させて材料をわずかに後退させます。材料ゲージとして配置されていたリーディングロールを下げ、ワークピースの先端が通過できるようにします。
ロール加工が始まると、リーディングロールが材料を所望の半径へ押し上げます。ロール加工を続け、ワークピースの後端が当初サポートとして使われていた「トレーリング(後続)」ロールに近づくと、トレーリングロールが後端を最終位置へ押し上げ、適切な直径を達成します。これらのロールが数値制御されていれば、「リーディング」ロールと「トレーリング」ロールが自動的に位置調整し、楕円、卵型、その他の非円形パーツをロールできます。
メリット:
- 材料が常に確実にピンチされる
- リーディングとトレーリング両ロールの調整によりフラット部を最小化
- ほぼすべての板厚用途に対応可能
- 材料をフラットな状態で投入できる
- 材料を回転させて後ろ向きに送り込み、反対側をプリベンドする必要がないため、大幅なスペース節約
- 非円形形状もロール可能
デメリット:
- 価格
どのプロセスを選ぶかは、あなたの部品の最低要件と予算に基づくべきです。Southern Fabricating Machinery Salesは、様々なプロセス、メーカー、モデルの新品・中古機械を取り扱っており、あなたの用途に最適なソリューションをご提案できます。新品・中古プレートロールと鋼板ロール加工プロセスについて、詳しくは今すぐお問い合わせください。
この情報のPDF版をダウンロードするにはこちらをクリックしてください。
産業機器