



圧延機ロールの冶金学:設計、材料、性能
圧延機ロールの冶金学
ロールは圧延機で被圧延材の断面積を減らすために使用される工具・道具です。高応力を受ける工具であり、摩耗の対象となります。形鋼圧延と平板圧延の両方で必要です。近年、圧延技術は劇的に改善・変化しましたが、ロールは常に圧延機の最も重要な部品であり続けています。ロール重量は圧延機タイプ・サイズとロールタイプにより様々です。圧延中、ロールは高荷重下にあり、ロールと被圧延材の接触面は摩耗します。
圧延製品プロファイルに応じて、ロールボディは平滑(プレーン:板材圧延用)または溝付き(形鋼圧延用)となります。ロールには2つの主要構成要素があります。(i) ロールボディ、(ii) ロールネック。ネックは両側に1つずつあります。ボディはワークピース金属と直接接触し変形させる部分です。溝付きロールペアのロール胴部とロールネックを図1に示します。
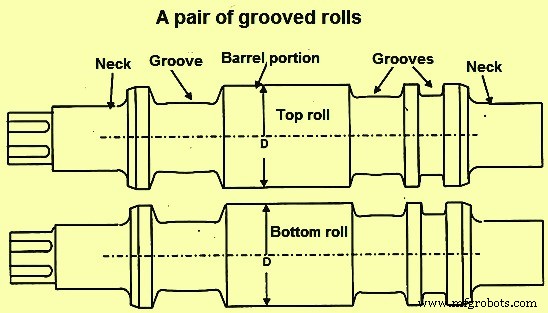
図1 溝付きロールペア
ロールは、圧延機での正常・異常圧延条件からの荷重、圧延中のロール摩耗に伴って変化する応力など、あらゆるタイプの応力・荷重を受け止める必要があります。ロールは熱間・冷間圧延での重い圧下作業を遂行する必要があります。
ロール設計は、全く異なる2つの要件を考慮に入れる必要があります。(i) 分離力、トルク、ロール間高圧力に対応する最大強度、(ii) ロールと被圧延材の接触領域での最大耐摩耗性。ロールは破断、剥離、摩耗せず、問題なく良好な性能を発揮する必要があります。ロールは所望のロールプロファイル再構築と、摩耗・火割れ・疲労した表面除去のため定期的に機械加工されます。
ロール仕様と品質評価
ロールには仕様がありますが、ロール品質の究極の尺度はロール性能です。圧延鋼1トンあたりのロールコストが決定的な要因です。
様々なロールタイプと圧延機タイプを図2に示します。
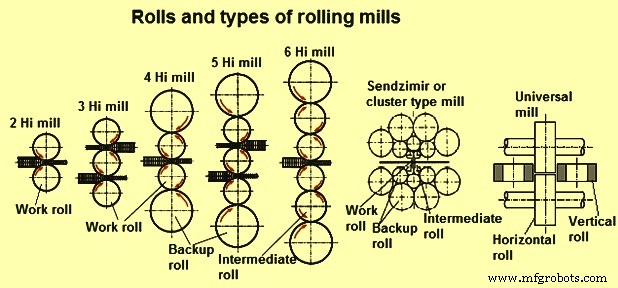
図2 ロールと圧延機タイプ
正常圧延荷重と摩擦力に加え、ロールは正常圧延中にいくつかの圧延条件変化を経験します。材料がロールに入るたびに衝撃が生じます。さらにロールは、以下の理由で生じるいくつかの異常圧延条件に直面します。(i) 圧延機オペレーターの過失、(ii) 内部欠陥を持つ欠陥材料のロール進入、(iii) 電力故障、(iv) 材料輸送の機械的問題、(v) 水冷却システムの問題。このような異常圧延条件は圧延機ではより一般的であり、ロール損傷が圧延機と圧延製品の両方に影響を与えることがよくあります。
圧延プロセス荷重によるロール内応力とその分布は非常に複雑で広範に変動します。一部応力はヘルツ圧力や熱間材料圧延・良好ロール冷却時の熱応力のようにロール表面に垂直な高勾配を持ち、一部は駆動モーターからのトルクのように単純に静的荷重の結果と見なせます。しかしあらゆるタイプの応力がロール損傷につながり得ます。ロール摩耗もロールにとって重要な懸念事項です。
ロールに関連する重要な側面は、強度、耐摩耗性、火割れおよび圧延異常時に通常起こるあらゆる種類の損傷に対する安全性など、異なる特性を最適化することです。最適化プロセスは基本的に、(i) 適切な組成、熱処理、製造プロセスの選択を含みます。ロールの健全性とロール故障に対する安全性は重要であり、これは適切な微細組織の開発と残留応力レベルの制御を意味します。
ロール材料の開発
19世紀には、様々なC(炭素)当量と異なる冷却速度(砂型鋳造またはチル鋳造)の非合金グレー鉄、鍛造鋼がロール材料として使用されました。鋳鉄グレードは軟硬、半硬、クリアチルに変化しました。クリアチルロールでは胴部に白鉄(黒鉛フリー)層があり、ロールコアとネックはグレー鉄でした。後にC含有量最大2.4%、黒鉛あり/なしの鋳鋼ロールが開発されました。
1930年頃、「無定向チル二重注湯」(ICDP)ロールが平板圧延機熱間圧延用に開発されました。ICDPロールグレードは1990年代後半にセメンタイト改良により性能向上されました。1950年頃、ロール用球状黒鉛鉄材料が開発されました。球状黒鉛鉄は非合金または多くの場合Cr(クロム)、Ni(ニッケル)、Mo(モリブデン)合金化され、優れた耐摩耗性と強度を同時に得るために使用されました。高Cr鉄(C 2-3%、Cr 15-20%)の使用、後に高Cr鋼(C 1-2%、Cr 10-15%)の使用により、高耐摩耗性を持つ新材料の使用が実現しました。
1985年、ハイス工具材料がロール用途を見出しました。これら材料はいわゆる「セミ工具鋼グレード」として進化しました。線材圧延用に高技術焼結タングステンカーバイド材料がロール用に開発されました。鋼冷間圧延用には鍛造鋼ロールも開発され、Cr含有量を2%から5%に増やし誘導加熱を用いることで熱処理後の硬度浸透を高めました。ワークロールは研削・ショットブラスト後にクロムメッキされ、必要な表面粗さの長寿命化を図っています。
現在、微細組織によるロール材料グレードグループには、(i) 共析点下鋼、(ii) 共析点上鋼(アダマイト)、(iii) 黒鉛共析点上鋼、(iv) 高合金鋼(高Cr等)、(v) 球状黒鉛鉄、(vi) 無定向チル鋳鉄(ICDP)、(vii) 特殊材料(焼結カーバイド、セラミックス等)が含まれます。
ロール製造
ロールは、(i) 鋳造、(ii) 鍛造、(iii) 焼結または熱間等方圧圧縮、(iv) その他の方法で製造できます。すべての方法に利点、欠点、製造限界があります。これらの限界は、(i) ロール寸法、(ii) ロール組成、 (iii) 要求硬度または耐摩耗性、(iv) 製造コストによって生じることがあります。
異なる技術で製造されたロールが両方入手可能な重複領域がありますが、ある技術で作られたロールが他の技術で作られたロールより優れているという一般的ルールはありません。ロール選択の最終決定は通常、圧延鋼1トンあたりのロールコストに依存します。低価格ロールは必ずしも良くなく、最終的には逆効果になることがあります。
ロール製造を商業的に魅力あるものにしつつ、顧客に適正価格でロールを提供するため、ロールメーカーは以下の専門知識を持つ必要があります。(i) ロール用途理解(荷重、速度、ロール冷却等)、(ii) 最適材料選択、(iii) 欠陥のない健全ロール製造、(iv) 適切な熱処理選択(強度、硬度、残留応力等)、(v) 仕様と図面要求を満たすロール機械加工能力、(vi) 圧延技術およびロール製造技術の変化への対応能力。
ロール製造技術の管理は技術自体より重要です。ロール製造手順は常に管理下に置かれるべきです。ロールコスト/圧延材料トン数の比率が低下しているのは、(i) より良い圧延機技術、(ii) より良いロール性能によるものです。ロールコスト低下によるものではありません。低価格ロールは最終的に逆効果です。
ロールとロール材料特性
ロールメーカーとロールユーザーにとって関心のある材料特性がいくつかあります。以下に説明します。
物理的特性
安定圧延に必要なロール材料の重要な物理的特性は、(i) ヤング率、(ii) ポアソン比、(iii) 熱膨張係数、(iv) 熱伝導率、(v) 熱伝達係数です。ヤング率とポアソン比は弾性・塑性変形限界を知るために必要です。熱膨張係数は温度関数で、狭い温度範囲では通常一定値です。熱伝導率はロール材料固有のものです。熱伝達係数は非常に重要で、ロール表面と被圧延材によって強く影響されます。
硬度
硬度測定は迅速かつ安価で、同じタイプ材料(同組成、同微細組織)では硬度と他機械的特性間に良好な相関があります。しかしロールの場合、正確な硬度測定値取得は困難で、硬度と他特性の線形関係は常に一定程度に限定されます。これはロール材料が組成と構造の幅広い変動を持つためです。したがって硬度測定値はロールの場合、有益より混乱を招くことが多いです。ロールメーカーとロールユーザーの硬度測定値に対する見解は常に異なってきました。
ロールでは表面硬度のみを非破壊で測定できます。この2次元測定は通常、表面裏の3次元体積を代表するものと見なされます。しかしロール内には、鋳造(表面からの距離増大に伴う凝固速度低下)と熱処理(焼入れ時の時間-温度-変態曲線に関連した、表面からの距離増大に伴う冷却速度低下)による巨視的・微視的変動から硬度勾配が存在します。さらに硬度深さは組成と熱処理方法の影響を受けます。
ロール表面はいくつかの事項の影響を受けやすいです。誤取り扱い、酸化、腐食、加工硬化、研削時焼けによる局所焼き戻し、熱処理による脱炭などが起こり得ます。これらはすべてロール表面で正または負の微視的勾配を引き起こし、ロール硬度に影響を与えます。
残留応力
ロールには通常残留応力があります。これらは表面では2次元、体積では3次元です。表面では半径方向応力はゼロで、縦方向応力(軸方向)も胴部エッジではゼロです。胴部主要部分では、軸方向と円周方向(接線方向)は符号と大きさが等しいです。中心線付近、ロール軸領域に近い部分では、接線方向と半径方向応力が大きさと符号で等しいです。ここでは縦方向応力と接線/半径方向応力の関係はロール直径と長さの関係で与えられます。どの応力がロール材料強度を超えるかにより、ロールの自然破断が起こります。破断は縦方向応力が最初に高すぎる場合は軸方向に垂直に、接線/半径方向応力が最初に高すぎる場合は軸方向に起こります。
残留応力はロール強度に大きな影響を与えます。圧縮残留応力は疲労強度を増し、亀裂進展を抑制し、ロール胴部表面のせん断応力と加工硬化を減らします。引張残留応力はロール破断を引き起こす可能性があります。圧縮と引張残留応力はロール断面で互いに相殺し合います。適切なレベルの残留応力をロールで制御することが必要です。
疲労強度
ロール故障の多くが疲労によるため重要です。疲労は荷重変動、回転・曲げ応力により起こります。ノッチと火割れは疲労強度に大きな影響を与えます。
均質鋼では、曲げ疲労強度はある限度まで硬度に線形関係し、限度を超えると疲労強度は低下します。疲労に影響する因子はいくつかありますが、材料はますます脆くなりノッチに敏感になり、応力のわずかな増加がクラック開始を助け、繰り返し荷重下で進展します。グレー鉄、黒鉛鋳鋼、共析点上鋼など非均質材料では、同硬度の均質鋼より疲労強度は低くなります。
回転曲げ疲労値は常に引張/圧縮疲労強度より高いため、回転曲げがロール疲労故障の最も一般的な理由です。
耐摩耗強度
摩耗はロールにとって原則的に重要です。しかしロール摩耗に影響するパラメータは多数あります。これらは、(i) 材料関連(組成、微細組織、硬度等)、(ii) 被圧延材料特性、(iii) 摩耗条件(スリップ度、圧力、速度、温度、冷却システム等)、(iv) 相互作用剤(水、潤滑剤、あらゆる腐食性剤)に分類できます。これらすべてのパラメータは広範に変動し得ます。
圧延機では、摩耗は主にロールと被圧延材間の最高摩擦領域で起こります。摩耗は一般にロール胴部の一端から他端へ均一に分布しません。またロール表面は各回転での温度変化の影響を受け、火割れを引き起こすことがあります。ロール摩耗に影響するもう一つの因子はロール冷却です。冷却剤には摩耗を助長する物質が含まれることがあります。
ロール耐摩耗性は適切なロール材料グレード選択により改善できます。ロール材料硬度の耐摩耗性への影響は限定的です。C含有量、合金元素含有量、微細組織が耐摩耗性のより重要なパラメータです。
摩擦力
圧延機では、ロールと被圧延材は同じ荷重で互いに押し付けられます。したがって被圧延材をロール隙間で移動させるには力が必要です。力の大きさは表面状態(形状、粗さ等)とロール材料・被圧延材間の摩擦係数に依存します。ロール隙間内の状況はある程度複雑です。
無張力または最小張力での連続圧延には、ロールと被圧延材間の高摩擦が必要です。摩擦が低いとスリップが発生します。スリップ回避のための圧延条件クリティカルパラメータは噛み込み角と圧延速度です。速度が高いほど噛み込み角は小さくなります。噛み込み角が圧延速度に対して大きすぎる場合、圧延速度を下げるか、ロール表面を改質して摩擦を増やす必要があります。ロール表面のラギングや火割れパターンを持たせることは摩擦改善に有用です。
製造プロセス