



シャー・せん断加工マスターガイド:構造・種類・選定の実務ポイント
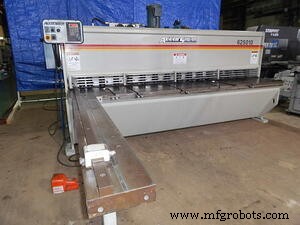
せん断(シャーリング)は最も古い金属加工プロセスの一つで、製造現場で最初に導入される機械の一つです。すべてのシャーは「鋼板切断能力」で定格化されており、必要とする鋼板厚に合わせて選定すべきです。ステンレス鋼を切断する場合は、使用板厚の約1.5〜2倍の定格を持つシャーを選定してください。アルミニウムの場合は、使用板厚の約半分の定格で十分なケースが多いです。小型の手動・足踏み式シャー(主にHVAC・屋根板金業界で使用)も存在しますが、本稿では北米の一般的な製造工場にある、14ゲージ(0.075インチ×10フィート)以上の能力を持つ動力シャーに焦点を当てます。
プロセスの説明
板金・厚板のせん断は、ハサミで紙や段ボールを切るのとよく似ています。上下の刃が「ブレードギャップ(刃隙)」と呼ばれる最小距離・オフセットで接近し、材料を破断させて所望のブランクサイズに分割します。下刃はシャーの「ベッド(テーブル)」に固定され、上刃は直上下動する「ギロチン式」か、スイングアームで回転運動する「ロータリー(スイングビーム)式」のいずれかで動きます。材料が厚い・硬いほど、ブレードギャップを広げるか、レーキアングル(刃先角度)を大きくして、機械定格内で破断に必要なトン数を低減させる必要があります。
優良なシャーは、曲げ・溶接・組立といった後工程の工数を大幅に削減できます。直角度・寸法精度・繰り返し精度に優れ、高速にクリーンな切断ができる機械を選ぶことが重要です。以下にシャー選定の主要因子を整理します。新品・中古を問わず、これらを意思決定の判断材料としてください。
シャーの主要構成要素
すべてのシャーは以下の基本コンポーネントで構成されます。
- メインフレーム:全コンポーネント、ベッド、駆動系を支持する骨格。材料サイズ・定格に見合った強靭で重厚なフレームが必須。軽量設計のシャーは、側面フレーム破損、ベッドクラック、ラム歪み等のリスクを抱えます。
- ベッド(テーブル):オペレーターが材料を載せ、供給する作業面。材料と下刃を支持します。優良シャーのベッドは重厚で堅固、かつ材料ハンドリングを補助するハンドカットアウト(手差し穴)やボールトランスファー(材料スライド補助)を備えます。
- スコアリングアーム(スクエアリングアーム):材料を刃に対して正確な90度で位置決めするための基準ストッパー。刃に対して完璧な直角に調整・固定されている必要があります。目盛付きであれば、機械前面から短尺部品の寸法出しも可能です。通常は刃長と同程度の長さですが、用途に合わせて任意長さを選べます。
- ホールドダウン(押さえ装置):刃の直近に配置されたクランプ(単一バー式もあり)。切断中の材料移動、特に「ティッピング(材料が楔のように刃隙に食い込み、隙間を強制拡大する現象)」を防止します。ホールドダウンの力と数が多いほど、高品質・高剛性なシャーの証です。
- ブレード(刃):工具鋼製で、耐摩耗性のため焼入れ、切れ味のため研磨されています。上刃(ラム側)と下刃(ベッド固定側)に取り付けられ、通常数千分の1インチのギャップで対向します。摩耗時は「裏返し(反転)」「再研磨」「交換」が可能。2刃仕様や4刃仕様があり、機械設計によります。
- ゲージング(測長・位置決めシステム):全シャーの約95%に搭載。正確な切断長維持と、オペレーターの迅速な次工程セットアップ(同一長さの繰り返しや多品種寸法切断)に不可欠。通常は機械後方に配置されるバックゲージで、ボールネジ駆動・CNC制御が主流。手動位置決め式もあります。優良なゲージシステムは、シャー定格最大荷重相当の材料重量を長年にわたり支持できる剛性を持ちます。
- 制御装置:ハンドホイール手動位置決め+フット/クラッチペダルのシンプルなものから、精密プログラマブル位置決め、正確なサイクルカウント、複数部品・長さの「キット切断」自動実行まで多様です。多くは単純な「ここへ移動」ポジショナーとして使われますが、高機能コントローラなら自動キット切断・カウント管理も可能です。
- アクセサリ/オプション:スタッカー/コンベア、油圧冷却システム、フロントゲージ、延長バックゲージ、高速仕様(油圧式のみ)、セーフティオプション(ライトカーテン、フェンス等)、ベッドボールトランスファー、ハンドカットアウト、ベッド目盛、マイターゲージ、アクセサリ取付用特殊ベッド加工・タップ等、多彩なオプションでカスタマイズ可能。
シャーのタイプ分類
ギロチン式(Guillotine)
上刃が機構・ウェイシステムによって真直線的に上下駆動される設計。大型・重量級になりやすく、ほぼ常に1/2インチ(約12.7mm)以上定格の機種で採用されます。
スイングビーム式(Swing Beam)
カンチレバー式ラムのてこ原理でトン数を稼ぎ、切断能力を高める設計。上刃をピボット機構付きラムに搭載し、機械的・油圧的作動で押し下げます。機高が低く抑えられる反面、クリアランス確保のため刃の逃げ加工が必要で、通常は1刃あたり2切れ刃(2コーナー)仕様になります。この設計の派生型が、現在最も人気のある設計の一部となっています。
駆動システムの種類
油圧式
1基または複数の油圧シリンダーでラムと上刃を押し下げます。シリンダー数は1〜2基が一般的。
機械式
モータで大型フライホイールを高速回転させ、クラッチ(空圧・油圧・機械式作動)で接続。フライホイールの回転をクランクシャフトに伝え、ラムと上刃を上下動させます。
選定時に検討すべきその他の設計要素
レーキアングル(刃先角度・レイク角)
上刃が下刃を通過する際の角度。一度に刃が噛み合う材料長を限定することで、長尺切断に必要な巨大な力を大幅に低減します。理想的には力が無限ならレーキアングル0度(完全平行)が最も直線度が良く、サイクルタイムも最短ですが、120〜144インチ(3〜3.6m)以上の長尺では必要力が莫大になりコスト不合理です。したがってレーキアングルは「材料を破断・切断するために必要な力を最小化するため」に必要です。
優良機は可能な限り小さいレーキアングル(典型的に1フィートあたり1/4インチ≒1.2度)を実現しています。過大なレーキアングルは、切断後のワークに「ツイスト(ねじれ・カール)」や「ボウ(弓なり・アーク状変形)」を発生させます。
可変レーキアングル
一部メーカーは、上刃のレーキアングルを可変とする機構で「最大切断厚アピール」を図ります。レーキを増やせば厚板も定格内で切れますが、実態は「軽量フレームでレーキを増やして厚板対応している」に過ぎません。可変レーキ機を選ぶ際は、**「最小・推奨レーキ設定時の実力」**を徹底調査してください。そこが本来の設計能力であり、それ以上の厚みはレーキ増大=ツイスト/ボウ悪化の代償でしかありません。
ブレードギャップ調整
上下刃のオフセット(ギャップ)が大きいほど破断力は下がります。過大ならバリ・引き裂きが発生し、過小なら破断力が機械能力を超えます。アルミ・鋼・ステンレス等、材質・板厚ごとに最適ギャップが異なります。調整方式は、手動シム(低速)、ベッド/下刃調整(中速)、クイックギャップ調整機構・動力式(高速)があります。扱う材質・板厚レンジに応じて必要機能を判断してください。
シャー選定時のよくある議論
議論1:機械式 vs 油圧式──どちらが良いか?
プレスブレーキの常識で「油圧式が上」と判断しがちですが、せん断は全く異なるプロセスであり、機械式が優位な点も多々あります。
機械式の優位点:
- 速度:フルサイクルモードで高速
- シンプルさ:機構が単純で保守・修理が容易、アップタイム長くダウンタイム短い
- 騒音:常時稼働する油圧ポンプ音がないため静か
- 発熱:油圧系統がないため低温運転
- 環境:油圧オイル不要、冷却不要、オイル廃棄不要、フィルター廃棄不要
油圧式の優位点:
- 可変ストローク長:機械式は必ずフルストロークだが、油圧式は狭幅材用に短ストローク高速運転が可能
- 過負荷保護:リリーフバルブが作動し、過負荷時に油圧を逃がしてラム停止・後退させ、障害物・過厚材・硬質材を除去可能
議論2:ピット(基礎スロット)あり vs なし──どちらが良いか?
切断厚能力(トン数)が上がる、または機幅が広がる(14フィート≒4.3m以上)と、高トン数によるベッド・ラムのたわみを抑えるため、「ピット(床スロット)」が必要になります。ラム側に質量を足すと機高が上がり、ベッド側に足すと作業高さが高くなりすぎます。最も合理的なのは、ベッド下(床下)に質量を追加することです。これにより、低レーキアングルで良品が出せ、負荷下でもたわまない、剛性・品質・寿命・製造コストすべてが向上する、より良質な重厚・広幅シャーにピットが採用されます。
高能力(3/8インチ≒9.5mm以上)または広幅(14フィート以上)では、ピットあり設計が**フラッシュ床置きより「推奨」**されます。
まとめ
シャー選定に限らず、あらゆる機械選定で「価格・納期・立地・輸送費」等の目先の条件に囚われがちですが、それらは導入半年後には無意味です。3年、5年、10年後に現場で稼働し続ける「正しい機械」かどうかだけが残ります。営業担当は「値引き・立地・正しい機械」の何でも売れますが、**「正しい機械」を買うのは、あなたがそれを要求した時だけです。**
Southern Fabricating Machinery Sales, Inc. のスタッフは、せん断プロセスと現場の常套トラブルに精通したエキスパートです。用途と予算の両面から最適なシャー選定をお手伝いします。今すぐお電話を:813-444-4555
産業機器
- シャーブレードをピークコンディションに保つ実証済み戦略
- 油圧シャーリングマシン完全ガイド:精密板金切断の決定版
- ステレオリソグラフィ(SLA)3Dプリント:UV硬化レジンで高速・高強度プロトタイプを実現
- チタン合金入門:強度、グレード、エンジニア必見のメリット
- アリゲーターシアー(ワニバサミ):設計、機能、産業用途
- 金属せん断加工の5大欠陥を防ぐ:専門家のヒントと解決策
- シャーリングマシン安全対策6ヶ条:職場事故を防ぐ必須ルール
- メカニカルシャーの革新的5大活用事例:板金加工現場で選ばれる理由
- メタル切断シャー選定の5大要素:材質・数量・駆動方式・設計・レイクアングル
- シートメタル加工の基礎: 平板から機能部品へ
- スチール・アルミニウム向け精密金属シャーリングソリューション