



3Dプリンティング主要7方式を徹底解説:初心者でもわかる完全ガイド
3Dプリンティングは長年の開発を経て、過去25年で実用的なシステムへと成熟しました。高度なCNCコントローラー、使いやすいソフトウェア、実用部品を直接出力できる多様な材料が揃っています。ここでは代表的な7方式を、エンジニアからホビーユーザーまでわかりやすく解説します。
1. 材料押出法(FDM/FFF)
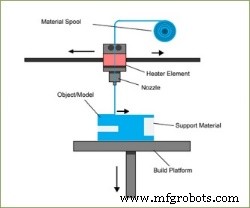
最も普及している方式。熱可塑性フィラメントを加熱ノズルから押し出し、CNC制御でプログラムされた「スライス」状に積層します。
- 対応材料: 熱可塑性樹脂
- 方式名: FDM または FFF(熱溶解積層法)
- 用途: コンセプトモデル、機能プロトタイプ、治工具、最終用途部品
- メリット: 低コスト、複雑形状に対応、実用強度の部品が可能
- デメリット: 表面粗さが目立つ、サポート材が必要
2. 粉末床溶融法(PBF)
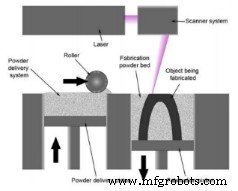
加熱された粉末床上で、レーザーや電子ビームが粉末を選択的に溶融・凝固させ、1層ごとに床を下げながら造形します。
- 対応材料: 金属粉末・熱可塑性粉末
- 方式名: SLS、DMLS、EBM、SHS、SLM など
- 用途: 少量生産、複雑な金属部品、プロトタイプ、最終部品
- メリット: 高強度、サポートレスに近い、複雑形状可能
- デメリット: 装置費高、精度やや劣る、表面粗い、熱歪み、後処理/機械加工必須
3. 光造形法(VAT重合/ステレオリソグラフィ)
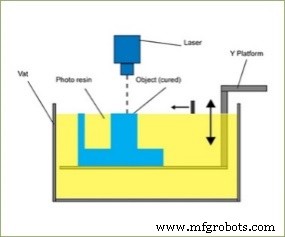
液槽内の光硬化性樹脂をレーザー光で選択的に硬化させ、プラットフォームを下げながら層を積み上げます。
- 対応材料: 光硬化性樹脂
- 方式名: SLA、DLP
- 用途: コンセプトモデル、プロトタイプ、金型/鋳造用マスタ
- メリット: 複雑形状、微細ディテール、滑らかな表面
- デメリット: 高コスト、サポート必要、二次硬化(約24時間)必須
4. 直接エネルギー堆積法(DED)
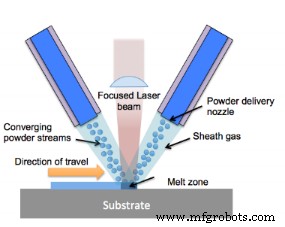
集中熱源(レーザー/電子ビーム)で材料を溶融・堆積させながら造形します。
- 対応材料: 金属・金属合金
- 方式名: EBAM、レーザー金属堆積 など
- 用途: 少量生産、複雑形状、プロトタイプ、最終部品
- メリット: 高強度・高耐久部品
- デメリット: 装置費が非常に高い
5. マテリアルジェッティング(材料噴射法)
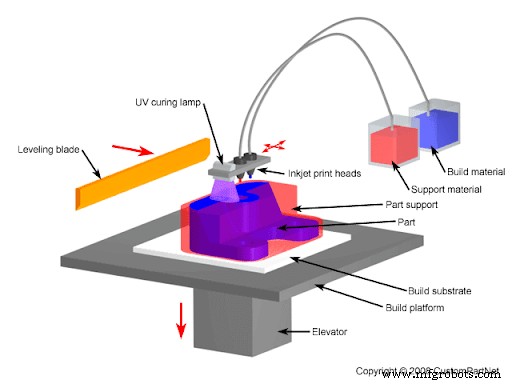
光硬化性樹脂の微細液滴をドット単位で噴射し、層ごとに硬化させます。
- 対応材料: 光硬化性樹脂
- 方式名: PolyJet など
- 用途: コンセプトモデル、プロトタイプ
- メリット: 高精度、微細ディテール、滑らかな表面
- デメリット: 機械的強度が低い、光/熱で劣化
6. バインダージェッティング(結合剤噴射法)
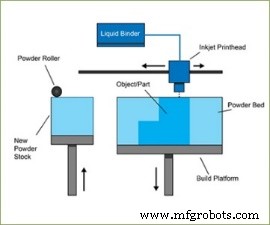
粉末層に液体結合剤を選択的に噴射し、固形化させます。
- 対応材料: 金属、セラミックス
- 方式名: 粉末床インクジェット
- 用途: コンセプトモデル
- メリット: フルカラー造形可能
- デメリット: 精度が低い、表面粗い、機械的強度が低い
7. シートラミネーション(積層法)
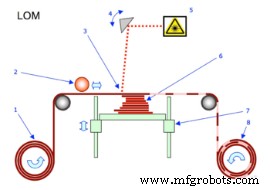
薄いシート材を層ごとに接着・切断して立体を形成します。
- 対応材料: 紙、プラスチック、金属
- 方式名: LOM(積層造形法)
- 用途: コンセプトモデル
- メリット: 高速、大型部品を短時間で製作可能
- デメリット: 精度に限界、非均質な部品になる
用途・予算に合わせて最適な方式を選べます。数百ドルのホビー機から100万ドル超の産業機まで幅広く揃っています。サザンファブリケイティングマシナリーセールス にご相談ください。Web: www.southernfabsales.com / TEL: 813-444-4555
合わせて読みたい:
工作機械に3Dプリンターが必要な8つの理由
板金工場に3Dプリンターが必要な9つの理由
3Dプリンティングがメインストリームになるまで
産業機器
- せん断プロセスの極意:技術とベストプラクティス
- ロボットプログラミングの理解:3つの主要手法を解説
- インベストメント鋳造におけるシェル形成の極意:精度と品質を追求する
- 押出しが3Dプリントの精度を支える理由
- 3Dプリントにおける光重合(UV硬化):液体レジンを固体パーツへ変える技術
- FFF 3Dプリントにおける「ロード(道路)」理解
- ブレーキ ライニング材料の選び方:用途別完全ガイド
- レーザー切断:現代製造業における精度、汎用性、主要メリット
- 土地造成の主要3工法:プッシュオーバー、カット&グラインド、焼却の比較と選び方
- 多様なステンレス鋼の種類を理解するための包括的ガイド
- PDMS製造:現代マイクロ流体製造のためのプロフェッショナルガイド