



プレスブレーキのトン数が曲げ能力を決める理由:正しい機種選定のポイント
かつてプレスブレーキは「何ミリの鋼板が曲げられるか」で分類されていました。「1/4インチブレーキ」という呼び方をする人も今でもいますが、それは当時も今も間違いです。プレスブレーキのサイズは「トン数(能力)」と「ベッド長(全曲げ長)」で表され、正しい呼称は「トン数 × ベッド長」(例:175トン × 10フィート)です。トン数がその機械の動作能力を決めるのであって、加工材料が決めるのではありません。
すべては「テコの原理」
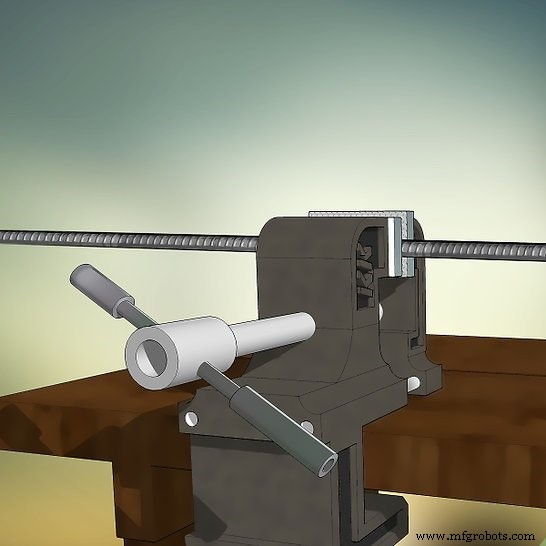
長さ10フィートの3/4インチ鉄筋をベンチバイスで端から6インチの位置で固定し、そこから6インチの位置で90度曲げようとしても、自分の力だけでは不可能に近いでしょう。ところが、同じ鉄筋のもう一方の自由端(10フィート先)を持って引けば、驚くほど楽に曲がります。プレスブレーキもこれと同じで、Vダイの開き幅に対してトン数(力)をテコの原理でかけます。開き幅が広ければ必要トン数は減り、狭ければ増えます。
数字で見る違い
A36材 1/4インチ(約6.3mm)を 2インチVダイで10フィート曲げるには、1フィートあたり19.7トン、合計約197トン必要です。この計算から「200トン×10フィート=1/4インチ機」とされてきましたが、ここからが落とし穴です。
- 3インチVダイなら同材・同長で必要トン数は **139トン**(150トン機で十分)
- 1.5インチVダイなら **300トン** 必要(200トン機では無理)
つまり「何ミリ曲がるか」で機種を決めるのはナンセンス。決め手は **トン数(力)** です。
ツーリング(金型)の限界も知っておく
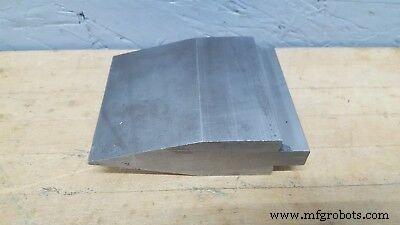
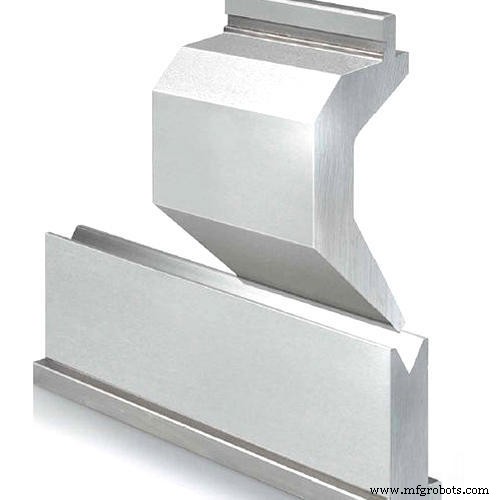
ストレートパンチ+ソリッドVダイなら最大荷重に耐えられますが、アキュートアングルツール(先端角度が鋭いパンチ)は剛性が低く耐荷重が大幅に下がります。特に注意が必要なのが **「グースネック」タイプ**(画像左)。リバースベンド用の逃げがある分、本質的に弱く、オーバートン数で高価な金型を変形させるリスクがあります。
プレスブレーキツーリング全カタログはこちら
側枠間距離の60%ルール
側枠間が10フィートなら、フルトン数をかけてよいのは6フィート以上の曲げ長さに限られます。それより短い長さでフルトン数をかけると、ベッド・ラム・金型の一部に過負荷がかかり、**永久的な変形(取り返しのつかない損傷)** を招きます。
便利なトン数計算ツール
Accurpress America提供のトン数計算機 で、材質・厚み・Vダイ開きの組み合わせをシミュレーションできます。このツールを含め、便利な情報はウェブサイトの 「お役立ち情報」 セクションにまとめてあります。
サザンファブリケイティングマシナリーセールス では、材料と部品要件の両面から最適なプレスブレーキ選定をサポートします。TEL: 813-444-4555 / Web: www.southernfabsales.com
関連記事:
ダウンアクティング vs アップアクティング プレスブレーキ:どちらが良い?
プレスブレーキ検査13ステップ
プレスブレーキ成形技術の基礎知識
産業機器
- 最新CNCプレスブレーキのメリット:効率化を解き放つ
- 産業用ブレーキシステム:種類、機能、メンテナンスの知見
- 風力タービンブレーキシステムの理解:設計・機能・効率
- 産業用ウェットブレーキ完全ガイド:重機の確実な停止を実現
- ディスクブレーキ vs リムブレーキ:主な違いを解説
- エキスパート回転機器修理 - ISO 9001認証取得、最も困難な仕事に挑む
- 機械工場に必須の5大ファブリケーション機械:ウォータージェット、プレスブレーキ、レーザー、プラズマ、シャー
- プレスブレーキ vs 折り曲げ機(フォルダー):最適な金属成形ソリューションを選ぶ
- 加工効率を高めるプレスブレーキのトップ10メリット
- プレスブレーキ曲げ加工の3大手法:コイニング・ボトムベンディング・エアベンディング
- IoT革命を支える根本アーキテクチャ